


 English
 русский

Una fresa es una herramienta de corte giratoria que elimina material con bordes cortantes tant...
LEER MÁS
¿Qué es una fresadora? Definición, Tipos, Recubrimientos y Conceptos Básicos del Fresado CNC
Contenido
- 1 La anatomía de una fresa: mango, flautas, hélice y filos
- 2 Endmill, broca y otros cortadores: la diferencia que importa
- 3 Los principales tipos de fresas y para qué sirve cada una
- 4 Flautas, ángulo de hélice y revestimiento: cómo leer la etiqueta de una herramienta
- 5 Velocidades, avances y números iniciales prácticos
- 6 Cómo encaja la fresa en una secuencia de mecanizado real
- 7 Donde el fresado deja de funcionar: el traspaso de electroerosión
- 8 Fresas en superaleaciones y acero para herramientas endurecido
- 9 Qué sale mal: problemas comunes de las fresas y sus causas
- 10 Consideraciones de compra: tolerancias, repetibilidad y costo por pieza
- 11 Preguntas frecuentes sobre fresas
- 11.1 ¿Qué es una fresa en una frase?
- 11.2 ¿Se puede utilizar una fresa como taladro?
- 11.3 ¿Cuántas flautas debo elegir?
- 11.4 ¿Cuál es la diferencia entre una fresa de punta plana y una de punta esférica?
- 11.5 ¿Por qué mi fresa se desgasta tan rápido?
- 11.6 ¿Puede una fresa cortar acero endurecido?
- 11.7 ¿Una fresa corta en el costado o en el extremo?
- 11.8 ¿Vale la pena una fresa de desbaste en una máquina pequeña?
- 11.9 ¿Qué causa que una fresa se salga del soporte?
- 11.10 ¿Cuánto saliente es aceptable?
- 12 La versión corta
Una fresa es una herramienta de corte giratoria que elimina material con bordes cortantes tanto en su lado cilíndrico como en su punta. Se sujeta en el husillo a través de una pinza, un soporte hidráulico o un soporte por contracción, gira sobre su propio eje y se alimenta en X, Y y Z para que pueda cortar en casi cualquier dirección que permita la máquina. Un taladro sólo puede desplazarse a lo largo de su propio eje, por lo que un taladro hace agujeros redondos y una fresa hace ranuras, hombros, cavidades, perfiles y superficies tridimensionales.
Esa es la respuesta corta. Basta con aprobar un cuestionario, pero no basta con comprar una herramienta o realizar un trabajo. La palabra fresadora cubre una familia que se extiende desde una microcortadora de 0,5 mm que recorta una placa de reloj hasta una fresadora de carcasa de 160 mm que pela varios milímetros de material de un marco soldado. Dos herramientas que llevan el mismo nombre pueden diferir en sustrato, recubrimiento, ángulo de hélice, número de canales, geometría de las esquinas y tolerancia del vástago, y esas diferencias deciden si la herramienta sobrevive veinte minutos o cuatro horas.
Las páginas siguientes cubren qué es realmente una fresa, en qué se diferencia de una broca, qué tipos existen, cómo leer la etiqueta de una herramienta, cómo se ven las velocidades y avances en el taller y dónde el fresado transfiere el trabajo al mecanizado por descarga eléctrica.
La anatomía de una fresa: mango, flautas, hélice y filos
Cada fresadora, ya cueste ocho dólares u ochocientos, se construye con las mismas características. Comprenderlos convierte una página de catálogo en algo que realmente puede especificar.
- Caña. Cilíndrico, cilíndrico con una superficie Weldon para un soporte de bloqueo lateral o una interfaz cónica para husillos de alta velocidad. El vástago transmite torsión y establece en gran medida la desviación que verán los filos de corte.
- Flautas. Las ranuras helicoidales que arrastran las virutas. El número de canales determina el espacio de la viruta, la resistencia del núcleo y la velocidad de avance que puede alcanzar: más dientes significa un mayor avance de la mesa, pero menos espacio para que escape la viruta.
- Ángulo de hélice. El giro del filo. Alrededor de 30 grados es un compromiso de uso general, 38 a 45 grados cortan la viruta más rápido y se adaptan al acero y al aluminio, y unos 15 a 20 grados poco profundos ayudan en latón y piezas de paredes delgadas.
- Terminar los bordes de corte. Los dientes en la punta. Una fresa de corte central los tiene y puede hundirse o ramparse; una herramienta que no corta en el centro no se quema y se quemará si la introduces hacia abajo.
- Geometría de esquina. Cuadrado, radio pequeño o bola completa. Un radio de esquina es a menudo el factor más importante en la vida útil de la herramienta, porque una esquina perfectamente afilada concentra primero la tensión y las virutas.
- Revestimiento y preparación de bordes. En qué está envuelto el carburo y cómo se ha pulido la microgeometría. Ambos cambian el comportamiento de la herramienta mucho más que el precio principal.
Runout merece su propia línea. Monte la herramienta, coloque un indicador de cuadrante en un filo y gire el eje con la mano. Un descentramiento total indicado inferior a 0,01 mm es un objetivo sensato para una herramienta de acabado. Con 0,02 mm o más, un diente soporta la mayor parte de la carga, se sobrecalienta y falla, mientras que los otros dientes todavía parecen nuevos. Esa medición cuesta dos minutos y es una de las mejoras más económicas en la vida útil de las herramientas en cualquier taller.
Endmill, broca y otros cortadores: la diferencia que importa
La distinción práctica entre una fresa y una broca es la dirección de desplazamiento. Un taladro está diseñado para una inmersión a lo largo de su eje. Una fresa está diseñada para empujarse hacia los lados, por lo que puede abrir una ranura, bajar un hombro, interpolar un orificio o barrer una superficie contorneada. La siguiente tabla resume las herramientas que la gente suele confundir.
| Herramienta | movimiento primario | Trabajo típico | Corta de lado |
|---|---|---|---|
| Broca | Sólo axiales | Agujeros redondos | No |
| fresa plana | axiales y laterales | Ranuras, bolsillos, hombros. | si |
| Fresa de punta esférica | Contorneado multieje | Superficies y radios 3D | si |
| Fresa de punta de toro | axiales y laterales | Desbaste con una esquina fuerte | si |
| fresa frontal | laterales, poco profundos | Grandes superficies planas | Sólo superficial |
| escariador | Sólo axiales | Dimensionar un agujero perforado | No |
| Molino de hilo | Interpolación helicoidal | Hilos internos y externos | si |
A menudo se pasa por alto una consecuencia. Debido a que una fresa es rígida a la flexión y débil a la torsión, la carga lateral, no la velocidad del husillo, es lo que normalmente la destruye. Un taladro se rompe cuando se empuja demasiado a lo largo de su eje. Una fresa se rompe cuando la cuelgas demasiado fuera del soporte y luego la aprietas hacia un lado.
Los principales tipos de fresas y para qué sirve cada una
La mayoría de los talleres mantienen un conjunto de trabajo bastante pequeño y utilizan las mismas geometrías una y otra vez. Así es como suele organizarse ese conjunto y el trabajo para el que se compra cada herramienta.
- Fresa plana o cuadrada. El valor predeterminado. Ranuras, hombros, bolsillos y perfilería en general en acero, aluminio y plásticos.
- Fresa de punta esférica. Se utiliza para formas tridimensionales, filetes y superficies de troqueles. Es la herramienta elegida cuando un radio debe ser barrido suavemente en lugar de escalonado.
- Fresa de punta redondeada o de radio de esquina. Una herramienta plana con un radio pequeño en la esquina. Desbasta casi tan eficientemente como una herramienta cuadrada pero sobrevive mucho más tiempo, especialmente en materiales endurecidos o abrasivos.
- Fresa de desbaste. Un borde dentado o de mazorca de maíz que rompe la astilla en trozos pequeños. Excelente para bolsillos profundos en acero y para eliminar material rápidamente en una máquina liviana.
- Cortadores de chaflán y puntas en V. Se utiliza para roturas de bordes, avellanados, grabados y líneas de separación de moldes.
- Cortadores de cola de milano y ranura en T. Geometrías rebajadas para correderas, carriles guía y elementos de sujeción a los que no se puede acceder verticalmente desde arriba.
- Molinos de hilo. Produzca roscas mediante interpolación helicoidal, lo que significa que una herramienta puede cortar una variedad de diámetros y pasos.
- Microfresas. Por debajo de aproximadamente 1 mm de diámetro, donde la desviación, la holgura de viruta y la vibración del husillo lo deciden todo.
- Fresas de grabado y cónicas. Trabajos de detalle fino en electrodos, moldes y placas de identificación. Los talleres que cortan muchos electrodos de grafito utilizan máquinas y herramientas específicas para ello; Los principios están cubiertos en este guía de fresadoras de grabado CNC .
- Fresas de alto avance. Un pequeño ángulo de avance en la punta desplaza la carga de corte hacia arriba, lo que permite avances de mesa muy altos a poca profundidad de corte.
Flautas, ángulo de hélice y revestimiento: cómo leer la etiqueta de una herramienta
El recuento de canales establece el equilibrio entre el espacio para las virutas y la velocidad de avance.
Dos flautas dejan una garganta grande y son la opción clásica para aluminio y otros materiales blandos y gomosos donde la viruta es grande y debe salir rápido. En el centro se encuentran tres canales que manejan piezas de aluminio, plástico y acero ligero. Cuatro flautas son el estándar de acero. Cinco, seis y más canales son para acabado, para materiales duros y para estrategias de alto avance donde la viruta es delgada y controlada. Si está ranurando a todo lo ancho, quédese con menos ranuras; Si está perfilando con un acoplamiento radial ligero, más canales le permitirán elevar sustancialmente el avance de la mesa.
El ángulo de hélice controla el corte, la vibración y la elevación.
Una hélice más pronunciada corta el material de manera más eficiente y empuja la viruta hacia arriba por la ranura, pero también saca la herramienta del soporte y genera una carga axial. Por este motivo, las herramientas muy empinadas suelen combinarse con soportes hidráulicos o de ajuste por contracción en lugar de con una pinza simple. Las herramientas de hélice y paso variable son deliberadamente irregulares para que no todos los dientes golpeen con la misma frecuencia y se mantenga alejada la vibración.
Los recubrimientos deciden qué materiales puede sobrevivir una herramienta
La elección del revestimiento no es cosmética. Controla la transferencia de calor, el desgaste químico y el grado de adherencia de la viruta al borde. La tabla muestra los emparejamientos habituales.
| Recubrimiento | Más adecuado para | cuidado con |
|---|---|---|
| Carburo sin recubrimiento | Aluminio, plásticos, grafito. | Corta vida en acero |
| Estaño | Acero en general, trabajos de bajo costo. | Se descompone a alta temperatura |
| TiAlN | Acero e inoxidable, lubricación seca o mínima. | No es ideal para aluminio. |
| AlTiN y AlCrN | Acero endurecido, titanio, aleaciones de níquel. | Necesita configuraciones rígidas y calor estable. |
| Carbono tipo diamante | Aluminio, composites, grafito. | Pobre en materiales ferrosos |
Velocidades, avances y números iniciales prácticos
Dos fórmulas cubren la mayor parte de la aritmética en el taller. La velocidad del husillo sigue la velocidad superficial: las rpm equivalen a la velocidad superficial en metros por minuto multiplicada por 1000, dividida por pi multiplicado por el diámetro de la herramienta en milímetros. El avance de la mesa sigue la carga de viruta: el avance en milímetros por minuto equivale al avance por diente multiplicado por el número de dientes multiplicado por rpm.
Un ejemplo resuelto deja clara la diferencia. Una fresa de carburo de cuatro canales de 12 mm que corta aluminio 6061 a una velocidad superficial de 400 metros por minuto funciona a aproximadamente 10.600 rpm. Con un avance por diente de 0,05 mm, el avance de la mesa es de aproximadamente 2.120 mm por minuto. Reduzca a la mitad el diámetro de la herramienta y las rpm se duplican, que es exactamente la razón por la que las herramientas pequeñas exigen husillos rápidos y por la que un husillo lento limita silenciosamente su productividad.
| Material de la pieza de trabajo | Velocidad superficial (m/min) | Notas |
|---|---|---|
| Aluminio 6061 | 300 a 600 | Inundación de refrigerante o chorro de aire; ver soldadura de chips |
| Latón y cobre | 200 a 400 | La hélice poco profunda ayuda a controlar el agarre |
| Acero dulce 1018 | 90 a 150 | Cuatro flautas funcionan bien. |
| Acero aleado 4140 | 70 a 120 | Reducir la velocidad a medida que aumenta la dureza. |
| Inoxidable 304 o 316 | 40 a 80 | Nunca te detengas; El endurecimiento del trabajo es el enemigo. |
| Titanio Ti-6Al-4V | 25 a 60 | La alta presión del refrigerante es esencial |
| Aleación de níquel 718 | 15 a 40 | Espere una vida útil corta de la herramienta y planifíquela |
| Acero endurecido 50 HRC | 30 a 70 | Utilice un radio de esquina y un soporte estable |
Trate cada número aquí como un punto de partida, no como una regla. La rigidez, el voladizo de la herramienta, el suministro de refrigerante y el estado de la máquina mueven rutinariamente el rango utilizable en un 30 por ciento en cualquier dirección. La forma más rápida de encontrar su límite real es aumentar la alimentación hasta que el color y el sonido del chip cambien y luego retroceder un paso.
Cómo encaja la fresa en una secuencia de mecanizado real
En la producción, rara vez se utiliza una fresa cortadora sola. Un molde típico o una pieza de precisión pasa por una secuencia: refrentar el material, desbastar la cavidad con una punta redonda grande o una herramienta de desbaste, semiacabar con una herramienta plana más pequeña y luego terminar con una punta esférica en una trayectoria de tres o cinco ejes. Cada paso intercambia la fuerza de la herramienta con los detalles. La herramienta de desbaste necesita rigidez y espacio para las virutas; la herramienta de acabado necesita precisión y un filo fino.
La máquina que hay debajo es tan importante como la cortadora. Un centro de mecanizado vertical de tres ejes con un marco rígido, un husillo de temperatura estable y suficientes rpm para ejecutar herramientas pequeñas a su velocidad superficial nominal es el hogar estándar para una fresa de carburo de 12 mm que trabaja cajeras y perfiles todo el día. Esa combinación de velocidad del husillo, rigidez estructural y cambio de herramienta repetible es lo que convierte a una buena cortadora en tiempos de ciclo predecibles.
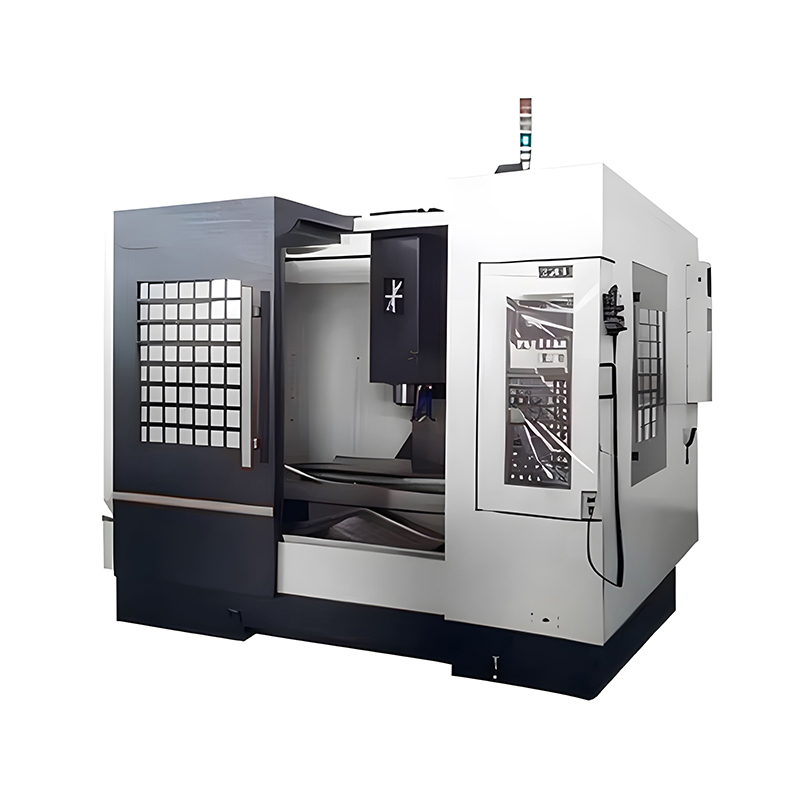 Centro de mecanizado vertical CNC de 3 ejes de alta velocidad VMC850L Escenarios de aplicación y ámbito de aplicación Este centro de mecanizado se utiliza ampliamente en la producción de componentes de precisión, incluidas piezas de motores, accesorios hidráulicos... Ver producto →
Al especificar la máquina, formule tres preguntas que surjan directamente del comportamiento de la fresadora. ¿Puede el husillo mantener las rpm que necesita la herramienta en su diámetro? ¿Puede la estructura absorber la carga lateral sin vibraciones? ¿Y pueden el cambiador de herramientas y el portaherramientas repetir la posición lo suficientemente cerca como para que el descentramiento permanezca dentro de la tolerancia turno tras turno?
Donde el fresado deja de funcionar: el traspaso de electroerosión
Una fresadora tiene un límite estricto. Cuando la característica es una esquina interna afilada más estrecha que la herramienta más pequeña que posee, cuando el material tiene aproximadamente 60 HRC o cuando la geometría es una nervadura profunda que necesitaría una herramienta tan delgada que se rompa al contacto, el fresado deja de ser económico. Entonces es cuando toma el relevo el mecanizado por descarga eléctrica por inmersión.
La lógica es simple. El fresado elimina el bulto rápidamente con un cortador giratorio; La electroerosión quema el detalle final con un electrodo que nunca toca la pieza, por lo que la dureza deja de ser el factor decisivo. Una pequeña máquina de troquelado CNC de tres ejes es el compañero habitual de un taller de moldes que ya posee un centro de mecanizado, porque se encarga de los radios de las esquinas, los bordes internos afilados y las plaquitas endurecidas que la fresa no puede alcanzar. Para los lectores que quieran conocer el principio subyacente, esta descripción general de mecanizado por descarga eléctrica explica cómo el explosor realiza el corte.
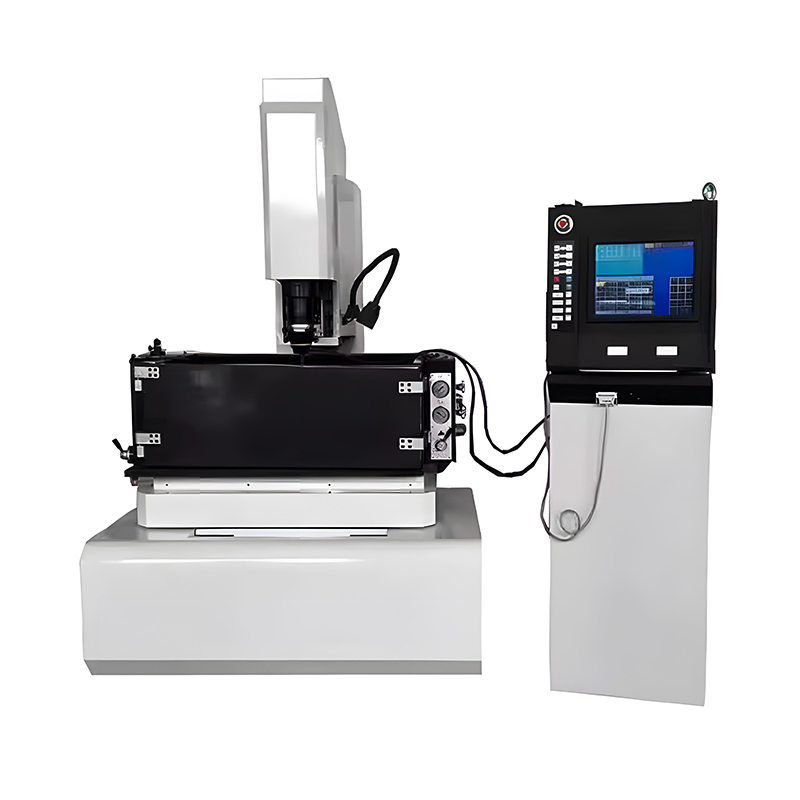 CNC-430 Pequeña máquina de descarga eléctrica CNC para fabricación de moldes de metal Escenarios de aplicación y ámbito de aplicación Grabado de microcaracterísticas en cavidades de moldes de inyección Mecanizado de orificios ciegos para canales de enfriamiento de moldes Acabado detallado en... Ver producto →
Consejo de planificación: deje de 0,2 a 0,5 mm de material en las superficies que se terminarán con electroerosión. Eso permite que la fresa funcione con un avance productivo en lugar de arrastrarse a lo largo de una pared terminada, y le da al electrodo una cantidad constante de material para eliminar.
Fresas en superaleaciones y acero para herramientas endurecido
El titanio, las aleaciones de níquel y el acero para herramientas endurecido se comportan de manera muy diferente al acero dulce. Conducen mal el calor, por lo que el calor permanece en el filo. Se endurecen rápidamente, por lo que una herramienta que frota en lugar de cortar hará que la siguiente pasada sea más difícil que la anterior. Y son abrasivos, por lo que la rotura del recubrimiento es a menudo lo que acaba con la vida útil de una herramienta y no una fractura.
Las respuestas prácticas incluyen velocidades superficiales más bajas, refrigerante a alta presión dirigido al filo, fresado ascendente siempre que sea posible, un radio de esquina en lugar de una esquina afilada y un compromiso firme de no dejar nunca que la herramienta se detenga. Aun así, algunas características de estos materiales se producen mejor mediante erosión por chispa que con un cortador giratorio, particularmente agujeros pequeños y profundos y características en piezas que ya están tratadas térmicamente. Existen sistemas de perforación por electroerosión multieje especialmente diseñados para esa clase de trabajo.
 Proveedores de Máquina perforadora de electroerosión multieje CNC VER MÁS Máquina perforadora por electroerosión de 5 ejes CNC de alta velocidad XK-430 La máquina perforadora por electroerosión de 5 ejes CNC de alta velocidad XK-430 es una máquina de descarga eléctrica diseñada con precisión... Ver producto →
El mecanizado electroquímico va un paso más allá y elimina material sin ninguna zona afectada por el calor, lo que es importante en cuchillas delgadas, orificios de enfriamiento de películas y superficies recubiertas donde después habría que eliminar una capa refundida.
Qué sale mal: problemas comunes de las fresas y sus causas
La mayoría de las fallas de las fresas finales caen en una pequeña cantidad de patrones. Hacer coincidir el síntoma con la causa ahorra muchas conjeturas.
- Chatter y paredes onduladas. Por lo general, demasiado saliente, un soporte desequilibrado, un avance demasiado ligero o una frecuencia de paso de los dientes que coincide con la frecuencia natural de la configuración.
- Esquinas desconchadas. Golpes de entrada y salida, una geometría de esquina afilada o utilizar la herramienta en seco en un material que necesita lubricación.
- Borde construido. Común en aluminio y acero blando cuando la velocidad es demasiado baja o el borde está demasiado pulido para el material.
- Endurecimiento por trabajo en inoxidable. Casi siempre se debe a roce, lo que suele significar un avance demasiado bajo para el radio del borde.
- Extracción de herramientas. Hélice pronunciada más una pinza desgastada más un corte axial agresivo. Utilice un soporte de bloqueo positivo cuando la carga axial sea alta.
- Desgaste desigual en un diente. Sin. Compruébalo antes de culpar a la herramienta.
- Mal acabado del piso. A menudo es la máquina, no la cortadora: un cojinete de empuje desgastado, un eje flojo o una pasada de acabado que es demasiado ligera para generar una viruta adecuada.
- Microherramientas rotas. Casi siempre manipulación, descentramiento o recorte de viruta. Cuente las ranuras y asegúrese de que el avance por diente esté por encima del espesor mínimo de viruta que necesita el borde.
Consideraciones de compra: tolerancias, repetibilidad y costo por pieza
El precio por herramienta es una mala medida. El precio por pieza terminada es el número que decide si una cortadora más barata era realmente más barata. Cuatro cosas lo impulsan.
- Tolerancia de vástago y diámetro. Una herramienta que mide consistentemente de un lote a otro significa que sus compensaciones siguen siendo válidas y sus operadores dejan de perseguir el tamaño.
- Consistencia del recubrimiento. La variación de espesor entre lotes se manifiesta como una vida útil impredecible de la herramienta, que a su vez se manifiesta como cambios de herramienta no planificados a mitad del ciclo.
- Radios y geometrías de esquina disponibles. Poder comprar la misma herramienta con una esquina de 0,4 mm o 1,0 mm le permite ajustar la vida útil de la herramienta sin tener que volver a ajustar todo el programa.
- Plazo de entrega del suministro. Una herramienta que llega en tres días supera a una herramienta ligeramente mejor que llega en tres semanas, especialmente en un trabajo con una fecha de entrega fija.
La misma lógica se aplica a la máquina que hace girar la herramienta. Si está comparando centros de mecanizado, sistemas de electroerosión o estrategias de herramientas para una pieza específica, vale la pena analizar la geometría y el material con alguien que construya el equipo. tu puedes póngase en contacto con nuestro equipo de ingeniería con un plano y un tiempo de ciclo objetivo, y obtener una respuesta basada en las máquinas en lugar de en un catálogo.
Preguntas frecuentes sobre fresas
¿Qué es una fresa en una frase?
Una fresa es una herramienta de corte giratoria con bordes cortantes en su lado cilíndrico y en su punta, que se utiliza en fresadoras para eliminar material en múltiples direcciones en lugar de solo a lo largo del eje de la herramienta.
¿Se puede utilizar una fresa como taladro?
Una fresa de corte central puede hundirse y producir un agujero, y se utiliza habitualmente para iniciar cajeras. No es un sustituto de un taladro en agujeros profundos, porque no tiene una geometría de punta para centrarse, sus canales limpian las virutas con menos eficiencia a lo largo del eje y el agujero que deja no será tan redondo ni tan recto como uno perforado.
¿Cuántas flautas debo elegir?
Dos canales para aluminio y materiales blandos donde domina la evacuación de virutas, tres canales como compromiso de uso general, cuatro canales para acero y cinco o más para estrategias de acabado y alto avance con acoplamiento radial ligero.
¿Cuál es la diferencia entre una fresa de punta plana y una de punta esférica?
Una fresa plana deja una esquina interna cuadrada y corta eficientemente pisos y paredes. Una fresa de punta esférica tiene una punta semiesférica, por lo que puede barrer superficies y radios tridimensionales suavemente, pero su velocidad de corte efectiva varía a lo largo de la punta, lo que la hace más lenta y difícil de ejecutar con los parámetros ideales.
¿Por qué mi fresa se desgasta tan rápido?
Verifique primero el descentramiento, luego el saliente y luego la carga de viruta. Las cuatro causas más comunes son un saliente excesivo de la herramienta, un avance por diente demasiado ligero que hace que el borde roce en lugar de cortar, refrigerante que nunca llega a la zona de corte y un recubrimiento que no coincide con el material de la pieza de trabajo.
¿Puede una fresa cortar acero endurecido?
Sí, dentro de unos límites. Las herramientas de carburo sólido con un recubrimiento duro y un radio de esquina mecanizarán acero hasta aproximadamente 55 a 60 HRC a velocidades superficiales reducidas y profundidades de corte conservadoras. Por encima de eso, o cuando la característica es una esquina interna afilada, la erosión por chispa se convierte en la ruta más sensata.
¿Una fresa corta en el costado o en el extremo?
Ambos, pero no por igual. Los bordes laterales realizan la mayor parte del trabajo de perfilado, ranurado y escuadrado. Los bordes de los extremos sirven principalmente para hundir, hacer rampas y cortar pisos, y son mucho menos eficientes para eliminar volumen que los bordes laterales.
¿Vale la pena una fresa de desbaste en una máquina pequeña?
Muchas veces sí. El borde dentado rompe la viruta en pedazos pequeños, lo que reduce la fuerza de corte promedio y ayuda a que una máquina más liviana no vibre. La desventaja es una superficie más rugosa, así que deje stock para una pasada de acabado.
¿Qué causa que una fresa se salga del soporte?
Una hélice pronunciada genera una fuerza axial que quiere arrastrar la herramienta fuera de un collar simple, particularmente cuando el corte es pesado y el collar está desgastado. Utilice un soporte con función de bloqueo positivo, reduzca la profundidad de corte axial o cambie a un soporte hidráulico o de ajuste por contracción.
¿Cuánto saliente es aceptable?
Una pauta de taller ampliamente utilizada es mantener la proyección de la herramienta por debajo de tres veces su diámetro donde la geometría lo permita. Más allá de eso, la deflexión aumenta rápidamente y es más probable que se produzcan vibraciones, errores de tamaño y roturas en las esquinas.
La versión corta
Una fresa es una herramienta de corte multidireccional y esa única propiedad es lo que separa el fresado del taladrado. Una vez que conoce la anatomía, las familias de geometría, los pares de recubrimientos y la aritmética detrás de la velocidad y el avance, el resto es hacer coincidir la herramienta con la máquina y la máquina con la pieza.
Dos hábitos dan más frutos que cualquier compra. Mida el descentramiento en cada nueva configuración y trate cada parámetro de corte recomendado como punto de partida para ajustarlo en su propia máquina. Las herramientas y las máquinas son un sistema, y los talleres que aprovechan al máximo ambas son los que prueban en lugar de asumir.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es el desbarbado? Una guía completa de métodos de eliminación de rebabas en el mecanizado CNC
SIGUIENTE:¿Qué es el desbarbado? Una guía completa de métodos de eliminación de rebabas en el mecanizado CNC
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Primero, la respuesta directa: desbarbar significa eliminar la rebaba, la delgada cresta de me...
LEER MÁS -
Un inserto de matriz llega al banco de inspección. El dibujo especifica la cara inferior como ...
LEER MÁS -
Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de u...
LEER MÁS -
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS -
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
