


 English
 русский

El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS
¿Qué es el tratamiento térmico? Una guía práctica para mecanizado CNC y fabricantes de moldes
Contenido
- 1 ¿Qué es el tratamiento térmico? Una respuesta directa
- 2 Las tres etapas de cada ciclo de tratamiento térmico
- 3 Los cuatro procesos básicos de tratamiento térmico que necesita conocer
- 4 Cómo el tratamiento térmico cambia el acero a nivel microestructural
- 5 Por qué es importante el tratamiento térmico para el mecanizado CNC y la fabricación de moldes
- 6 Dureza versus maquinabilidad: compensaciones prácticas
- 7 Mecanizado de aceros tratados térmicamente: lo que cambia en el taller
- 8 EDM y acero tratado térmicamente: una combinación natural
- 9 Errores comunes en el tratamiento térmico en la fabricación de piezas y moldes
- 10 Preguntas frecuentes sobre el tratamiento térmico
- 10.1 ¿Cuál es la diferencia entre recocido y normalizado?
- 10.2 ¿Por qué al apagar siempre le sigue el templado?
- 10.3 ¿Se puede mecanizar acero después del tratamiento térmico?
- 10.4 ¿El tratamiento térmico causa distorsión?
- 10.5 ¿Cuál es la diferencia entre tratamiento térmico y endurecimiento superficial?
- 10.6 ¿Qué dureza debe tener el acero para moldes para su mecanizado?
- 11 Conclusiones clave para su próximo trabajo de mecanizado con tratamiento térmico
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas del metal calentándolo a una temperatura específica, manteniéndolo allí y luego enfriándolo a una velocidad elegida para producir la estructura interna deseada. No cambia la forma de la pieza, pero sí la dureza, tenacidad, ductilidad y tensión interna. En el mecanizado CNC y la fabricación de moldes, el tratamiento térmico determina si una cavidad se puede fresar primero a 30 HRC y endurecerse a 56 HRC después, o si un bloque preendurecido nunca debe pasar por una fresa de desbaste.
Si opera centros de mecanizado, máquinas de electroerosión o cortadoras de alambre, el estado del tratamiento térmico de su materia prima afecta directamente la vida útil de la herramienta, la estabilidad dimensional y el rendimiento final de la pieza. Antes de seleccionar un proceso o una máquina, es útil comprender qué sucede dentro del acero.
¿Qué es el tratamiento térmico? Una respuesta directa
El tratamiento térmico agrupa varios procesos metalúrgicos que utilizan la temperatura para modificar deliberadamente la microestructura de un metal. Para el acero, eso significa transformar la disposición de los átomos de hierro y carbono. Los procesos más comunes son el recocido, normalizado, templado y revenido. Cada uno utiliza el mismo principio de tres pasos pero aplica una estrategia de enfriamiento diferente, y cada uno deja al acero con un conjunto diferente de propiedades mecánicas.
En la fabricación, el tratamiento térmico rara vez es una ocurrencia tardía. Por ejemplo, una base de molde hecha de acero pretemplado a 28-32 HRC normalmente se mecaniza directamente. Un inserto de molde que necesita resistencia al desgaste puede mecanizarse en estado recocido a aproximadamente 200 HBW y luego endurecerse a 50-58 HRC una vez finalizado todo el fresado. El mismo acero en dos condiciones se comporta como dos materiales diferentes en el taller.
La definición práctica, entonces, es la siguiente: el tratamiento térmico es el control deliberado de los ciclos de calentamiento y enfriamiento para darle a un metal la dureza, resistencia, tenacidad, estado de tensión o maquinabilidad que requiere una aplicación de fabricación específica.
Las tres etapas de cada ciclo de tratamiento térmico
Todo proceso de tratamiento térmico, por compleja que sea la receta, sigue tres etapas. Equivocarse en cualquiera de ellos puede anular los beneficios de los otros dos.
- Calentamiento a la temperatura objetivo. Para aceros al carbono y para herramientas, el rango de austenitización normalmente es de 800 a 950 grados C, dependiendo del contenido de carbono. Por debajo de ese rango, la microestructura no se transforma completamente y el resultado final será inconsistente.
- Remojar a esa temperatura. La pieza se mantiene el tiempo suficiente para que su sección más gruesa alcance la misma temperatura que la superficie. Un inserto de molde grande puede requerir varias horas de remojo, mientras que una pieza de trabajo delgada puede necesitar sólo unos minutos.
- Enfriamiento a un ritmo controlado. La velocidad de enfriamiento es la palanca principal que selecciona la estructura final. El enfriamiento lento en el horno produce perlita blanda. El enfriamiento con aire en calma produce perlita más fina. El enfriamiento rápido en aceite o agua produce martensita dura y quebradiza.
El mismo acero puede hacerse lo suficientemente blando para un fresado agresivo o lo suficientemente duro para cortar vidrio, dependiendo de cómo se ejecuten estas tres etapas.
Los cuatro procesos básicos de tratamiento térmico que necesita conocer
Aunque el tratamiento térmico incluye muchas variaciones especializadas, estos cuatro procesos son la base de casi todas las piezas de trabajo que mecanizará, esmerilará o cortará con alambre.
| Proceso | Rango de temperatura | Método de enfriamiento | Resultado | Uso típico |
|---|---|---|---|---|
| recocido | 800-900 grados C | Enfriamiento del horno | Suave, dúctil, aliviado de tensiones. | Antes del mecanizado |
| Normalizando | 850-950 grados C | aire quieto | Grano fino uniforme | Estructura de refinación |
| Apagar | 800-900 grados C | Aceite o agua | Martensita dura y quebradiza | Dureza después del mecanizado |
| Templado | 150-650 grados C | Enfriamiento por aire después del recalentamiento | Dureza y tenacidad equilibradas | Propiedades mecánicas finales |
El enfriamiento casi siempre sigue al revenido en la producción porque la martensita sin templar es demasiado frágil para la mayoría de las aplicaciones estructurales y de herramientas.
Cómo el tratamiento térmico cambia el acero a nivel microestructural
La razón por la que el tratamiento térmico tiene un efecto tan fuerte es que el acero existe en diferentes fases microestructurales dependiendo de la temperatura y la velocidad de enfriamiento.
Cuando el acero se calienta hasta el rango de austenita, los átomos de hierro se reorganizan en una red cúbica centrada en las caras que puede disolver más carbono. Lo que sucede durante el enfriamiento decide adónde va ese carbono.
- Perlita Se forma cuando la austenita se enfría lentamente. Consiste en capas alternas de ferrita y cementita, y es blando, resistente y fácil de mecanizar.
- bainita se forma a velocidades de enfriamiento intermedias. Ofrece una buena combinación de resistencia y tenacidad sin la dureza extrema de la martensita.
- martensita se forma durante un enfriamiento muy rápido. El carbono queda atrapado en una red tetragonal centrada en el cuerpo distorsionada, lo que produce la estructura más dura, más resistente al desgaste y más frágil disponible en acero.
Esta es la razón por la que la maquinabilidad no puede juzgarse únicamente por la dureza. Un acero completamente recocido a 15 HRC corta suavemente, pero el mismo acero a 55 HRC en condición martensítica destruirá las herramientas de carburo estándar en minutos.
Por qué es importante el tratamiento térmico para el mecanizado CNC y la fabricación de moldes
Para los talleres que producen moldes, matrices y componentes de precisión, el tratamiento térmico no es sólo un tema metalúrgico. Cambia todo el plan de producción.
Algunas piezas de producción, como las bases de los moldes, están hechas de acero preendurecido a 28-32 HRC y solo necesitan acabado. Otras piezas, como los punzones formadores y los insertos de cavidades, se mecanizan mientras están blandas y luego se tratan térmicamente a 50-60 HRC. Cualquier característica que no pueda mecanizarse después del endurecimiento debe realizarse antes del tratamiento térmico. Las características que se agregan después del endurecimiento requieren electroerosión, rectificado o fresado en duro.
El tratamiento térmico también afecta la precisión dimensional. Las transformaciones de fase durante el enfriamiento pueden provocar cambios de tamaño pequeños pero predecibles. Una cavidad mecanizada hasta una dimensión nominal en estado recocido puede crecer o contraerse unas pocas centésimas de milímetro durante el ciclo de endurecimiento. Los talleres que ignoren esto deben incluir una compensación en el programa de tratamiento previo al calor.
El alivio del estrés residual es otra razón. Los marcos soldados, las operaciones de desbaste intensas y la eliminación de material desigual crean tensión interna. Un recocido para aliviar tensiones a 550-650 grados C antes del mecanizado final evita que la pieza se mueva más adelante.
Dureza versus maquinabilidad: compensaciones prácticas
Elegir cuándo tratar térmicamente una pieza de trabajo significa equilibrar la dureza final con la forma en que responderá el material al corte. La siguiente tabla muestra la relación general utilizada en la mayoría de las salas de herramientas.
| Condición de los materiales | Rango de dureza | Maquinabilidad relativa | Enfoque estándar |
|---|---|---|---|
| recocido | 10-20 HRC | Excelente | Fresado de desbaste y semiacabado antes del endurecimiento |
| Pre-endurecido | 28-38 HRC | Bueno con herramientas de carburo | Mecanizado de base de molde, acabado directo de cajeras y núcleos. |
| endurecido | 48-60 HRC | Deficiente para el fresado convencional | Electroerosión por hundimiento, electroerosión por hilo, rectificado o fresado en duro con herramientas especializadas |
La compensación es visible en cada taller de moldes. El mecanizado de acero blando es más rápido, pero la pieza endurecida puede mostrar una mejor resistencia al desgaste y estabilidad dimensional en servicio. La elección correcta depende de la función del componente, de la vida útil esperada y de si se puede producir la geometría después del endurecimiento.
Mecanizado de aceros tratados térmicamente: lo que cambia en el taller
Cuando una pieza debe mecanizarse después del tratamiento térmico, las condiciones de corte cambian drásticamente en comparación con el mecanizado de material recocido.
Avances, velocidades y herramientas
El acero endurecido por encima de 48 HRC requiere insertos de carburo recubierto o CBN, velocidades de corte más bajas, profundidades de corte más pequeñas y una máquina herramienta muy rígida. Un corte ligero en un eje rígido elimina material de manera más consistente que un corte pesado en un marco liviano. La deflexión y la vibración provocan la rotura de los bordes y un acabado superficial deficiente.
La rigidez de la máquina no es opcional
Los talleres que mecanizan acero para herramientas endurecido suelen utilizar centros de mecanizado verticales de alta resistencia con guías endurecidas, columnas anchas y configuraciones de herramientas cortas. Un centro de mecanizado de rieles rígidos con alta rigidez estática es una opción común porque amortigua la vibración y mantiene la posición en condiciones de corte interrumpido.
Por ejemplo, un Centro de mecanizado vertical de alta velocidad de carril rígido VMC855 está diseñado exactamente para este tipo de trabajo: una base rígida, un husillo de alta resistencia y guías duras que absorben las cargas de impacto generadas al cortar acero preendurecido o completamente endurecido. Es el tipo de máquina que selecciona una sala de herramientas cuando los centros de mecanizado convencionales para trabajos livianos pierden precisión o se atascan en material endurecido.
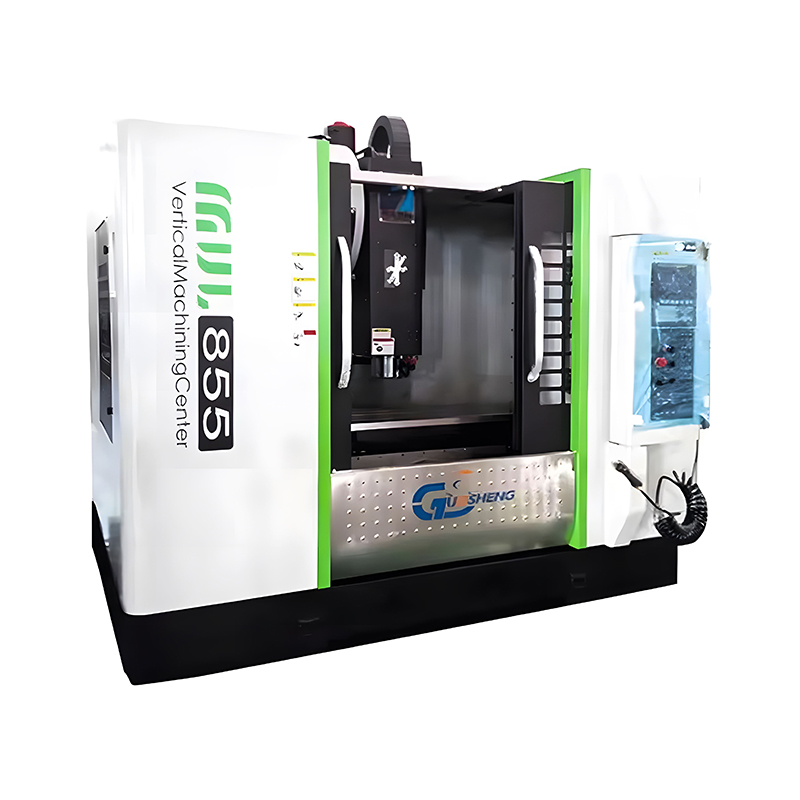 Centro de mecanizado vertical de riel duro VMC-855 para corte de servicio pesado Este VMC rígido y de alta velocidad maneja acero pretemplado y totalmente endurecido con guías duras duraderas y un husillo de alta resistencia, lo que garantiza la estabilidad necesaria para las trayectorias de herramientas trocoidales y un espesor de viruta constante. Ver producto →
Fluidos de corte y trayectorias de herramientas
Un flujo de refrigerante adecuado evita el agrietamiento térmico de los bordes cortantes. Las trayectorias de herramientas trocoidales con espesor de viruta constante mantienen la carga estable y reducen la concentración de calor. Si la máquina no es lo suficientemente rígida para mantener estos parámetros, la única solución económicamente sólida es cambiar a procesos sin corte como la electroerosión.
Para obtener una descripción completa de las opciones de centros de mecanizado para este tipo de trabajo, puede explorar nuestra gama de centros de mecanizado verticales .
EDM y acero tratado térmicamente: una combinación natural
El mecanizado por descarga eléctrica es la solución estándar para agregar características al acero endurecido después del tratamiento térmico. Debido a que la electroerosión erosiona el material mediante chispas eléctricas, no depende de que la pieza de trabajo sea más blanda que la herramienta de corte.
Electroerosión por penetración para cavidades y bolsas ciegas
Después de que un inserto de molde se endurece a 52-56 HRC, el detalle de la cavidad ya no se puede producir con fresas de mango estándar. Una máquina de electroerosión por inmersión CNC de tres ejes utiliza un electrodo de grafito o cobre para quemar la forma exacta de la cavidad en el acero endurecido. Por eso la electroerosión sigue siendo esencial en los talleres de moldes: termina lo que el fresado convencional no puede alcanzar después del endurecimiento.
Una máquina como la Máquina de electroerosión CNC de tres ejes CNCOX650 está diseñado para este flujo de trabajo. Ofrece un control preciso del eje Z, un buen lavado y una generación estable de chispas en grandes áreas de cavidad, lo que ayuda a controlar la capa blanca y a mantener la precisión dimensional en los componentes endurecidos del molde.
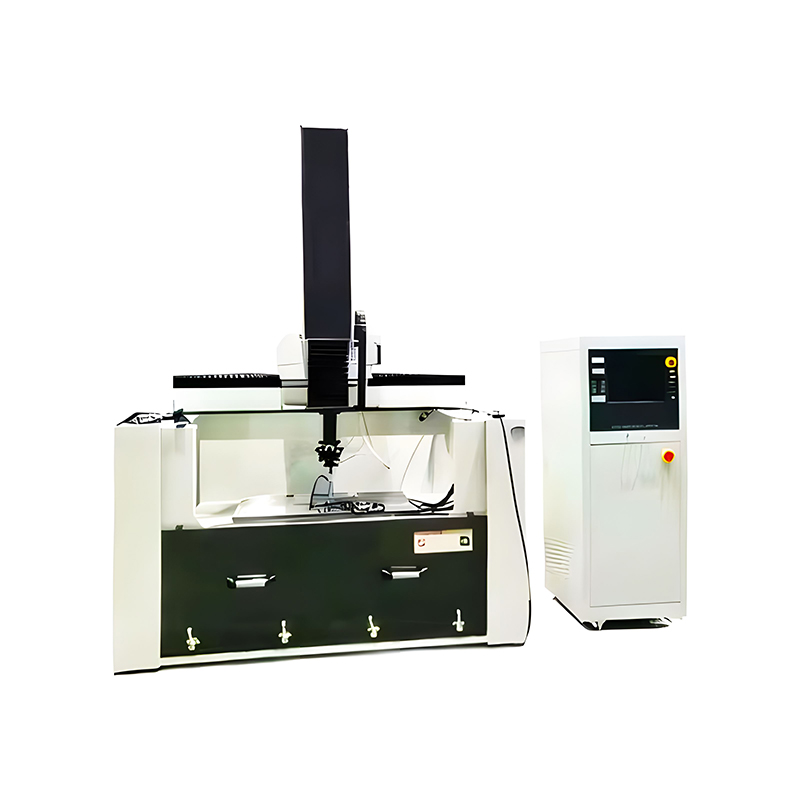 Máquina de electroerosión CNC de 3 ejes CNC-OX650 para moldes endurecidos Diseñada para electroerosión de precisión en componentes de moldes endurecidos, esta máquina ofrece un control preciso del eje Z, generación de chispa estable y buen lavado para controlar la capa blanca y mantener la precisión dimensional en cavidades grandes. Ver producto →
Electroerosión por hilo para cortes pasantes y perfiles de precisión
La electroerosión por hilo corta acero endurecido con una precisión excepcional. Los componentes como punzones, placas extractoras y herramientas de conformado de precisión se tratan térmicamente primero con regularidad y luego se cortan con alambre hasta obtener el perfil final. el Máquina cortadora de alambre de columna móvil de alta precisión DZ653 es un buen ejemplo de esta clase de equipo, que ofrece la estabilidad de posicionamiento necesaria para el acabado de herramientas endurecidas con tolerancias en el rango micrométrico bajo.
 Máquina cortadora de alambre de columna móvil de alta precisión DZ-653 Con una arquitectura de columna móvil y una precisión submicrónica, esta máquina de electroerosión por hilo proporciona la estabilidad de posicionamiento necesaria para el acabado de herramientas endurecidas con tolerancias en el rango micrométrico bajo. Ver producto →
Si eres nuevo en la técnica, nuestra guía sobre Mecanizado por descarga eléctrica (EDM) Explica con más detalle el proceso y sus aplicaciones típicas.
Errores comunes en el tratamiento térmico en la fabricación de piezas y moldes
La mayoría de los problemas del tratamiento térmico no son causados por el horno en sí. Provienen de una mala planificación de la interacción entre el tratamiento térmico y el mecanizado.
- Mecanizado antes del alivio de tensiones. El desbaste intenso crea tensión interna. Sin un ciclo de alivio de tensión antes del mecanizado final, la pieza de trabajo puede distorsionarse después de completar los cortes de precisión.
- Ignorando el margen de distorsión. El endurecimiento cambia las dimensiones en pequeñas cantidades. Deje stock adicional en las características críticas y luego termine con electroerosión o esmerilado después del tratamiento térmico.
- Temple incontrolado. La temperatura del aceite, la agitación y la geometría de las piezas afectan la uniformidad del enfriamiento. El enfriamiento inconsistente produce puntos blandos, grietas o distorsión excesiva.
- Saltarse el templado. La martensita sin templar es extremadamente frágil y puede agrietarse con el impacto o incluso durante la electroerosión. Siga siempre el ciclo de templado recomendado.
- Olvidándonos de la capa blanca de electroerosión. La electroerosión deja una capa refundida en la superficie. Para herramientas muy estresadas, retírelas con un pulido o una segunda pasada de acabado para evitar fallas prematuras.
- No probar la primera pieza. Cada lote de tratamiento térmico se comporta de forma ligeramente diferente. Un cupón de prueba confirma la dureza y la microestructura antes de realizar la producción.
Diseñar el proceso teniendo en cuenta el tratamiento térmico desde el principio es más barato que corregir un inserto agrietado o una cavidad deformada a posteriori.
Preguntas frecuentes sobre el tratamiento térmico
¿Cuál es la diferencia entre recocido y normalizado?
El recocido enfría el acero lentamente dentro del horno, produciendo la máxima suavidad y aliviando la tensión interna. La normalización enfría el acero en aire en calma, lo que produce una estructura de perlita más fina y un tamaño de grano más uniforme. Se prefiere el recocido cuando el objetivo principal es la máxima maquinabilidad o el alivio de tensiones; Se prefiere la normalización cuando el objetivo es el refinamiento de la estructura antes del endurecimiento final.
¿Por qué al apagar siempre le sigue el templado?
El enfriamiento crea martensita, que es extremadamente dura pero también quebradiza. El templado recalienta el acero a una temperatura moderada, lo que permite que parte de la tensión interna se relaje y convierta parte de la martensita en una estructura más resistente. El resultado es un material que mantiene la mayor parte de la dureza pero tiene suficiente dureza para condiciones de servicio reales.
¿Se puede mecanizar acero después del tratamiento térmico?
Sí, pero el método depende de la dureza. Se puede fresar acero preendurecido de hasta aproximadamente 38 HRC con herramientas de carburo recubiertas en un centro de mecanizado rígido. El acero por encima de 48 HRC normalmente se termina con electroerosión, electroerosión por hilo o esmerilado. El fresado en duro de 50-60 HRC es posible con herramientas CBN y una máquina muy rígida, pero es más caro y más lento.
¿El tratamiento térmico causa distorsión?
Sí. El estrés térmico y el estrés de transformación de fase pueden causar cambios pequeños pero mensurables en tamaño y forma. La cantidad depende del grado del acero, la geometría de la pieza, la velocidad de enfriamiento y la carga del horno. Diseñe el margen de mecanizado de modo que esta distorsión pueda eliminarse mediante operaciones de acabado después del tratamiento térmico.
¿Cuál es la diferencia entre tratamiento térmico y endurecimiento superficial?
El tratamiento térmico cambia las propiedades de toda la sección transversal de la pieza de trabajo. Los métodos de endurecimiento de superficies, como la carburación, la nitruración y el endurecimiento por inducción, cambian solo la capa exterior y dejan el núcleo más blando y resistente. El endurecimiento superficial se utiliza cuando se necesita resistencia al desgaste sólo en la superficie y el núcleo debe permanecer dúctil.
¿Qué dureza debe tener el acero para moldes para su mecanizado?
La mayoría de los talleres de moldes prefieren acero preendurecido en el rango de 28-32 HRC para bases de moldes grandes porque se mecaniza de manera consistente y tiene la resistencia adecuada para el servicio. Los insertos que requieren resistencia al desgaste se mecanizan en estado recocido alrededor de 200 HBW y luego se endurecen a 50-58 HRC con posterior acabado por electroerosión.
Conclusiones clave para su próximo trabajo de mecanizado con tratamiento térmico
El tratamiento térmico no es un departamento separado de la fábrica. Es el punto de partida de cada decisión de mecanizado.
- Conozca la condición del material antes de programar. El acero recocido, pretemplado y completamente endurecido son problemas de mecanizado diferentes.
- Planifique la distorsión y los márgenes de existencias alrededor del ciclo de tratamiento térmico, no después de él.
- Utilice máquinas herramienta rígidas y herramientas adecuadas para materiales preendurecidos y endurecidos.
- Cambie a electroerosión o electroerosión por hilo para funciones que no se pueden mecanizar de forma económica después del endurecimiento.
- Incluya siempre un cupón de prueba cuando el resultado del tratamiento térmico sea crítico para la producción.
Seleccionar la máquina adecuada para la condición del material es la forma más rápida de reducir los costos de herramientas y los desechos. Ya sea que el trabajo requiera un centro de mecanizado de alta resistencia para acero preendurecido o una máquina de electroerosión para cavidades endurecidas, el equipo correcto comienza con la comprensión de lo que el tratamiento térmico le ha hecho al metal.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es una máquina de electroerosión? Una guía práctica para el mecanizado por descarga eléctrica
SIGUIENTE:¿Qué es una máquina de electroerosión? Una guía práctica para el mecanizado por descarga eléctrica
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS -
Una máquina CNC puede cortar, taladrar, fresar, tornear, quemar y dar forma a casi cualqui...
LEER MÁS -
¿Qué es una máquina CNC de 5 ejes? Una respuesta directa para los propietarios de tiendas ...
LEER MÁS -
La respuesta directa: cuál es más fuerte El titanio es más fuerte que el aluminio. Esto ...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
