


 English
 русский

Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS
¿Qué es un ajuste de liquidación? Aprenda tipos, tolerancias y guía de mecanizado CNC
Contenido
- 1 Los principales tipos de ajustes de liquidación
- 2 Cómo el sistema ISO 286 define un ajuste de holgura
- 3 Cómo el mecanizado CNC produce un ajuste de holgura que realmente funciona
- 4 Cómo medir y verificar un ajuste de espacio libre en el taller
- 5 Donde más importa el espacio libre: moldes, troqueles y herramientas de precisión
- 6 Seis errores comunes al especificar y mecanizar ajustes de holgura
- 7 Preguntas frecuentes sobre ajustes en liquidación
- 7.1 ¿Cuál es la diferencia entre un ajuste de holgura, un ajuste de interferencia y un ajuste de transición?
- 7.2 ¿Qué significa H7/g6?
- 7.3 ¿Es adecuado un ajuste con holgura para conjuntos de rodamientos?
- 7.4 ¿Puede un centro de mecanizado CNC mantener un ajuste con holgura H7/g6 directamente?
- 7.5 ¿Por qué se utiliza el sistema de base de orificios para la mayoría de los ajustes de holgura?
- 7.6 ¿Cuál es el espacio libre más pequeño que se debe utilizar para un ajuste deslizante?
- 8 La conclusión
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orificio es siempre mayor que el diámetro máximo del eje. En una frase: las dos piezas acopladas están separadas por un espacio positivo garantizado, por lo que pueden deslizarse, girar o ensamblarse a mano sin ejercer presión. Tome un orificio guía de 25 mm con una tolerancia H7 (0 a 0,021 mm) y un eje g6 (−0,007 a −0,020 mm). La autorización del peor de los casos nunca es negativa; siempre cae entre 0,007 mm y 0,041 mm.
Los ajustes con holgura son lo opuesto a los ajustes de interferencia, en los que el eje se sobredimensiona deliberadamente y las piezas se presionan o contraen juntas. También son diferentes de los ajustes de transición, donde puede ocurrir una pequeña superposición o un pequeño espacio dependiendo de las dimensiones reales de fabricación. Se especifica un ajuste con holgura cuando el diseñador necesita un movimiento relativo garantizado, un fácil montaje y desmontaje, espacio para una película lubricante o un margen de seguridad contra la expansión térmica y la desalineación.
Los principales tipos de ajustes de liquidación
No todos los ajustes de liquidación son iguales. La cantidad de espacio garantizado determina si una junta tiene un ajuste suelto o un ajuste deslizante apretado. En el sistema ISO basado en agujeros, la combinación de letras y números le indica exactamente cuánto espacio libre esperar. La siguiente tabla resume los cinco ajustes de holgura que se citan con mayor frecuencia en los dibujos de máquinas herramienta y en las especificaciones de moldes.
| Tipo de ajuste | Designación ISO | Espacio libre típico (30–50 mm) | Aplicación primaria |
|---|---|---|---|
| Ajuste holgado para correr. | H11/c11 | 0,12 – 0,36 milímetros | Maquinaria agrícola, ejes largos, piezas mal alineadas. |
| Ajuste para correr libremente | H9/d9 | 0,07 – 0,17 milímetros | Motores eléctricos, cajas de cambios, cojinetes lisos a velocidades moderadas. |
| Ajuste fácil para correr | H8/e8 | 0,04 – 0,09 milímetros | Husillos de máquinas herramienta, bombas, rodillos transportadores, muñones de baja velocidad |
| Ajuste deslizante | H7/g6 | 0,007 – 0,041 milímetros | Guías lineales, horquillas de cambio, válvulas deslizantes, pasadores eyectores |
| Ajuste de espacio libre | H7/h6 | 0 – 0,025 milímetros | Pasadores, anillos posicionadores, piezas que deben colocarse exactamente |
Cuando pasas de H11/c11 a H7/g6, tanto el espacio libre máximo como el mínimo se reducen. Esa brecha cada vez menor es exactamente lo que convierte un ajuste holgado y tolerante en un ajuste deslizante preciso. Cuanto más estrecha sea la holgura, más exigente debe ser el proceso de mecanizado.
Cómo el sistema ISO 286 define un ajuste de holgura
La notación H7/g6 contiene toda la información necesaria para definir un ajuste con holgura. La letra mayúscula y el número antes de la barra diagonal describen el hoyo; la letra minúscula y el número después de la barra diagonal describen el eje. La letra es la desviación fundamental, que posiciona la zona de tolerancia con respecto al tamaño nominal. El número es el grado de TI, que establece qué tan amplia es esa zona de tolerancia.
En el sistema de base de agujeros, el agujero es siempre una zona H, lo que significa que su desviación inferior es cero. Luego se elige la letra del eje para crear el tipo y tamaño de espacio libre deseado. Un eje con una zona "h" proporciona el juego positivo más pequeño; "g", "f", "e", "d" y "c" aumentan progresivamente la brecha. Por ejemplo, H7/g6 significa un orificio IT7 acoplado con un eje IT6 cuya desviación fundamental es "g".
El grado IT determina qué proceso de mecanizado es realista. La siguiente tabla compara los grados IT comunes para una dimensión nominal de 30 a 50 mm. Estos números se toman de las tablas de tolerancia fundamental de la norma ISO 286.
| Grado de TI | Tolerancia total (μm) | Proceso de mecanizado típico | Utilizado en |
|---|---|---|---|
| IT5 | 11 micras | Rectificado de precisión, mandrinado con plantilla | Componentes de calibre, husillos de rodamientos |
| IT6 | 16 micras | Rectificado fino, escariado preciso | Ajuste deslizante shafts (g6, f6) |
| IT7 | 25 micras | Escariado, mandrinado CNC de precisión | Orificios emparejados estándar (H7) |
| IT8 | 39 micras | Fresado CNC, torneado | Componentes mecanizados generales |
| IT9 | 62 micras | Torneado y fresado estándar | Ajuste holgado para correr.s (H9/d9) |
| TI10 – TI11 | 100 – 160 micras | Mecanizado en desbaste, taladrado. | Ajustes con holgura muy floja (H11/c11) |
Un ajuste con holgura H7/g6 de 25 mm funciona así: el orificio H7 mide entre 25.000 mm y 25.021 mm, mientras que el eje g6 mide entre 24.993 mm y 24.980 mm. La holgura mínima es 25,000 menos 24,993, que es 0,007 mm. El espacio libre máximo es 25,021 menos 24,980, que es 0,041 mm. Ambos números son positivos, por lo que cada pieza del lote se ensamblará con un espacio visible.
Cómo el mecanizado CNC produce un ajuste de holgura que realmente funciona
No se crea un ajuste de holgura en la mesa de dibujo; es creado por la máquina herramienta. El dibujo sólo define los límites. Que el orificio real y el eje se encuentren dentro de esos límites depende del descentramiento del husillo, la precisión del husillo de bolas, el crecimiento térmico, la deflexión de la herramienta y la rigidez de la máquina. Un centro de mecanizado vertical CNC de tres ejes bien construido puede mantener una tolerancia IT7 en agujeros perforados y una tolerancia IT6 en ejes rectificados, que es exactamente lo que requieren los ajustes deslizantes H7/g6 y H7/f7.
Tomemos como referencia el centro de mecanizado vertical de alta velocidad VMC850L de Sunway. Su estructura de hierro fundido, sus tornillos de bolas rectificados con precisión y su husillo de alta velocidad brindan la rigidez necesaria para terminar repetidamente un orificio IT7 de 25 µm. Para un taller de tres turnos que produce casquillos guía, orificios para pasadores eyectores o carcasas de cojinetes, el enfoque práctico es perforar primero el orificio, medirlo en la máquina con un cabezal perforador de precisión y luego mecanizar el eje hasta el valor medido. Este método de "mecanizado coincidente" reduce la holgura efectiva muy por debajo de la banda de tolerancia total.
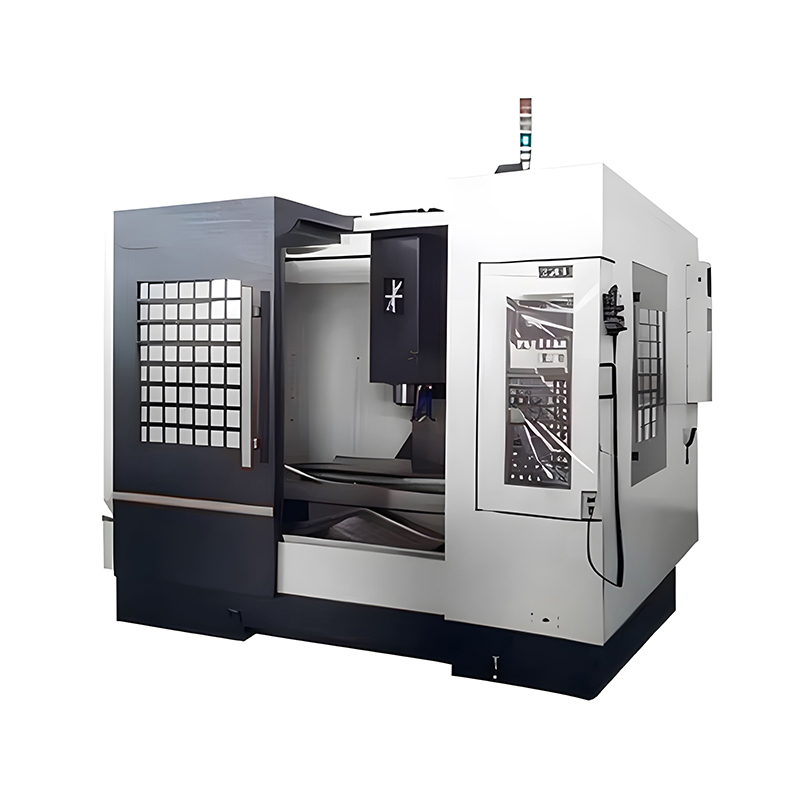 Centro de mecanizado vertical VMC850L para mandrinado de precisión Ideal para talleres de tres turnos que producen casquillos guía, orificios para pasadores eyectores o carcasas de cojinetes, esta máquina permite el mecanizado coincidente para ajustar la holgura efectiva más allá de la banda de tolerancia total. Ver producto →
Para piezas estructurales grandes que no pueden caber en una mesa de centro de mecanizado vertical, se aplica la misma lógica en una máquina de pórtico. La estructura del puente extendida y la pesada viga transversal mantienen estable el husillo durante carreras largas, lo cual es fundamental al perforar agujeros profundos que deben permanecer rectos y cilíndricos. Si está mecanizando marcos grandes o placas de matriz con orificios con holgura, encontrará detalles útiles del proceso en este guía completa de fresadoras de pórtico CNC .
La gestión térmica es la parte que la mayoría de los talleres subestiman. La norma ISO 286 supone una temperatura de referencia de 20 °C. Una máquina que funciona durante varias horas sin control de temperatura puede desplazar un orificio más que toda la banda de tolerancia IT7. La temperatura del fluido de corte, la temperatura ambiente del taller e incluso el calor de la mano que sostiene un micrómetro son importantes cuando el espacio libre final es de solo 0,007 mm.
Cómo medir y verificar un ajuste de espacio libre en el taller
La única manera de saber que tiene un ajuste de holgura real es medir las piezas reales a la temperatura de referencia de 20 °C. Un ajuste de holgura puede parecer perfecto en un medidor, pero fallar en el ensamblaje si se ignora el método de medición, la rugosidad de la superficie o la temperatura. Esta es la razón por la que los talleres mecánicos combinan la medición directa con controles funcionales de pasa/no pasa.
- Mida el orificio a tres profundidades y en dos direcciones perpendiculares utilizando un micrómetro interno de tres puntos o un calibre de orificio. Registre cada lectura, no solo el promedio.
- Mida el eje en las mismas posiciones relativas con un micrómetro externo. Busque conos y lóbulos, que son comunes al rectificar entre centros.
- Calcule el rango de juego real: el juego mínimo es igual al diámetro mínimo del orificio menos el diámetro máximo del eje; El juego máximo es igual al diámetro máximo del orificio menos el diámetro mínimo del eje.
- Compruebe la rugosidad de la superficie con un perfilómetro. Para ajustes deslizantes, es típica una rugosidad de 0,8 a 1,6 µm Ra; Las superficies más rugosas reducen el espacio libre efectivo incluso cuando los diámetros son correctos.
- Realice un ensamblaje de prueba en una pieza de muestra. El eje debe avanzar suavemente con una ligera fuerza manual y, para ajustes deslizantes, moverse sin que se escuche un deslizamiento audible.
Para carcasas grandes y componentes estructurales, a menudo se utiliza una máquina de pórtico de precisión tanto para mecanizar las superficies de referencia como para mantener la estrecha tolerancia cilíndrica necesaria para la medición posterior en una máquina de medición de coordenadas. La máquina CNC de pórtico de fresado de metales de alta precisión LM1613 de Sunway está diseñada exactamente para este tipo de trabajo de piezas grandes, donde se deben respetar la tolerancia de la posición del orificio y la tolerancia del diámetro del orificio.
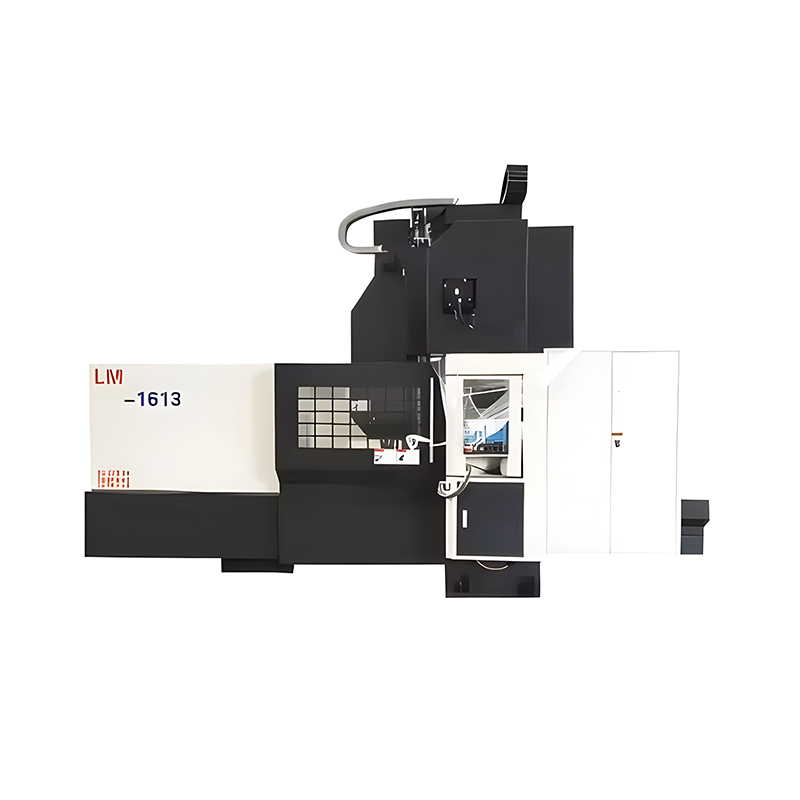 Máquina CNC de pórtico LM-1613 para piezas estructurales grandes Construido para carcasas y componentes estructurales de gran tamaño, su husillo de 22 kW y su precisión de posicionamiento de 0,008 mm garantizan que se mantengan las tolerancias de posición y diámetro del orificio para la inspección posterior de la CMM. Ver producto →
Cuando el volumen de producción lo justifica, los calibres de tapón dedicados para el orificio y los calibres de resorte para el eje brindan la verificación de paso/no paso más rápida. Un calibre de tapón construido con el diámetro mínimo del orificio entrará en cada orificio aceptable; un calibre de ajuste ajustado al diámetro máximo del eje rechazará cualquier eje que sea demasiado grande. Ese simple par de medidores evita que un lote defectuoso llegue al ensamblaje.
Donde más importa el espacio libre: moldes, troqueles y herramientas de precisión
En la fabricación de moldes y matrices, un ajuste con holgura no es un lujo; es un requisito funcional que decide si un molde se abre, guía y expulsa correctamente. Tres aplicaciones dominan el taller.
Pilares guía y casquillos guía
El par pilar guía-casquillo en un molde utiliza un ajuste deslizante como H7/g6 o un H7/f7 ligeramente más flojo. El pilar debe entrar limpiamente en el casquillo en toda su carrera, incluso cuando el molde esté caliente y las placas hayan crecido térmicamente. Un ajuste de transición causaría irritación; un ajuste de interferencia haría imposible abrir el molde. La holgura positiva también retiene una fina película de aceite que evita el contacto entre metales durante los ciclos de alta velocidad.
Pasadores y manguitos eyectores
Los pasadores eyectores entran y salen de la cavidad del molde en cada ciclo. Un ajuste de holgura con una separación controlada de aproximadamente 0,008 a 0,025 mm permite que el pasador se deslice libremente sin dejar de soportar la pieza moldeada sin rebabas. Si el espacio libre es demasiado pequeño, el pasador se atasca; si es demasiado grande, el material plástico se rebaba en el espacio y el pasador se atasca después de unos miles de ciclos.
Placas de matriz y conjuntos de punzones
Los troqueles de estampado dependen de una holgura controlada con precisión entre el punzón y la placa del troquel. Aunque a esto a veces se le llama "espacio de corte", se trata fundamentalmente de un ajuste de espacio libre entre dos componentes de acero endurecido. El espacio controla la calidad del borde cortado y afecta directamente al desgaste de la herramienta. La electroerosión por hilo es el proceso estándar para producir estas aberturas de alta precisión porque crea una pared lisa y recta con una tolerancia que admite ajustes de holgura de hasta unos pocos micrómetros. Por ejemplo, la máquina cortadora de alambre de columna móvil de alta precisión DZ653 de Sunway mantiene el tipo de precisión posicional y dimensional de la que dependen los fabricantes de matrices para el espacio libre entre punzones y matrices.
 Máquina cortadora de alambre DZ-653 para separación de troqueles y punzones Diseñado para estampar troqueles que requieren una holgura controlada entre el punzón y el troquel, su diseño de columna móvil minimiza la deformación térmica y ofrece una precisión submicrónica para ajustes de holgura de larga duración. Ver producto →
El hilo común en todas estas aplicaciones es que el ajuste con holgura debe sobrevivir a condiciones de funcionamiento reales: temperatura, desgaste, lubricación y ciclos repetidos. Elegir el ajuste nominal correcto es sólo la mitad del trabajo; la otra mitad se mecaniza con equipos lo suficientemente rígidos como para mantener la tolerancia en cada pieza de producción.
Seis errores comunes al especificar y mecanizar ajustes de holgura
La mayoría de las fallas de ajuste con holgura no son causadas por el estándar de diseño; Son causados por una mala comprensión de las condiciones prácticas en torno al ajuste. Estos son los seis errores que aparecen con más frecuencia en los talleres de máquinas CNC y de moldes.
- Error 1: elegir un ajuste deslizante cuando se necesita un ajuste de ubicación. Un ajuste deslizante como H7/g6 tiene un espacio mínimo mensurable. Si se supone que la pieza debe permanecer estacionaria una vez colocada, utilice en su lugar un ajuste de espacio libre H7/h6. La holgura casi nula mantiene la pieza centrada y rígida.
- Error 2: Olvidar el efecto de la rugosidad de la superficie. Dos piezas con diámetros idénticos pero acabados superficiales diferentes no se sentirán igual en el montaje. Un eje de Ra de 3,2 µm alcanza su punto máximo en el orificio de Ra de 1,6 µm, lo que reduce eficazmente la holgura y aumenta la fricción. Especifique siempre el acabado superficial junto con el ajuste.
- Error 3: ignorar la expansión térmica. Un eje de acero y una carcasa de aluminio se expanden a velocidades muy diferentes. Un ajuste que se desliza suavemente a 20 °C puede convertirse en un ajuste de interferencia a 80 °C. Calcule el rango de temperatura esperado antes de finalizar la clase de ajuste.
- Error 4: mezclar sistemas de base de orificio y de base de eje. Si un dibujo usa H7/g6 y otro usa G7/h6, el taller debe tratarlos como ajustes completamente diferentes. Mezclarlos en un solo conjunto genera valores de autorización no deseados y lotes rechazados.
- Error 5: sobreespecificar la tolerancia. Ajustar un ajuste IT8 a IT5 duplica el costo de mecanizado y medición y ofrece pocos beneficios funcionales en la mayoría de las aplicaciones. Una ganancia de precisión de 10 µm puede multiplicar fácilmente la tasa de piezas rechazadas en una máquina CNC estándar.
- Error 6: Confiar en una herramienta desgastada o en una configuración de máquina inestable. El descentramiento del husillo, la barra de tiro doblada, las guías desgastadas y la deriva térmica empujan el orificio terminado fuera de la banda de tolerancia. Una verificación de rutina del descentramiento del husillo con una barra de prueba certificada es la forma más rápida de proteger un ajuste con holgura.
Preguntas frecuentes sobre ajustes en liquidación
¿Cuál es la diferencia entre un ajuste de holgura, un ajuste de interferencia y un ajuste de transición?
En un ajuste con holgura, el orificio siempre es más grande que el eje, por lo que el conjunto siempre tiene un espacio positivo. En un ajuste de interferencia, el eje siempre es más grande que el orificio, por lo que el conjunto requiere presión o calentamiento. En un ajuste de transición, las dimensiones reales pueden producir un pequeño espacio o una pequeña superposición, lo que significa que el conjunto es incierto en términos de espacio libre y se utiliza para un centrado preciso en lugar de para movimiento.
¿Qué significa H7/g6?
H7/g6 es el ajuste con holgura deslizante más común en el sistema ISO 286. El orificio H7 tiene una tolerancia IT de grado 7 con la desviación más baja en cero, y el eje g6 tiene una tolerancia IT de grado 6 colocada ligeramente por debajo del tamaño nominal. Para un diámetro de 25 mm, el orificio es de 25,000 a 25,021 mm y el eje es de 24,993 a 24,980 mm, lo que da un espacio libre de entre 0,007 mm y 0,041 mm.
¿Es adecuado un ajuste con holgura para conjuntos de rodamientos?
Para la mayoría de las aplicaciones de rodamientos, el ajuste correcto depende de qué anillo gira. El aro interior de un rodamiento giratorio normalmente utiliza un ajuste de transición o de interferencia ligera en el eje para evitar la fluencia, mientras que el aro exterior estacionario a menudo utiliza un ajuste con holgura en el alojamiento. Los ajustes de holgura clásicos que se utilizan con los rodamientos son H7/h6, H7/js6 y H7/g6, según las condiciones de carga y velocidad.
¿Puede un centro de mecanizado CNC mantener un ajuste con holgura H7/g6 directamente?
Sí. Un centro de mecanizado vertical CNC rígido de tres ejes con un cabezal de mandrinado de precisión o un escariador puede mantener la tolerancia de orificio IT7 de 21 µm en un orificio de 25 mm en condiciones de producción normales. El lado del eje debe rectificarse para mantener la tolerancia IT6 de 13 µm. El mecanizado por coincidencia, en el que el eje se rectifica después de medir el orificio, puede reducir la variación del juego efectivo a unos pocos micrómetros.
¿Por qué se utiliza el sistema de base de orificios para la mayoría de los ajustes de holgura?
En los ajustes basados en orificios, el orificio mantiene una tolerancia H con una desviación inferior de cero, y diferentes calidades de eje crean todas las variaciones de ajuste. Esto es más económico porque un único escariador o barra perforadora estándar produce el agujero, mientras que el eje se puede rectificar a diferentes tamaños en la misma amoladora. Los ajustes del eje a la base están reservados para aplicaciones en las que el eje ya es un componente adquirido de forma estándar, como un eje rectificado o un muñón de rodamiento.
¿Cuál es el espacio libre más pequeño que se debe utilizar para un ajuste deslizante?
Para ensamblajes mecánicos finos, un espacio mínimo de 0,005 a 0,010 mm generalmente se considera el límite inferior práctico para un ajuste deslizante lubricado. Por debajo de ese rango, la película de aceite no puede formarse de manera confiable, los picos de la superficie comienzan a hacer contacto y el conjunto se vuelve sensible a los cambios de temperatura. El ajuste H7/g6, con una holgura mínima de 0,007 mm a 25 mm de diámetro, es ampliamente aceptado como el ajuste deslizante más ajustado y confiable para la producción normal.
La conclusión
Un ajuste de holgura es tan bueno como la máquina que lo produce y el sistema de medición que lo verifica. Comience seleccionando la clase de ajuste correcta del sistema ISO 286, luego elija un proceso de mecanizado capaz de mantener el grado IT requerido y, finalmente, confirme la holgura real en piezas de muestra a 20 °C. Para los talleres que trabajan con moldes, matrices, carcasas de cojinetes y componentes estructurales, la combinación de un centro de mecanizado vertical rígido, una máquina de pórtico grande y una electroerosión por hilo de precisión cubre casi todos los escenarios de ajuste de holgura que se encuentran en la producción.
Si está planeando una nueva línea de mecanizado o necesita reemplazar equipos que ya no pueden mantener la tolerancia que exigen sus impresiones, Póngase en contacto con el equipo de ingeniería de Nantong Sunway. para analizar las especificaciones de la máquina, las capacidades estándar y las configuraciones adaptadas a la aplicación.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es el tratamiento térmico? Una guía práctica para mecanizado CNC y fabricantes de moldes
SIGUIENTE:¿Qué es el tratamiento térmico? Una guía práctica para mecanizado CNC y fabricantes de moldes
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS -
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS -
Una máquina CNC puede cortar, taladrar, fresar, tornear, quemar y dar forma a casi cualqui...
LEER MÁS -
¿Qué es una máquina CNC de 5 ejes? Una respuesta directa para los propietarios de tiendas ...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
