English
 русский

Un inserto de matriz llega al banco de inspección. El dibujo especifica la cara inferior como ...
LEER MÁS
¿Qué es un dato en ingeniería? Comprensión de los datos de referencia, los DRF y los conceptos básicos de GD&T
Contenido
- 1 La definición formal de un datum en ingeniería
- 2 Función Datum versus Datum: ¿Cuál es exactamente la diferencia?
- 3 El marco de referencia de datos: cómo funcionan juntos los datos de referencia primarios, secundarios y terciarios
- 4 Por qué son importantes los datos de referencia en el mecanizado y la configuración CNC
- 5 Cómo se utilizan los datos de referencia en inspección y medición
- 6 Datums en programación CAD, CAM y CNC: del modelo al código G
- 7 Mejores prácticas de selección de datos: consejos del taller
- 8 Errores comunes en los datos de referencia y sus consecuencias reales
- 9 Aplicación de referencias con el equipo adecuado: mecanizado, electroerosión y piezas grandes
- 10 Preguntas frecuentes sobre datums en ingeniería
- 10.1 ¿Qué es un dato en términos simples?
- 10.2 ¿Cuál es la diferencia entre un dato y una tolerancia?
- 10.3 ¿Qué es un marco de referencia de datos en GD&T?
- 10.4 ¿Cuántos datos necesita una pieza?
- 10.5 ¿Se puede utilizar un agujero como elemento de referencia?
- 10.6 ¿Qué es la regla 3-2-1 en GD&T?
- 10.7 ¿Por qué es importante el orden de los datos?
Un inserto de matriz llega al banco de inspección. El dibujo especifica la cara inferior como referencia A, la cara posterior como referencia B y la cara izquierda como referencia C. Cada cavidad, orificio y contorno se ubica desde este sistema de tres planos. El operador de fresado, el programador de electroerosión y el inspector de MMC deben interpretar esas tres letras de la misma manera, porque la misma pieza pasará por sus tres estaciones de trabajo antes de enviarse.
Aquí está la respuesta directa a "qué es un dato en ingeniería": un dato es Un punto de referencia teóricamente exacto, línea, plano, eje o una combinación de estos, a partir del cual se definen y verifican la ubicación, orientación y forma de las características fabricadas. . Es el punto cero acordado para todas las mediciones. Los puntos de referencia son la base del dimensionamiento y tolerancias geométricos (GD&T), y los principios detrás de ellos están documentados en estándares como ASME Y14.5-2018 e ISO 5459. Elija el punto de referencia correcto y el mecanizado, la inspección y el ensamblaje permanecerán alineados. Elíjalo mal y las piezas buenas serán rechazadas mientras que las piezas defectuosas seguirán adelante.
La definición formal de un datum en ingeniería
En términos de ingeniería formal, un dato no es un objeto físico. Es un plano, línea, punto o eje teóricamente perfecto que sirve como referencia para localizar otras características. La característica física de la pieza que produce el dato se llama característica de dato. Debido a que cada superficie real tiene rugosidad y error de forma, la referencia a nivel de dibujo se logra colocando la característica de referencia contra un simulador de característica de referencia: una placa de superficie de precisión, un pasador calibrador, un mandril, un mandril o una superficie de fijación que tiene una precisión con una tolerancia mucho menor que la pieza misma.
Comprender las diferentes formas de referencia es el primer paso para leer correctamente cualquier dibujo de GD&T. La siguiente tabla resume las cuatro formas de datos comunes y cómo se establecen en la práctica.
| Formulario de referencia | Establecido por | Aplicaciones típicas |
|---|---|---|
| plano de referencia | Superficie plana de precisión, como una placa de superficie, una mesa de máquina o una placa de fijación. | Bases de montaje, bridas de carcasa, caras de referencia para mecanizado e inspección |
| Eje de referencia | Orificio de precisión en contacto con un mandril, un collar de expansión o un pasador calibrador. | Piezas cilíndricas, ejes giratorios, patrones de orificios centrados en el orificio |
| línea de referencia | Línea de contacto entre un cilindro y un bloque en V, o entre dos planos | Piezas prismáticas largas, perfiles de chapa, elementos guiados por los cantos |
| punto de referencia | Asiento cónico de precisión, bola o soporte esférico | Posicionamiento basado en esferas, componentes ópticos, referencias de instrumentos. |
Función Datum versus Datum: ¿Cuál es exactamente la diferencia?
Los nuevos ingenieros suelen utilizar "referencia" y "característica de referencia" indistintamente, y eso provoca auténticas disputas entre el mecanizado y la inspección. El dato es la referencia teórica que se muestra en el marco de control de características. La característica de referencia es la característica física real de la pieza que puede tocar con los dedos o con una sonda. Entre ellos se encuentra el simulador de características de referencia: el elemento del dispositivo, máquina o dispositivo de medición que hace contacto con la característica de referencia y convierte una superficie imperfecta en una referencia utilizable.
Tome una carcasa de motor que indique el punto A en su parte inferior. La superficie real contiene errores de rugosidad, ondulación y planitud. Cuando se coloca sobre una placa de superficie de granito, sólo los tres puntos más altos soportan la carga. El plano que pasa por esos puntos altos es el plano de referencia. Esta es la razón Se debe controlar la forma de la característica de referencia. : una cara ondulada crea cambios de referencia y mediciones inestables, sin importar cuán precisa sea el resto de la pieza.
- Dato: teórico, exacto y definido únicamente en el plano.
- Característica de referencia: la superficie, orificio, ranura o borde real de la pieza mecanizada.
- Simulador de característica de referencia: la placa, pasador calibrador, mandril, mandril o bloque en V que hace contacto con la característica de referencia.
El marco de referencia de datos: cómo funcionan juntos los datos de referencia primarios, secundarios y terciarios
Un único dato limita sólo una parte de los seis grados de libertad de un componente: tres traslaciones a lo largo de los ejes X, Y y Z, y tres rotaciones alrededor de esos ejes. Para ubicar una pieza por completo, GD&T utiliza un marco de referencia de referencia, o DRF, construido a partir de hasta tres planos de referencia mutuamente perpendiculares. El orden de prioridad se escribe directamente en el marco de control de funciones. : la primera letra es el dato primario, la segunda letra es el dato secundario y la tercera letra es el dato terciario.
La clásica regla 3-2-1 hace que esto sea fácil de visualizar. El dato primario toca la pieza en tres puntos y elimina tres grados de libertad. El dato secundario toca en dos puntos y elimina dos más. El dato terciario toca en un punto y elimina el último. Es por eso que la cara inferior, una cara lateral larga y una cara final corta son el esquema de referencia estándar para componentes prismáticos.
| Nivel | Puntos de contacto | Grados de libertad eliminados | Característica típica |
|---|---|---|---|
| Dato primario | 3 | Dos rotaciones y una traslación. | Cara inferior o cara funcional más grande |
| Dato secundario | 2 | Una rotación y una traslación. | Cara posterior o cara lateral más larga |
| Dato terciario | 1 | Una traducción | Cara lateral corta o cara final |
Por qué son importantes los datos de referencia en el mecanizado y la configuración CNC
La precisión del mecanizado es esencialmente la capacidad de cortar características donde el dibujo dice que deberían estar, y eso es un problema de referencia. Antes de que la herramienta se mueva, el operador o el dispositivo de sujeción deben establecer la misma relación de referencia que definió el diseñador. En un centro de mecanizado vertical CNC, esto generalmente significa alinear la pieza contra bordes de referencia mecanizados con precisión, usar un ciclo de palpado o asentarla en un dispositivo calificado. El desplazamiento de trabajo, comúnmente G54 en programas de código G, almacena la ubicación del origen de la pieza en el sistema de coordenadas de la máquina.
El riesgo aparece cuando el mecanizado y el diseño utilizan referencias diferentes. Si las dimensiones del dibujo se toman del datum A, una cara mecanizada, pero el operador establece el origen en un borde sin procesar, cada característica hereda la variación de ese borde fundido. Una tolerancia posicional de 0,05 milímetros puede ser completamente consumido por un error de dato de 0,2 milímetros . Es por eso que los talleres experimentados mecanizan las características de referencia primero en el fresado y luego las utilizan como referencia para todo el fresado, taladrado y mandrinado de acabado.
Una plataforma de máquina estable permite repetir un punto de referencia desde la primera parte hasta la milésima parte. La alta repetibilidad requiere un husillo rígido, piezas fundidas térmicamente estables y una mesa de trabajo rectificada con precisión. Estas son las características integradas en el centro de mecanizado vertical CNC de tres ejes y alta velocidad VMC850L, que está diseñado para el fresado de alta repetibilidad de piezas de precisión en entornos de moldes, matrices, automoción y metalurgia en general.
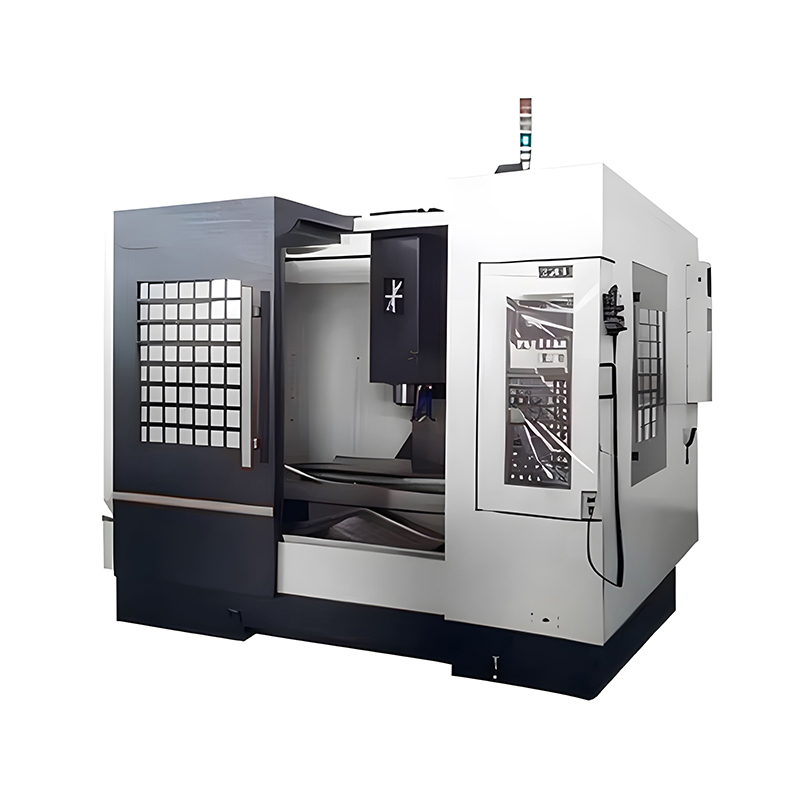 Centro de mecanizado vertical CNC de 3 ejes y alta velocidad VMC850L El husillo rígido y la plataforma estable del VMC850L garantizan una alta repetibilidad, lo que lo convierte en una opción confiable para establecer datos de referencia que se mantienen consistentes desde la primera pieza hasta la producción en masa. Ver producto →
Cómo se utilizan los datos de referencia en inspección y medición
La inspección invierte la cuestión del mecanizado. En lugar de establecer un dato para cortar características, el inspector establece un dato para medir características. En una máquina de medición de coordenadas, la pieza se alinea sondeando las características de referencia. El software construye planos y ejes de referencia, crea el marco de referencia de referencia y luego informa cada característica medida en relación con ese marco. El valor medido de la ubicación de un agujero no tiene sentido sin el marco de referencia detrás.
La medición dura sigue la misma filosofía sin software. Se asienta una pieza contra una placa de superficie, bloques en V o un dispositivo dedicado que contiene los simuladores de características de referencia, y el inspector mide con medidores de altura, indicadores de cuadrante y pasadores. El resultado de la inspección depende completamente de cómo se simula cada característica de referencia, por lo que la secuencia de referencia en el dibujo debe replicarse exactamente. Cuando esa secuencia cambia entre la configuración de la máquina y el programa CMM, los dos métodos de inspección pueden no coincidir, incluso cuando ambos parecen seguir el dibujo.
| Método | Cómo se establece el dato | Rango de precisión práctico |
|---|---|---|
| CMM | Sondea características de referencia y construye planos y ejes matemáticamente. | De 0,5 a 5 micrómetros, dependiendo de la máquina, la sonda y el entorno, con el rendimiento de la máquina verificado según ISO 10360 |
| Placa de superficie con medidor de altura | La placa de granito de precisión actúa como simulador del plano primario. | De 2 a 10 micrómetros, según la calidad del calibre y la habilidad del operador |
| Calibre duro dedicado | El dispositivo mecanizado replica el marco de referencia de referencia completo | Limitado por la precisión del mecanizado de accesorios y el desgaste con el tiempo. |
Datums en programación CAD, CAM y CNC: del modelo al código G
Los diseñadores crean planos de referencia en software CAD para definir bocetos, características y restricciones de ensamblaje. Esos planos desempeñan exactamente el mismo papel que los puntos de referencia: le dan a cada característica un hogar geométrico inequívoco. Luego, el programador CAM convierte el modelo CAD en trayectorias de herramienta, y el origen del sistema de coordenadas CAM debe coincidir con el esquema de referencia en el dibujo. Cuando el programa se publica y se carga en la máquina, el desplazamiento de trabajo G54 cambia la posición inicial de la máquina a ese origen de referencia.
Un flujo de trabajo limpio para talleres CNC es simple: use la cara de referencia primaria para el origen Z, la cara de referencia secundaria para el origen X o Y y la cara de referencia terciaria para el eje restante. Mantenga el origen CAM idéntico al origen de inspección. Si esos tres orígenes no coinciden, una pieza se puede mecanizar perfectamente y aún así fallar la inspección porque el sistema de coordenadas de medición gira en relación con el sistema de coordenadas de mecanizado.
Mejores prácticas de selección de datos: consejos del taller
Cada decisión sobre los datos es una compensación entre la función de diseño, el acceso a la fabricación y la repetibilidad de la inspección. Las reglas siguientes previenen la mayoría de las fallas relacionadas con los datos de referencia que se observan en talleres de mecanizado de precisión, matrices y moldes.
- Elija primero las superficies funcionales. Las características de referencia deben imitar cómo se ubica o acopla la pieza en su ensamblaje final.
- Prefiera superficies grandes, rígidas y mecanizadas para el punto de referencia primario. Una superficie más grande proporciona un asiento estable y reduce la sensibilidad a los defectos locales.
- Mecanice las características de referencia en una operación temprana. Termine las caras de referencia antes de cortar las características que se encuentran a partir de ellas.
- Mantenga un esquema de referencia desde el diseño hasta la inspección. No reordene las letras para facilitar la medición.
- Controle la forma de la característica de referencia. Las tolerancias de planitud y perpendicularidad controlan directamente la cantidad de cambio de referencia.
- Utilice funciones accesibles. La función de referencia debe ser accesible mediante la configuración de la máquina, el dispositivo y la sonda CMM.
- Evite funciones flexibles como referencias. Las paredes delgadas, los bordes de chapa y los tramos largos sin soporte crean referencias inestables.
- Validar temprano. Mida el primer artículo y compare la simulación de referencia entre la máquina y la CMM antes de comenzar la producción completa.
Errores comunes en los datos de referencia y sus consecuencias reales
La mayoría de los problemas de calidad que se remontan a los datos de referencia no son causados por un mal mecanizado. Son causados por definiciones de datos ambiguas, poco prácticas o inconsistentes. Esta tabla enumera las fallas que se observan con mayor frecuencia en el mecanizado de precisión y la fabricación de moldes.
| error | Consecuencia | Corrección |
|---|---|---|
| Utilizar una superficie forjada o fundida sin mecanizar como referencia principal | Asiento inestable y gran desviación en cada característica mecanizada. | Mecanizar la cara de referencia antes de finalizar las operaciones. |
| Reordenación de funciones de referencia durante la inspección | Piezas rechazadas por CMM pero aceptadas por calibre duro, o al revés | Mantenga la misma secuencia de referencia en el dibujo, el dispositivo y el programa CMM |
| Sin control de formulario en la función de referencia | El cambio de datum varía de una parte a otra | Agregar tolerancias de planitud y perpendicularidad a la característica de referencia |
| Utilizar una pared delgada o un borde de chapa como referencia | Variación medida causada por la deflexión elástica. | Reubicar el dato o reforzar la característica |
| No coincidir el origen CAM con los datos de dibujo | Características mecanizadas en el tamaño correcto pero en una posición incorrecta | Alinear el sistema de coordenadas CAM con el marco de referencia de referencia |
Aplicación de referencias con el equipo adecuado: mecanizado, electroerosión y piezas grandes
Los distintos procesos de fabricación interpretan los datos a su manera, pero el principio sigue siendo el mismo: el electrodo, la pieza de trabajo y la cavidad acabada deben compartir un sistema de referencia. En la electroerosión por penetración, el electrodo se coloca en relación con los bordes de referencia de la pieza de trabajo. Si esos bordes de referencia no son cuadrados, planos y limpios, la ubicación de la cavidad se desplaza incluso cuando el electrodo en sí es perfecto. En los talleres de moldes, una máquina de inmersión compacta y precisa, como la pequeña máquina de descarga eléctrica CNC CNC430 para la fabricación de moldes de metal, ayuda a los operadores a establecer el origen del electrodo a partir de las características de referencia de la pieza de trabajo de forma rápida y repetible.
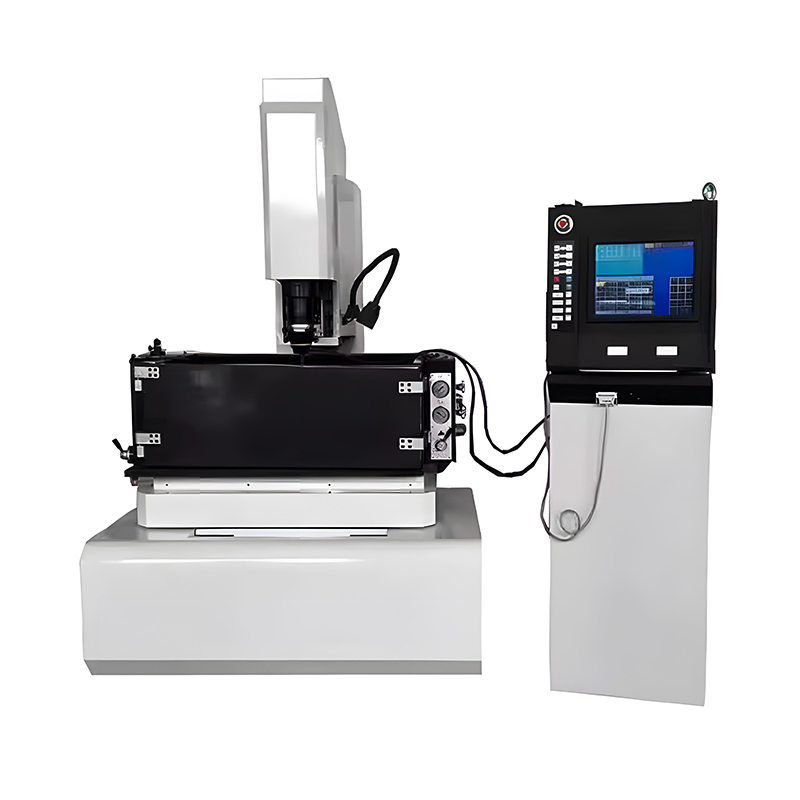 CNC-430 Pequeña máquina de electroerosión CNC para fabricación de moldes Esta máquina de electroerosión compacta ayuda a los operadores a establecer rápidamente los orígenes de los electrodos a partir de las características de referencia de la pieza de trabajo, lo que garantiza ubicaciones precisas de las cavidades en la producción de moldes y troqueles a pequeña escala. Ver producto →
Las placas grandes y las piezas de trabajo del tamaño de un pórtico añaden otra limitación. Una pieza que pesa varias toneladas puede tener caras de referencia separadas por metros, y la estructura de la máquina debe mantener la relación entre esas caras y la cortadora. Las fresadoras estilo pórtico con amplio recorrido y marcos rígidos minimizan el error geométrico entre la cara de referencia y la característica mecanizada. La máquina CNC de pórtico para fresado de metales de alta precisión LM1613 está diseñada exactamente para este tipo de trabajo de piezas grandes con datos críticos, con una estructura construida para mantener la precisión en recorridos largos.
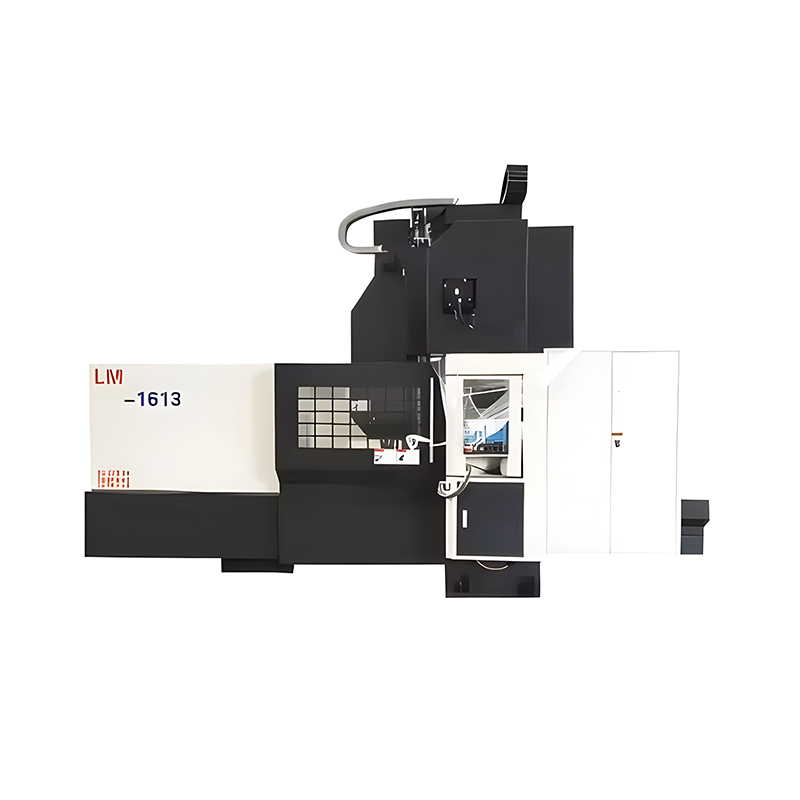 Fresadora CNC de pórtico de alta precisión LM-1613 La estructura de pórtico rígida y el largo recorrido del LM-1613 minimizan el error geométrico entre las caras de referencia y el cortador, lo que lo hace ideal para piezas de trabajo grandes y de referencia crítica. Ver producto →
Para los lectores que trabajan con cavidades de moldes y materiales endurecidos, un Descripción práctica de la electroerosión. explica cómo el mecanizado por descarga encaja en un flujo de trabajo de fabricación basado en datos. Cualquiera que sea el proceso que elija, el dato es lo primero: mecanícelo, protéjalo y mida a partir de él.
Preguntas frecuentes sobre datums en ingeniería
¿Qué es un dato en términos simples?
Un datum es un punto, línea, plano o eje de referencia fijo y teóricamente exacto que se utiliza para medir y ubicar todo lo demás en una pieza. Piense en ello como la línea inicial de una regla: cada medición comienza desde esa línea y todos los que miden la misma parte usan la misma línea.
¿Cuál es la diferencia entre un dato y una tolerancia?
Un dato es la referencia y una tolerancia es la desviación permitida de esa referencia. Por ejemplo, el centro de un agujero puede ubicarse a 10 mm del punto de referencia B con una tolerancia posicional de 0,2 mm. El datum define dónde debe estar el agujero y la tolerancia define qué tan lejos de esa ubicación ideal puede realmente aterrizar.
¿Qué es un marco de referencia de datos en GD&T?
Un marco de referencia de referencia es un sistema de coordenadas formado por hasta tres planos mutuamente perpendiculares, establecidos por las características de referencia primaria, secundaria y terciaria en ese orden de prioridad. El DRF limita la seis grados de libertad de una pieza rígida para que cada característica pueda medirse desde un sistema de referencia único.
¿Cuántos datos necesita una pieza?
Depende de la geometría y la función de diseño. Una placa plana puede necesitar sólo un plano de referencia primario. Una pieza prismática rectangular normalmente necesita tres puntos de referencia en un esquema 3-2-1. Una pieza cilíndrica normalmente necesita un eje de referencia más un plano de referencia para ubicar la cara final. Utilice tantos datos de referencia como necesite el dibujo para eliminar la ambigüedad, y nada más.
¿Se puede utilizar un agujero como elemento de referencia?
Sí. Un orificio es una de las características de referencia más comunes para piezas cilíndricas. El eje de referencia se establece insertando un mandril de precisión, un collar de expansión o un pasador calibrador en el orificio. Los puntos de referencia de los orificios se utilizan ampliamente para ejes, anillos, poleas y cualquier pieza que se ensamble en un husillo o piloto.
¿Qué es la regla 3-2-1 en GD&T?
La regla 3-2-1 explica cómo se establece un marco de referencia de datum: el datum primario contacta la pieza en tres puntos, el datum secundario en dos puntos y el datum terciario en un punto. Estos seis puntos de contacto limitan los seis grados de libertad de una parte rígida, tres traslaciones y tres rotaciones.
¿Por qué es importante el orden de los datos?
La orden le dice al maquinista y al inspector qué característica restringir primero. El dato primario elimina la mayor cantidad de grados de libertad y establece la orientación dominante de la pieza. Si cambia el orden, la pieza se ubica de manera diferente en el espacio y las medidas de las características críticas cambiarán aunque la pieza en sí no haya cambiado.
Los datums no son un tema abstracto de GD&T reservado para la oficina de dibujo. Son una realidad operativa para cada taller que fresa, mide y ensambla piezas, porque deciden dónde va la herramienta, dónde va la sonda y dónde finalmente se asienta la pieza en su ensamblaje.
Antes de cortar metal en un componente nuevo, dedique diez minutos adicionales a revisar el esquema de referencia con el ingeniero de producción. Si está seleccionando equipo nuevo y necesita una máquina que pueda mantener una relación de referencia estrecha durante ciclos largos, cuéntenos sobre su pieza y sus requisitos de dibujo en la página. pagina de contacto y Sunway le ayudará a encontrar una configuración de máquina que se ajuste a sus necesidades de datos y tolerancias.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es un avellanado? Guía completa de mecanizado y agujeros de fondo plano
SIGUIENTE:¿Qué es un avellanado? Guía completa de mecanizado y agujeros de fondo plano
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de u...
LEER MÁS -
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS -
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS -
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.