English
 русский

Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de u...
LEER MÁS
¿Qué es un avellanado? Guía completa de mecanizado y agujeros de fondo plano
Contenido
- 1 ¿Qué es exactamente un avellanado?
- 2 Dimensiones de avellanado y tamaños estándar
- 3 Avellanado frente a avellanado frente a Spotface
- 4 Cómo se mecanizan los avellanados
- 5 Tipos de herramientas avellanadas
- 6 Aplicaciones industriales: dónde aparecen avellanados en piezas reales
- 7 Directrices de diseño y tolerancias de ingeniería
- 8 Errores comunes para corregirlos y cómo evitarlos
- 9 Preguntas frecuentes sobre avellanadores
- 9.1 ¿Cuál es la diferencia entre un avellanado y un avellanado?
- 9.2 ¿Cómo se especifica un avellanado en un dibujo?
- 9.3 ¿Qué profundidad debe tener un avellanado?
- 9.4 ¿Puede una fresadora CNC producir un avellanado sin una herramienta especial?
- 9.5 ¿Qué es un spotface comparado con un avellanado?
- 9.6 ¿Cómo se mide con precisión la profundidad de un escariado?
Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de un orificio pasante de modo que la cabeza de un perno, un tornillo de cabeza o una tuerca quede al ras con, o ligeramente por debajo, de la superficie de una pieza de trabajo. La misma palabra también designa al cortador que produce el hueco. Cada avellanado se define mediante tres números: el diámetro del avellanado, la profundidad del avellanado y el diámetro del orificio piloto debajo.
La característica es importante porque un asiento de fondo plano distribuye la carga de la abrazadera del sujetador sobre un área de soporte mucho mayor que un orificio perforado simple. Esa distribución de carga mantiene las bridas selladas, previene grietas por tensión alrededor de los orificios de los pernos y permite que los componentes se unan sin protuberancias afiladas. Los avellanados aparecen en todas partes, desde las cubiertas de las culatas hasta las placas de aluminio mecanizadas y las superficies de montaje de los accesorios CNC, y son una de las características más fáciles de equivocar durante la programación si la geometría de la cabeza del sujetador no se ha medido correctamente.
¿Qué es exactamente un avellanado?
Un avellanado es un agujero de fondo plano dentro de un agujero. El orificio más grande se forma quitando material sólo hasta una profundidad controlada, dejando un escalón o resalte que coincide con la parte inferior de la cabeza del sujetador. El orificio piloto más pequeño debajo proporciona espacio para el vástago del tornillo. los dos agujeros debe compartir el mismo eje central ; de lo contrario, la cabeza del sujetador queda torcida y la carga de la abrazadera se concentra en un borde, lo que puede provocar que el material de trabajo se afloje o se deforme localmente.
Cuatro características geométricas definen un avellanado correctamente mecanizado:
- coaxialidad - la línea central del avellanado debe alinearse con el orificio piloto dentro de la tolerancia de impresión. Los valores de dibujo comunes son de 0,05 mm a 0,1 mm de lectura total del indicador.
- Cilindricidad - la pared avellanada debe ser recta y redonda, sin abocinarse ni ahusarse en la parte superior. Una pared ahusada suele ser el resultado de una desviación de la herramienta o un avance excesivo.
- Planitud del fondo - un fondo cóncavo hace que la cabeza del sujetador se balancee y reduce el área de apoyo; un fondo convexo inclina la cabeza. Ambas condiciones pueden provocar que se aflojen bajo la vibración.
- Control de diámetro - demasiado apretado y la cabeza no encajará; demasiado flojo y el sujetador puede moverse y crear una carga excéntrica.
En un dibujo de ingeniería que sigue la práctica común de GD&T (por ejemplo, las convenciones ASME Y14.5), el avellanado se anota especificando el diámetro del avellanado, la profundidad y el orificio piloto. Una nota típica dice: "12,5 de diámetro x 8,2 de profundidad sobre 8 de diámetro" . La palabra "profundo" se refiere estrictamente a la profundidad del escariado medida desde la cara frontal, no a la profundidad total de perforación.
Dimensiones de avellanado y tamaños estándar
Prácticamente todos los avellanados tienen el tamaño adecuado para adaptarse a una cabeza de sujetador específica. Dos familias de sujetadores dominan los componentes mecanizados: tornillos de cabeza hueca y tornillos de cabeza hexagonal. Debido a que el tornillo de cabeza hueca tiene una cabeza cilíndrica y relativamente alta, su avellanado es el hueco de fondo plano más común que mecanizará o programará.
| Tamaño del sujetador | Diámetro máximo de la cabeza (mm) | Diámetro de avellanado recomendado (mm) | Profundidad recomendada (mm) |
|---|---|---|---|
| M4 | 7.0 | 8.0 | 4.2 |
| M5 | 8.5 | 10.0 | 5.2 |
| M6 | 10.0 | 12.0 | 6.3 |
| M8 | 13.0 | 15.0 | 8.3 |
| M10 | 16.0 | 18.0 | 10.3 |
| M12 | 18.0 | 20.0 | 12.3 |
Para los tornillos de cabeza hueca de la serie en pulgadas, se aplica la misma regla: el diámetro del avellanado es igual al diámetro máximo de la cabeza más 0,03 a 0,05 pulgadas de espacio libre, y la profundidad del avellanado es igual a la altura de la cabeza más 0,010 a 0,020 pulgadas. Mida siempre el sujetador real antes de programarlo, porque los tratamientos superficiales como el galvanizado, Dacromet o el anodizado pueden cambiar las dimensiones del cabezal terminado.
Avellanado frente a avellanado frente a Spotface
Estas tres características se confunden constantemente porque todas ellas agrandan la parte superior de un agujero. La distinción es geométrica: un avellanado tiene un fondo plano y paredes paralelas; un avellanador tiene una pared cónica; un spotface es esencialmente un escariador de fondo plano muy poco profundo cuyo propósito es proporcionar una superficie de asiento limpia en lugar de encerrar una cabeza.
| Criterio | avellanado | avellanador | Spotface |
|---|---|---|---|
| Forma inferior | Piso | cónico | Piso |
| Cierre sentado | Tornillo de cabeza hueca o hexagonal | Piso-head screw | Arandela, tuerca o cabeza de perno |
| Geometría de la pared | cilíndrico, paralelo | Cónico, 82/90/100 grados | Cilíndrico, muy poco profundo. |
| Lógica de profundidad | Altura total de la cabeza 0,3 mm | Ajustado por ángulo y tamaño del tornillo. | 0,5-2,0 mm típico |
| Propósito principal | Encierre la cabeza al ras o debajo | Haga que la cabeza del tornillo quede al ras de la superficie. | Cree un asiento de rodamiento plano en piezas rugosas |
La confusión más común es entre un avellanado y un refrentado. Ambos tienen fondos planos; la diferencia es la profundidad y la intención. Un avellanado es lo suficientemente profundo como para encerrar la cabeza del sujetador. Una superficie puntual casi siempre es poco profunda y simplemente crea un punto de referencia ancho y plano en una superficie irregular, como una orejeta de fundición, para que la arandela o la tuerca no se balanceen.
Cómo se mecanizan los avellanados
La mayoría de los avellanados se producen en centros de mecanizado CNC utilizando uno de tres enfoques. El método que seleccione depende del tamaño del lote, la relación diámetro-profundidad y los requisitos de acabado de la superficie.
Método 1: herramienta de avellanado dedicada con guía
Una herramienta de avellanado dedicada tiene un piloto que se desliza dentro del orificio pasante ya perforado y un cortador que produce el hueco de fondo plano. El piloto garantiza coaxialidad, el funcionamiento es de alimentación axial única y el tiempo de ciclo es muy corto. Se prefiere este enfoque para tiradas de producción, normalmente superiores a 100 piezas, porque el coste de la herramienta se recupera rápidamente mediante un tiempo de ciclo reducido.
Método 2: fresadora con interpolación circular
Primero se perfora el orificio pasante. Luego se coloca una fresa de extremo más pequeña que el diámetro del avellanado en el centro del orificio, se alimenta hasta la profundidad requerida y se mueve con un comando de interpolación circular (G02 o G03) alrededor del diámetro del avellanado. Este es el enfoque estándar en los centros de mecanizado vertical para prototipos, piezas de mantenimiento y lotes medianos, porque una herramienta puede producir una variedad de diámetros de escariado.
Método 3: interpolación de rampa helicoidal
Para avellanados ciegos y materiales difíciles de cortar, la fresa desciende a lo largo de una trayectoria helicoidal mientras interpola simultáneamente el círculo. La trayectoria de la herramienta en espiral proporciona una excelente evacuación de virutas, reduce la fuerza de corte radial en el husillo de la máquina y es la estrategia preferida para acero endurecido o aleaciones aeroespaciales.
Una secuencia CNC estándar para un avellanado se ve así:
- Taladro central o taladro puntual para establecer una ubicación precisa de la característica.
- Perfore el orificio pasante hasta el diámetro piloto con un taladro o un escariador si la alineación del orificio es crítica.
- Seleccione el tamaño de la fresa; un diámetro de herramienta de aproximadamente el 60-70 % del diámetro del escariado proporciona un paso seguro para el desbaste y un paso elástico para el acabado.
- Sumerja o haga una hélice hasta la profundidad del avellanado dentro del orificio piloto.
- Realice una interpolación circular alrededor del diámetro del avellanado y luego haga un pase de resorte a la misma profundidad para aplanar el fondo.
- Agregue un chaflán de 0,1 a 0,3 mm en el borde superior para eliminar las rebabas y evitar metales elevados que puedan atrapar residuos.
Parámetros iniciales prácticos: en aluminio 6061-T6 con una fresa de dos canales de 8 mm, ejecute 8.000-10.000 rpm con un avance de 0,04-0,06 mm por diente; en molde de acero P20, funcione aproximadamente a 2500 rpm con 0,03-0,05 mm por diente. Estos son puntos de partida; ajuste siempre según la rigidez del husillo, el alcance de la herramienta y el estado de la máquina.
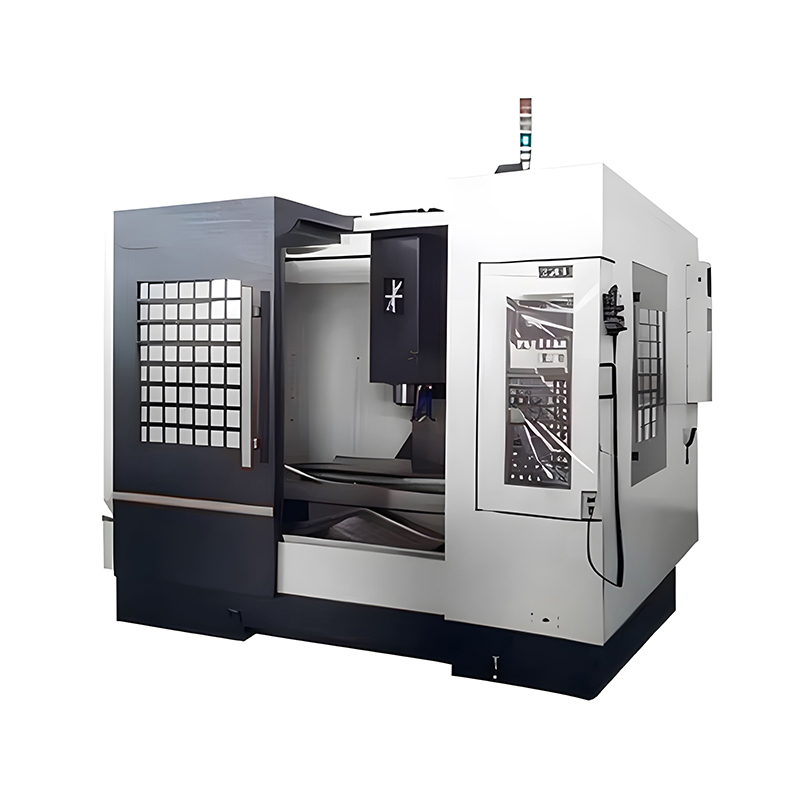 Centro de mecanizado vertical de 3 ejes VMC850L para producción de alta mezcla Este centro de mecanizado vertical rígido mantiene estrechas tolerancias de concentricidad y profundidad del escariado, lo que lo convierte en una plataforma confiable para talleres que ejecutan una alta combinación de características de precisión. Ver producto →
Cualquiera que sea el método que elija, la máquina que sostiene la herramienta determina las tolerancias de profundidad y diámetro alcanzables. Un centro de mecanizado vertical rígido de tres ejes con buenos cojinetes de husillo y holguras ajustadas de los ejes mantiene una profundidad de avellanado dentro de /-0,05 mm y una concentricidad dentro de 0,03 mm sin dificultad. Es por eso que los talleres que ejecutan una gran combinación de estas características generalmente estandarizan una plataforma de centro de mecanizado vertical confiable.
Tipos de herramientas avellanadas
Escariado piloto sólido
El piloto y el cortador son una sola pieza. Los avellanadores piloto sólidos están disponibles con vástagos rectos para portabrocas y vástagos cónicos para husillos de máquinas. Son la opción más rígida, ofrecen la mejor coaxialidad y se adaptan mejor a tiradas de producción largas de un solo tamaño.
Avellanado piloto intercambiable
Un cuerpo lleva pilotos reemplazables y cuchillas de corte de diferentes diámetros. Esto reduce el inventario de herramientas porque un mango sirve para muchos tamaños. Los pilotos intercambiables son la opción estándar en los talleres que mecanizan una amplia gama de tamaños de sujetadores.
Escariador inverso
Las herramientas de refrentado o reverso se insertan a través del orificio piloto y se abren detrás de la pieza para que el cortador pueda mecanizar la parte inferior de una brida montada ciega. Se utiliza en ensamblajes aeroespaciales y placas de fijación donde la cara frontal es inaccesible después del ensamblaje.
Taladro y avellanado combinados
Esta herramienta de dos etapas perfora el orificio piloto y mecaniza el avellanado en una sola pasada. Es común en piezas de chapa delgada y componentes de gran volumen donde el material es blando y la relación de profundidad es poco profunda.
Avellanado tipo inserto
Los avellanadores de plaquitas indexables utilizan plaquitas de carburo que se pueden girar hasta obtener un filo nuevo sin retirar la herramienta del soporte. Son populares en tornos CNC y centros de mecanizado para trabajos de volumen medio a alto en acero y hierro fundido.
Aplicaciones industriales: dónde aparecen avellanados en piezas reales
Los avellanados no son una característica específica. Son una parte estándar del diseño de productos mecanizados en casi todas las industrias. La siguiente lista cubre las aplicaciones más comunes:
- Automotriz - Las plataformas de culata, cuerpos de válvulas de transmisión, bridas de admisión y tapas de cojinetes utilizan avellanadores para que los tornillos de casquillo queden debajo de las superficies de las juntas.
- Aeroespacial - los revestimientos de las alas, los largueros y las placas de empalme utilizan avellanados al ras para reducir la resistencia aerodinámica y evitar la concentración de tensiones en el borde de la cabeza del sujetador.
- Fabricación de moldes y troqueles - Las placas eyectoras, los alojamientos para pasadores guía y los asientos de los pilares de soporte están escariados para que los tornillos de sujeción no interfieran con las mitades del molde.
- Colectores hidráulicos - las cavidades de las válvulas de cartucho y las placas de puerto utilizan avellanados como asientos piloto para juntas tóricas y camisas de cartucho.
- Armarios electricos - Las tapas de los extremos del motor, los bloques de terminales y las carcasas de los paneles utilizan avellanados para que las cabezas de los tornillos expuestas no enganchen a los cables ni al personal.
Un caso especial son las grandes placas estructurales y los pies de máquinas. Una placa de 500 mm de ancho y 1000 mm de largo puede contener docenas de orificios para pernos escariados, y la planitud de cada asiento afecta la alineación de todo el conjunto. Las fresadoras de tipo pórtico manejan estas grandes piezas de trabajo en una sola configuración y sus largos recorridos mantienen el avellanado concéntrico incluso cuando la placa se reposiciona para una segunda pasada.
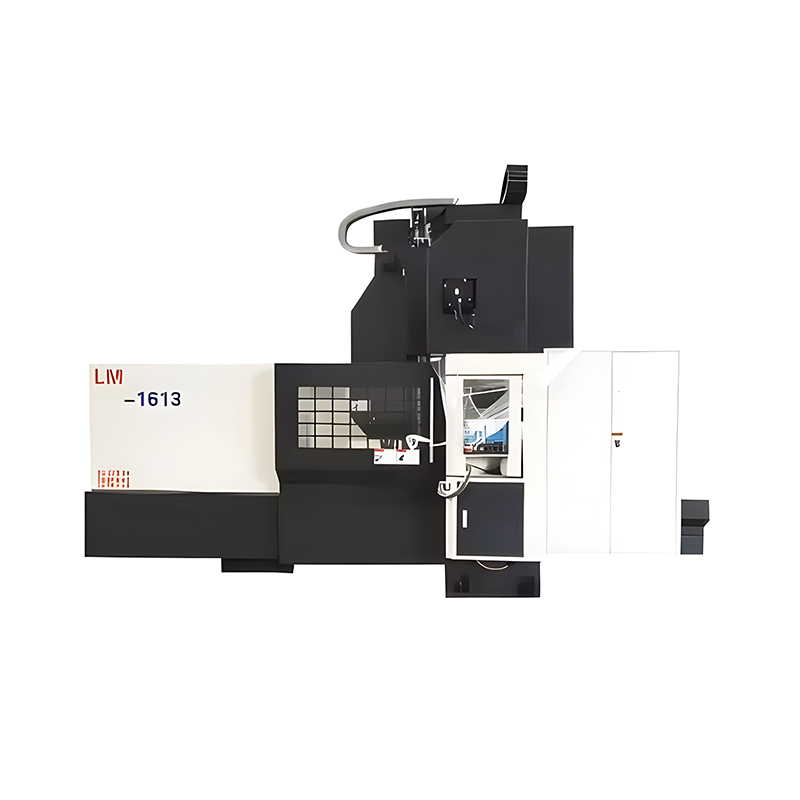 Fresadora CNC de pórtico de servicio pesado LM-1613 para piezas grandes Con recorridos largos y alta capacidad de carga útil, esta máquina de pórtico maneja placas y bases estructurales grandes en una sola configuración, lo que garantiza avellanados concéntricos en piezas de trabajo grandes. Ver producto →
Por el contrario, los insertos de molde y las matrices de precisión requieren avellanados de diámetro pequeño con un control estricto de la profundidad. El avellanado que ubica el manguito del pasador expulsor suele tener solo entre 6 y 10 mm de diámetro, pero se espera que mantenga una profundidad de -0,02 mm para que la cabeza del pasador quede exactamente al nivel de la cara del inserto. Los centros de grabado y fresado con capacidad de cinco ejes se utilizan con frecuencia para esta clase de trabajo porque sus husillos pueden llegar a cavidades profundas manteniendo la orientación del fondo plano.
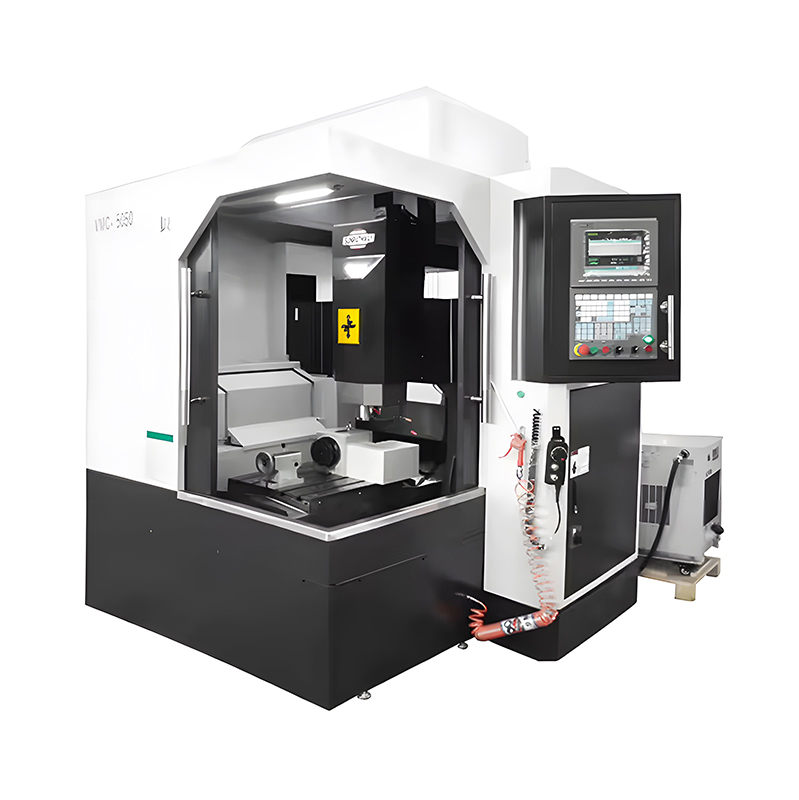 Máquina de grabado y fresado CNC de ejes múltiples DX-5050 Diseñada para geometrías complejas, esta máquina admite configuraciones de 3, 4 o 5 ejes, lo que la hace adecuada para trabajos de moldes y matrices donde los avellanados de diámetro pequeño requieren un control estricto de la profundidad. Ver producto →
En la producción de moldes y troqueles, las mismas placas que reciben carcasas de eyectores avellanadas también pasan con frecuencia a electroerosión por hilo o por penetración para el detalle de la cavidad después del tratamiento térmico. El avellanado convencional se realiza antes del endurecimiento, o con electrodo después del endurecimiento; esto Descripción general del mecanizado por descarga eléctrica. explica cuándo la electroerosión reemplaza una cortadora mecánica.
Directrices de diseño y tolerancias de ingeniería
Las tolerancias asignadas a un avellanado dependen enteramente de su función. Un avellanado que simplemente asiente un tornillo de cierre puede ser generoso; un avellanado que ubica un rodamiento o una válvula de cartucho no lo es.
| Parámetro | Tolerancia típica | Notas |
|---|---|---|
| avellanado diameter | 0,1/0mm | Un ajuste libre para la cabeza del sujetador; más apretado al localizar un componente. |
| avellanado depth | /-0,1mm | Mantiene el cabezal al ras o al ras. Reducir a /-0,05 mm para las caras de sellado. |
| Concentricidad para pilotar | 0,05-0,1mm | Alcanzable con una herramienta pilotada; verifique con un medidor de concentricidad o CMM. |
| Planitud inferior | 0,02-0,05 milímetros | Crítico para una carga de sujeción uniforme; un pase de resorte mejora la planitud. |
| Acabado de la superficie inferior | 1,6-3,2 micras Ra | Lo suficientemente suave como para evitar que se roce debajo de la cabeza del sujetador. |
- Mantenga al menos un diámetro de escariado del material de pared entre el borde del escariado y el borde de la pieza para evitar roturas.
- En piezas fundidas o forjadas, siempre haga un plano antes del avellanado final para que la fresa comience desde una referencia plana.
- Para avellanados ciegos, deje un mínimo de 3 mm de material debajo del fondo a menos que la impresión requiera específicamente una sección reducida.
- Siempre agregue un pequeño chaflán o rompa el borde en la boca del avellanado; Los bordes afilados levantan material que puede interferir con el sellado de la junta tórica.
Errores comunes para corregirlos y cómo evitarlos
- Tamaño de piloto incorrecto - una guía suelta hace que la cortadora se tambalee y produce un avellanado descentrado y de gran tamaño. Solución: mida el orificio perforado y seleccione un diámetro piloto que se ajuste dentro de un ajuste deslizante estrecho, generalmente una clase de tolerancia H8.
- Suposición de profundidad incorrecta - al avellanar hasta la altura nominal de la cabeza, la cabeza del sujetador sobresale cuando hay juntas o revestimientos presentes. Solución: agregue un mínimo de 0,3 mm de profundidad adicional y confirme con el lote de sujetadores real.
- El exceso de alimentación provoca boca acampanada. - un avance elevado desvía la herramienta y agranda la parte superior del avellanado. Solución: reduzca el avance, use una herramienta más rechoncha o agregue una pasada de acabado con avance bajo.
- Embalaje de virutas en avellanados ciegos - Las virutas atrapadas debajo del cortador rayan el fondo plano. Solución: utilice picoteo interrumpido o rampa helicoidal para evacuar las virutas.
- Desviación de la herramienta - una pinza desgastada o una extensión de herramienta larga crean marcas de vibración y un orificio demasiado grande. Solución: vuelva a cortar el asiento de la herramienta, utilice un soporte de ajuste por contracción o cambie a una fresa de extremo más corta.
- Saltarse el desbarbado - un borde superior afilado se enrolla formando una rebaba que interfiere con las arandelas y los sellos. Solución: programe un chaflán de 0,2 mm o realice una pasada de desbarbado antes de cambiar de herramienta.
- Suponiendo que el tamaño nominal del perno es igual al tamaño de la cabeza - un tornillo M8 tiene una cabeza de 13 mm, no de 8 mm. Solución: siempre verifique el diámetro máximo de la cabeza en el dibujo del sujetador antes de ingresar el diámetro del avellanado en el sistema CAM.
Preguntas frecuentes sobre avellanadores
¿Cuál es la diferencia entre un avellanado y un avellanado?
Un avellanado tiene un fondo plano y paredes paralelas y está dimensionado para encerrar la cabeza cilíndrica de un tornillo zócalo o de cabeza. Un avellanador tiene una pared cónica y asienta un tornillo de cabeza plana de modo que la parte superior del tornillo quede al ras con la superficie de la pieza.
¿Cómo se especifica un avellanado en un dibujo?
Utilice el símbolo de avellanado estándar con el diámetro, la profundidad y el orificio piloto del avellanado. Una nota típica es "12,5 de diámetro x 8,2 de profundidad sobre 8 de diámetro". La profundidad se mide desde la cara frontal de la pieza.
¿Qué profundidad debe tener un avellanado?
Establezca la profundidad igual a la altura de la cabeza del sujetador más 0,3-0,5 mm de espacio libre si la cabeza debe quedar completamente debajo de la superficie. Si el cabezal debe quedar al ras, utilice la altura exacta del cabezal más un pequeño margen para revestimientos y tolerancias.
¿Puede una fresadora CNC producir un avellanado sin una herramienta especial?
Sí. Una fresa de extremo plano estándar combinada con interpolación circular (G02/G03) corta un avellanado a cualquier diámetro que sea mayor que el de la fresa de extremo. Este método se utiliza en casi todos los talleres de mecanizado CNC y solo requiere la programación de profundidad correcta y un paso de resorte en el fondo plano.
¿Qué es un spotface comparado con un avellanado?
Una cara puntual es un escariador poco profundo de fondo plano, generalmente de 0,5 a 2 mm de profundidad, que proporciona una superficie de apoyo plana en una pieza rugosa. No encierra la cabeza del sujetador a lo largo de su altura; solo nivela la zona de asientos.
¿Cómo se mide con precisión la profundidad de un escariado?
Utilice un micrómetro de profundidad con punta de contacto plana, un medidor de calibre con una superficie de referencia o una máquina de medición de coordenadas. Para la inspección de producción, un medidor de profundidad dedicado pasa/no pasa con la altura de paso correcta proporciona el resultado repetible más rápido.
Los avellanados no son una geometría exótica. Son características cotidianas que mantienen los ensamblajes planos, respaldan el sellado y evitan que los pernos salgan afilados. Las tres cosas que más importan son las dimensiones reales de la cabeza del sujetador, la tolerancia de profundidad que realmente requiere su ensamblaje y la rigidez de la trayectoria de la herramienta que produce el fondo plano. Haga bien esos tres y el escariado nunca será la razón por la que se rechaza una pieza.
Si está especificando una máquina CNC para manejar una producción pesada de avellanado, o necesita una recomendación de máquina para un material y tamaño de lote específicos, informe a nuestro equipo de ingeniería qué planea ejecutar e inicie la conversación a través de nuestro página de contacto .
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es un ajuste de liquidación? Aprenda tipos, tolerancias y guía de mecanizado CNC
SIGUIENTE:¿Qué es un ajuste de liquidación? Aprenda tipos, tolerancias y guía de mecanizado CNC
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS -
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS -
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS -
Una máquina CNC puede cortar, taladrar, fresar, tornear, quemar y dar forma a casi cualqui...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.