


 English
 русский

Primero, la respuesta directa: desbarbar significa eliminar la rebaba, la delgada cresta de me...
LEER MÁS
¿Qué es el desbarbado? Una guía completa de métodos de eliminación de rebabas en el mecanizado CNC
Contenido
- 1 De dónde vienen las rebabas y qué tan grandes realmente llegan a ser
- 2 Los siete métodos principales de desbarbado y lo que se adapta a cada uno
- 3 Desbarbado electroquímico: sin calor, sin fuerza, sin esquinas perdidas
- 4 Desbarbado manual o desbarbado automatizado: el argumento del coste
- 5 Cómo especificar el desbarbado antes de emitir la cotización
- 6 Qué comprobar después del desbarbado
- 7 Por qué los moldes, las piezas aeroespaciales y los componentes de precisión son los que más sufren
- 8 Errores de desbarbado que siguen apareciendo
- 9 Preguntas frecuentes sobre el desbarbado
- 9.1 ¿Desbarbar es lo mismo que achaflanar?
- 9.2 ¿Puede el mecanizado CNC producir piezas sin rebabas?
- 9.3 ¿Cuánto cuesta normalmente el desbarbado?
- 9.4 ¿El desbarbado afectará una dimensión crítica?
- 9.5 ¿Qué método de desbarbado funciona mejor en aluminio?
- 9.6 ¿La electroerosión deja rebabas que aún deben eliminarse?
- 9.7 ¿Cómo se deben almacenar las piezas después del desbarbado?
- 9.8 ¿Cuándo vale la pena pasar del desbarbado manual a un proceso automatizado?
Primero, la respuesta directa: desbarbar significa eliminar la rebaba, la delgada cresta de metal deformado que se adhiere a un borde después de cortar, taladrar, fresar, punzonar o cortar con láser. La palabra es simplemente "desbarbar": quitar las rebabas. Es una operación de acabado, no de modelado.
Esa definición es la parte simple. En una tienda real, una rebaba no es un problema estético. Es un material adherido que cambia de ajuste, raya las superficies de contacto, se convierte en un punto de inicio de grietas bajo carga y se convierte en desechos metálicos sueltos dentro de una línea de ensamblaje. El desbarbado suele ser la última operación en una hoja de ruta, la citada con menor precisión y la que decide si un lote se envía el viernes o se queda en el piso.
El resto de esta guía analiza de dónde provienen las rebabas, qué las elimina realmente, cuánto cuesta cada método y cuándo un proceso supera claramente a otro.
De dónde vienen las rebabas y qué tan grandes realmente llegan a ser
Cualquier proceso que genere viruta genera rebabas, porque el filo empuja el material hacia adelante cuando sale de la superficie de la pieza de trabajo. En el instante en que el material supera su límite elástico, deja de cortarse limpiamente y comienza a deformarse plásticamente. Parte de ese material deformado se queda adherido al borde.
El tamaño sorprende a la gente. En el fresado CNC limpio, las rebabas suelen oscilar entre 0,02 mm y 0,2 mm, y la misma trayectoria de herramienta puede producir una rebaba tres veces más grande una vez que la fresa se ha desgastado. Ésa es la trampa: la característica es diminuta, invisible sin aumento y aún lo suficientemente grande como para superar una tolerancia de más o menos 0,05 mm.
El material importa igualmente. El aluminio forma rebabas suaves y altas que se manchan en lugar de romperse. El hierro fundido se fractura y desprende rebabas quebradizas que se caen solas. El acero inoxidable y el titanio producen rebabas resistentes y dúctiles que resisten una lima manual y se endurecen si se presiona demasiado.
| Proceso | Forma de rebaba | Tamaño típico | Método de eliminación habitual |
|---|---|---|---|
| Perforación | Borde del lado de salida o enrollable | 0,02 - 0,2 milímetros | Biselado, escariado, cepillado, ECM |
| fresado | Borde enrollado a lo largo de la cara superior | 0,02 - 0,3 milímetros | Desbarbado manual, cepillado eléctrico, flujo abrasivo |
| girando | Largo rizo helicoidal en la circunferencia. | 0,05 - 0,5 milímetros | Biselado en máquina, trabajo manual, cepillado. |
| Estampación | Borde roto y doblado | 0,1 - 1,0 milímetros | Tumbling, acabado vibratorio, bandas abrasivas |
| Corte por láser | Capa de escoria y refundición | 0,05 - 0,5 milímetros | Rectificado, chorreado abrasivo, cepillado |
| Molienda | Rebaba fina y dura presionada en la superficie. | 0,01 - 0,1 mm | ECM, flujo abrasivo, piedra manual |
Al leer esa tabla, la conclusión práctica es que el tamaño de las rebabas es una variable del proceso en la que se puede influir, no un costo fijo que simplemente se absorbe. Herramientas más afiladas, menor avance por diente, fresado ascendente en el borde de salida y un límite de desgaste de la herramienta vinculado a una altura de rebaba medida reducen el problema antes de que alguien busque una lima.
Los siete métodos principales de desbarbado y lo que se adapta a cada uno
No existe un proceso de desbarbado universal. Todos los métodos siguientes intercambian alcance, velocidad, costo y calidad de borde entre sí.
- Desbarbado manual. Limas, raspadores, piedras aceitosas y almohadillas abrasivas en un banco. Es el método más flexible, logra una geometría incómoda que nada más toca y no necesita inversión en herramientas. También es el menos repetible, y en un pedido de 5.000 piezas, seis operadores diferentes terminarán el mismo borde de seis maneras diferentes.
- Cepillado eléctrico. Cepillos abrasivos de nailon o de acero montados en un husillo, una célula robótica o una máquina desbarbadora dedicada. Rápido y consistente, y funciona bien para romper bordes en el exterior de una pieza. Tiene dificultades dentro de cavidades profundas porque las cerdas no pueden superar una cierta relación de profundidad a ancho.
- Chaflanado y redondeo de cantos. En lugar de eliminar la rebaba, la operación corta la esquina por completo. Esto da el resultado más predecible porque la geometría del borde está definida por la herramienta, no por cuánto tiempo alguien la frotó. Recuerde que el chaflán elimina el material base: un chaflán de 0,3 mm junto a una dimensión nominal puede hacer que una pieza salga de la tolerancia.
- Acabado por volteo y vibración. Las piezas y los medios abrasivos se mueven juntos en un recipiente giratorio o vibratorio. El coste por pieza es muy bajo en volumen y llega a todas las superficies exteriores a la vez. No es adecuado para características delicadas, hilos y tolerancias estrictas, porque el medio erosiona todo por igual.
- Mecanizado de flujo abrasivo y chorro abrasivo. Se fuerza un medio abrasivo viscoelástico a través de la pieza. Es uno de los pocos métodos mecánicos que desbarba las perforaciones transversales internas de manera confiable, pero el accesorio de herramientas debe construirse para esa familia de piezas específica.
- Desbarbado con energía térmica. La pieza se encuentra en una cámara llena con una mezcla de hidrógeno y oxígeno que se enciende. La llama alcanza unos 3.000 grados centígrados durante unos milisegundos, tiempo suficiente para quemar las rebabas y demasiado corto para calentar notablemente el cuerpo de la pieza. Trata todos los bordes externos e internos en un solo ciclo, pero deja una superficie oxidada y no es adecuado para todos los materiales.
- Desbarbado electroquímico. El único método en esta lista que apunta a los bordes por principio y no por acceso. Vale la pena tener su propia sección.
Desbarbado electroquímico: sin calor, sin fuerza, sin esquinas perdidas
El desbarbado electroquímico es una variante del mecanizado electroquímico. La pieza de trabajo es el ánodo, a poca distancia se encuentra una herramienta de cátodo con forma y el electrolito fluye a través del intersticio. La corriente continua pasa entre ellos y el metal se disuelve átomo a átomo en la superficie de la pieza de trabajo.
¿Por qué las rebabas desaparecen primero? Porque la densidad de corriente se concentra en la geometría que sobresale. La punta de una fresa puede transportar de cinco a diez veces la densidad de corriente de la superficie plana circundante, por lo que se disuelve mucho más rápido que el material base. El espacio dentro de una herramienta típica se mantiene en el rango de 0,1 a 0,5 mm, y un ciclo suele durar entre quince segundos y un minuto, dependiendo de la cantidad de material que deba desprenderse.
Lo que eso te aporta en la práctica:
- Sin fuerza de corte, por lo que las paredes delgadas y los elementos frágiles no se distorsionan.
- No hay zona afectada por el calor en el borde acabado, lo cual es importante en aleaciones endurecidas y aeroespaciales.
- Geometría de borde consistente en miles de piezas, porque la herramienta establece el resultado en lugar del operador.
- Acceso a perforaciones transversales internas a las que ningún cepillo ni lima alcanzará jamás.
No es una respuesta universal. Los materiales no conductores están descartados. Los prototipos únicos rara vez justifican las herramientas. Las piezas con cavidades cerradas que no se pueden lavar deben rediseñarse antes de necesitar una máquina. La manipulación de electrolitos y el enjuague posterior al proceso deben planificarse, no improvisarse.
 Máquina de grabado de metales electroquímico avanzado DJ-5000 Escenarios de aplicación y ámbito de aplicación Defensa aeroespacial: numeración de piezas, serialización y marcas antifalsificación. Instrumentos de implantes médicos: aplicación... Ver producto →
El aspecto del equipamiento es más accesible que antes. Una plataforma electroquímica moderna, como la máquina de grabado de metales electroquímico avanzado DJ5000, combina el suministro de energía, la circulación de electrolitos y la fijación de electrodos necesarios para realizar una disolución controlada en bordes y superficies, que es exactamente la configuración que requiere el desbarbado electroquímico.
Desbarbado manual o desbarbado automatizado: el argumento del coste
Ejecute la aritmética antes de ejecutar el debate. Supongamos que una pieza requiere noventa segundos de desbarbado manual en un banco. A 5.000 piezas por semana, es decir, 125 horas de trabajo por semana, o aproximadamente tres puestos de tiempo completo que se dedican únicamente al acabado de bordes.
Si una celda automatizada reduce ese tiempo a veinte segundos, se recuperan alrededor de noventa y siete horas de trabajo por semana. En ese volumen, el período de recuperación de la inversión de una celda de desbarbado normalmente se mide en meses, no en años. Por debajo de unos pocos cientos de piezas por lote, la misma célula permanece inactiva y el trabajo manual gana en todos los aspectos importantes.
- Tamaño del lote: trabajo manual por debajo de unos pocos cientos de piezas, automatización por encima de unos pocos miles.
- Geometría: Los agujeros transversales, los bolsillos profundos y las roscas internas son puntos ciegos para las herramientas manuales. Automatice o acepte que la coherencia depende de quién tiene el archivo.
- Riesgo de daños: Cepillar y dar vueltas completan las características que deseabas afilar. El trabajo electroquímico y manual no.
- Limpieza: Los métodos mecánicos generan medios y residuos que deben eliminarse en un paso separado.
- Pista de auditoría: un tiempo de ciclo automatizado y una configuración actual son parámetros de proceso registrables. Un trazo de lima no lo es.
Una advertencia que se ignora: la automatización mueve la mano de obra, no la elimina. Alguien todavía carga, fija, monitorea el estado del electrolito o del medio e inspecciona. Presupuesto para esa dotación de personal honestamente.
Cómo especificar el desbarbado antes de emitir la cotización
Escribir "desbarbar todos los bordes" en un dibujo es la causa más común de discusión entre comprador y proveedor. Significa algo diferente para cada persona que lo lee. Una especificación viable responde a estas preguntas:
- Defina la condición de borde, no el verbo. Indique el resultado requerido, por ejemplo, una rotura del borde externo de 0,2 a 0,5 mm sin que queden esquinas afiladas.
- Llame los bordes funcionales por separado. Las caras de sellado, las entradas de rosca, los asientos de los cojinetes y los bordes de ubicación necesitan cada uno su propia nota.
- Nombra las superficies que no se deben tocar. Si el cepillado rayaría una superficie cosmética, infórmelo antes de fabricar las piezas.
- Verifique el desbarbado con la pila de tolerancias. La eliminación de bordes consume material. Un margen de desbarbado que se superpone a una dimensión estrecha es una pieza desechada, no un problema de desbarbado.
- Indique el método de inspección y la tasa de muestreo. Visual con aumento de 2x, verificación táctil o lectura de perfilómetro en un borde funcional: el comprador debe elegir uno.
- Especificar la limpieza después de la operación. Los fragmentos de rebaba sueltos que quedan dentro de una cavidad son un defecto funcional que ninguna nota del dibujo detectará al recibir la inspección.
Redactar una especificación que responda a las seis preguntas no cuesta nada y evita que lotes enteros tengan que volver a trabajar.
Qué comprobar después del desbarbado
La verificación es donde muchos programas de desbarbado fallan silenciosamente. La operación se realizó, nadie puede demostrar qué tan bien se realizó y la discusión comienza con la inspección de entrada del cliente.
- Control táctil. Pasa un dedo enguantado o un hisopo de algodón a lo largo del borde. Es rápido y, con una muestra de referencia calibrada, es sorprendentemente repetible.
- Inspección visual magnificada. Un aumento de dos a cuatro veces bajo luz direccional revela el vuelco que a simple vista se lee como un borde limpio.
- Perfilómetro o medición óptica. Úselo en bordes funcionales donde la dimensión de rotura del borde es una característica controlada.
- Inspección por boroscopio de agujeros transversales. Las intersecciones internas son exactamente donde se esconden las rebabas sueltas y exactamente donde terminan en un circuito hidráulico o de combustible.
- Inspeccione después de la limpieza, no antes. Las virutas, el aceite de corte y el refrigerante seco se interpretan como rebabas y envían piezas buenas para su reelaboración.
- Mantenga un conjunto de muestras de límites. Una ventaja aceptada y una ventaja rechazada en el tribunal resuelven más disputas que cualquier nota escrita.
Por qué los moldes, las piezas aeroespaciales y los componentes de precisión son los que más sufren
Tres industrias siguen chocando contra la misma pared, porque sus piezas combinan características pequeñas, materiales duros y tolerancia cero para el metal suelto.
En la fabricación de moldes, una rebaba que queda en el borde de una cavidad se convierte en una línea de flujo visible en cada pieza de plástico que el molde producirá. Las esquinas y nervaduras del molde se acaban frecuentemente mediante mecanizado por descarga eléctrica, lo que deja su propia capa refundida que debe eliminarse por separado. Una pequeña máquina CNC de descarga eléctrica para la fabricación de moldes de metal, como la CNC430, es típica del equipo utilizado en esas esquinas restringidas donde no cabe una fresa. Vale la pena comprender los fundamentos de cómo se corta ese proceso antes de planificar el paso de desbarbado que le sigue: la descripción general del mecanizado por descarga eléctrica cubre la mecánica claramente.
En el sector aeroespacial, lo que está en juego cambia. Los orificios de refrigeración en las palas de las turbinas y los conductos de combustible de los inyectores son pequeños, profundos y, a menudo, están fabricados en superaleaciones de titanio o níquel. Una rebaba que permanece adherida dentro de una galería de combustible es un residuo de objeto extraño y encontrará su camino río abajo. El desbarbado manual de estas características es lento e inconsistente, razón por la cual la perforación por electroerosión multieje y los métodos electroquímicos se convirtieron en una práctica estándar para agujeros en los que ninguna lima puede entrar.
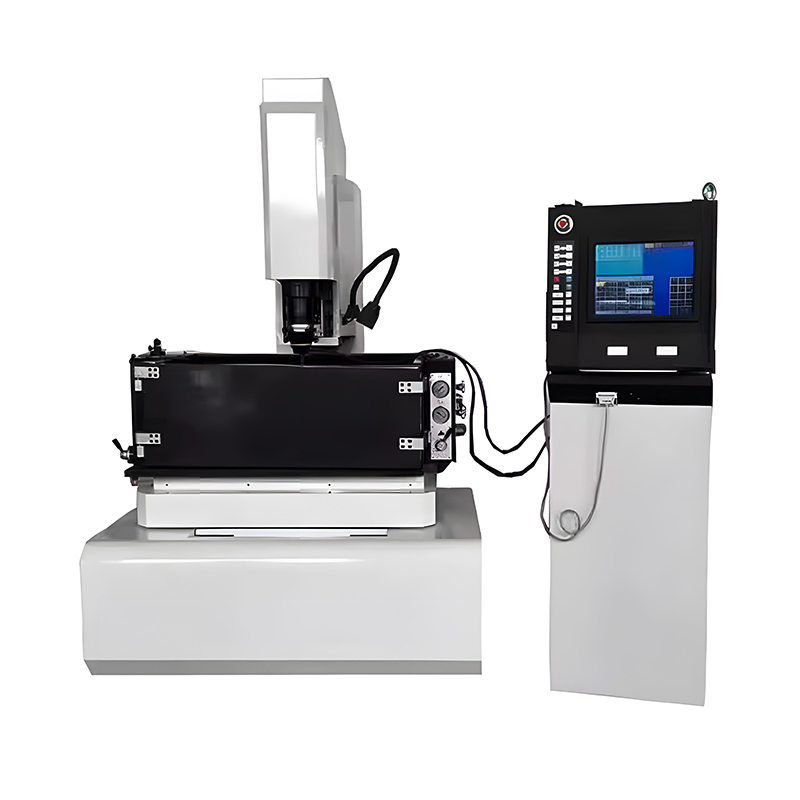 CNC-430 Pequeña máquina de descarga eléctrica CNC para fabricación de moldes de metal Escenarios de aplicación y ámbito de aplicación Grabado de microcaracterísticas en cavidades de moldes de inyección Mecanizado de orificios ciegos para canales de enfriamiento de moldes Acabado detallado en... Ver producto → Proveedores de Máquina perforadora de electroerosión multieje CNC VER MÁS Máquina perforadora por electroerosión de 5 ejes CNC de alta velocidad XK-430 La máquina perforadora por electroerosión de 5 ejes CNC de alta velocidad XK-430 es una máquina de descarga eléctrica diseñada con precisión... Ver producto →
El punto práctico es que el desbarbado debe diseñarse junto con la característica que crea la rebaba. Si la única manera de llegar a un borde es con una lima, el proceso ya es frágil. Si el borde se puede alcanzar electroquímicamente o mediante un proceso de electroerosión controlado, la consistencia se detiene dependiendo de la persona que esté en el banco.
Errores de desbarbado que siguen apareciendo
- Cepillado de aluminio con cepillo de acero. Mancha la rebaba y mancha la capa de óxido en lugar de cortar cualquiera de las dos.
- Lavado antes de desbarbar. Las astillas atrapadas bajo una rebaba sobreviven al lavado y reaparecen después de que el borde se rompe en servicio.
- Se elige el ajuste de tolerancias después del proceso de desbarbado. Si la rotura del borde consume 0,3 mm y la banda de tolerancia es de 0,1 mm, la secuencia es al revés.
- Suponiendo que el proveedor se encargue de ello. "Desbarbar" en una orden de compra sin una definición de borde es una invitación a reelaborar.
- Saltarse intersecciones internas. Las perforaciones transversales son el lugar de mayor riesgo en cualquier parte y el más fácil de pasar por alto.
- Ignorando el acabado superficial posterior al desbarbado. Los métodos electroquímicos y térmicos cambian la apariencia del borde, y un cliente que inspecciona la apariencia puede rechazar una pieza que sea funcionalmente mejor.
- Tratar el desbarbado como un trabajo no cualificado. El acabado de bordes decide si un conjunto va bien y requiere un operador capacitado y un método definido.
Preguntas frecuentes sobre el desbarbado
¿Desbarbar es lo mismo que achaflanar?
No. El biselado es una técnica específica dentro de la familia de desbarbado más grande. El desbarbado abarca el limado manual, el cepillado, la rotación, el flujo abrasivo, la energía térmica y la disolución electroquímica. El biselado simplemente corta la esquina en un ángulo definido, lo que elimina la rebaba al mismo tiempo.
¿Puede el mecanizado CNC producir piezas sin rebabas?
No del todo, pero la rebaba se puede reducir a un nivel en el que sea funcionalmente irrelevante. Las herramientas afiladas, el avance por diente controlado, las estrategias de salida correctas y un límite de desgaste de la herramienta vinculado a la altura medida de las rebabas lo reducen. Algunos talleres citan una condición de borde "libre de rebabas" en características específicas cuando la rebaba residual mide menos de 0,01 mm, pero esa afirmación debe verificarse con una muestra, no asumirse.
¿Cuánto cuesta normalmente el desbarbado?
Las estimaciones del taller comúnmente sitúan el desbarbado entre el 5 y el 15 por ciento del costo total de la pieza, y las piezas complejas con muchas intersecciones internas se ubican en el extremo superior. En piezas que se acaban a mano en un volumen bajo, la participación de la mano de obra puede superar ese rango.
¿El desbarbado afectará una dimensión crítica?
Puede hacerlo, y a menudo lo hace. Quitar 0,3 mm de material de borde de una característica sujeta a más o menos 0,1 mm es suficiente para desechar la pieza. El requisito del borde y la tolerancia dimensional deben revisarse juntos antes de seleccionar el proceso.
¿Qué método de desbarbado funciona mejor en aluminio?
Las rebabas de aluminio son suaves y se manchan fácilmente, por lo que un pase ligero con la mano con una lima fina seguido de un cepillo abrasivo de nailon suele dar un resultado limpio. Los cepillos de acero tienden a aplanar la rebaba en lugar de cortarla. En piezas de aluminio de gran volumen, el acabado vibratorio con un medio suave funciona bien siempre que las roscas y las características finas estén protegidas.
¿La electroerosión deja rebabas que aún deben eliminarse?
Sí. El mecanizado por descarga eléctrica no corta con fuerza mecánica, pero deja una capa de refundido y pequeñas irregularidades en los bordes en el lado de salida del corte. Normalmente se eliminan mediante una pasada de acabado o un paso ligero de desbarbado, particularmente en las cavidades del molde donde la superficie se transfiere directamente a la pieza moldeada.
¿Cómo se deben almacenar las piezas después del desbarbado?
Límpielos primero y luego proteja los bordes. Los bordes recién desbarbados son metal desnudo expuesto y se corroerán o recogerán marcas de manipulación más rápido que la superficie principal. Un inhibidor de corrosión a corto plazo y una protección de los bordes en el empaque evitan que un buen resultado de desbarbado se convierta en un rechazo de la inspección de recepción.
¿Cuándo vale la pena pasar del desbarbado manual a un proceso automatizado?
Cuando la pieza se procesa en miles por lote, cuando la geometría del borde es lo suficientemente repetible como para fijarla o cuando un cliente requiere parámetros de proceso documentados. Si la pieza cambia cada semana y los lotes siguen siendo pequeños, el trabajo manual más un buen conjunto de muestras límite suele ser la opción más sensata.
La versión corta: una rebaba es un subproducto del mecanizado que se puede medir, y el desbarbado es la operación que decide si ese subproducto se convierte en un defecto. Primero controle la rebaba en el filo, luego elija un método de eliminación que coincida con la geometría y el tamaño del lote y, en tercer lugar, escriba los requisitos del filo.
Si una pieza específica sigue fallando la inspección en sus bordes, la ruta más rápida suele ser enviar el dibujo, el material y la cantidad del lote y dejar que el proceso se ajuste a la característica en lugar de adivinarlo. Puedes iniciar esa conversación a través de nuestro pagina de contacto , y el equipo trabajará con usted en la especificación de borde.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es un dato en ingeniería? Comprensión de los datos de referencia, los DRF y los conceptos básicos de GD&T
SIGUIENTE:¿Qué es un dato en ingeniería? Comprensión de los datos de referencia, los DRF y los conceptos básicos de GD&T
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Un inserto de matriz llega al banco de inspección. El dibujo especifica la cara inferior como ...
LEER MÁS -
Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de u...
LEER MÁS -
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS -
El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS -
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
