


 English
 русский

El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS
¿Qué es una máquina de electroerosión? Una guía práctica para el mecanizado por descarga eléctrica
Contenido
- 1 ¿Cómo funciona una máquina de electroerosión? El principio de la erosión por chispas
- 2 Los tres tipos principales de máquinas de electroerosión que se utilizan realmente en la producción
- 3 ¿Para qué se utiliza una máquina de electroerosión? Aplicaciones reales en toda la industria
- 4 EDM vs mecanizado CNC convencional: ¿cuál debería utilizar su taller?
- 5 Qué comprobar antes de comprar una máquina de electroerosión
- 6 Expectativas de costos y presupuesto operativo
- 7 Preguntas frecuentes sobre las máquinas de electroerosión
- 7.1 ¿Qué materiales puede procesar una máquina de electroerosión?
- 7.2 ¿Qué precisión tiene una máquina de electroerosión?
- 7.3 ¿Cuál es la diferencia entre electroerosión por hilo y electroerosión por inmersión?
- 7.4 ¿Cómo se selecciona el material de electrodo adecuado?
- 7.5 ¿La electroerosión es más rápida o más lenta que el fresado CNC?
- 7.6 ¿Pueden las máquinas de electroerosión funcionar sin un sistema CNC?
- 7.7 ¿Cuánto dura un electrodo de electroerosión?
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, utiliza chispas controladas para erosionar metal eléctricamente conductor sin contacto directo entre la herramienta y la pieza de trabajo. La pieza de trabajo se sumerge en un fluido dieléctrico y la herramienta actúa como un electrodo mientras que la pieza de trabajo actúa como el otro. Miles de descargas de alta frecuencia por segundo derriten y vaporizan pequeñas cantidades de material, creando la forma que necesitas.
Si alguna vez ha necesitado cortar un troquel endurecido, perforar un pequeño orificio en el álabe de una turbina o producir una cavidad compleja en acero para herramientas, es muy probable que una máquina de electroerosión sea la respuesta correcta. Esta guía explica qué es una máquina de electroerosión, cómo funciona la electroerosión, los principales tipos disponibles, dónde se utilizan en la producción real y las especificaciones que debes verificar antes de tomar una decisión de compra. La conclusión directa es simple: la electroerosión es un proceso de mecanizado sin contacto que elimina material mediante descarga eléctrica en un medio líquido y sigue siendo la opción más práctica para metales duros, cavidades profundas y geometría de alta precisión.
¿Cómo funciona una máquina de electroerosión? El principio de la erosión por chispas
La electroerosión no es un proceso sustractivo como lo es el fresado o el torneado. No hay ninguna herramienta física que irrumpa en la pieza de trabajo. En lugar de ello, se crea un campo eléctrico controlado con precisión entre un electrodo y la pieza de trabajo. Cuando el espacio entre ellos se vuelve lo suficientemente pequeño, el fluido dieléctrico se descompone y una chispa salta a través del espacio. La chispa genera calor localizado que es superior al punto de fusión del material de la pieza de trabajo. Se forma un pequeño cráter en la superficie de la pieza de trabajo y el fluido elimina el material vaporizado.
La acción de lavado es crítica. El fluido dieléctrico no sólo aísla el espacio sino que también elimina los residuos y enfría las superficies. Un ciclo de electroerosión estándar repite este proceso de descarga miles de veces por segundo. Cada descarga elimina una cantidad microscópica de material, lo que proporciona al proceso un control dimensional excepcional y, al mismo tiempo, afecta mucho menos la estructura de la pieza de trabajo que los métodos de corte convencionales. Hay cuatro componentes esenciales de toda máquina de electroerosión:
- Generador de impulsos: La fuente de alimentación que crea una secuencia controlada de pulsos de voltaje. Su frecuencia, amplitud de corriente y duración del pulso determinan la tasa de eliminación de material y el acabado de la superficie.
- Electrodo: La herramienta que da forma a la cavidad. Puede estar hecho de cobre, grafito, latón u otro material conductor, según la aplicación.
- Fluido dieléctrico: Un líquido no conductor, generalmente agua desionizada o aceite de hidrocarburo, que separa el electrodo de la pieza de trabajo y elimina las partículas.
- Sistema de servocontrol: Un controlador de circuito cerrado que mantiene una distancia de chispa constante moviendo el electrodo o la pieza de trabajo en incrementos precisos. Si el espacio es demasiado amplio, la chispa no puede encenderse; si es demasiado estrecho, puede producirse un cortocircuito.
En la práctica, los compradores suelen pasar por alto el servocontrol, pero es uno de los factores más importantes detrás de la calidad repetible de las piezas. Un buen servosistema reacciona en fracciones de segundo a superficies irregulares, evitando el sobrecalentamiento y el desgaste de los electrodos. Si desea un desglose más técnico del proceso, puede lea nuestra guía completa de conocimientos sobre mecanizado por descarga eléctrica , que cubre la física con más detalle.
Los tres tipos principales de máquinas de electroerosión que se utilizan realmente en la producción
Cuando la gente pregunta qué es una máquina de electroerosión, normalmente se preguntan sobre una de tres categorías comunes. Cada tipo resuelve un problema diferente y conocer la distinción le ayuda a decidir si necesita uno, dos o los tres sistemas.
| Tipo | Herramienta / Electrodo | Mejor para | Acabado superficial típico | Tasa de eliminación de material |
|---|---|---|---|---|
| Electroerosión por inmersión | Electrodo de forma personalizada hecho de grafito o cobre. | Cavidades complejas, moldes de inyección, matrices de forja. | Ra 0,1 µm alcanzable | Más bajo, pero depende de la configuración del pulso |
| Electroerosión por hilo | Carrete de latón o alambre revestido | Placas de corte, punzones, engranajes y contornos precisos | Ra 0,2 µm alcanzable | Medio |
| electroerosión de orificios pequeños/perforación | Electrodo de tubo giratorio hueco | Orificios de refrigeración, orificios iniciales para electroerosión por hilo y piezas aeroespaciales | Ra 0,4 µm típico | Rápido para agujeros pequeños y profundos |
La categoría de troquelado incluye versiones CNC de un eje y de 3 ejes. Todavía se utilizan máquinas manuales, pero los modelos controlados por CNC le permiten programar trayectorias de electrodos, automatizar cambios y mantener tolerancias mucho más estrictas. Para el trabajo general con moldes, una máquina de inmersión CNC de 3 ejes es el punto de entrada típico porque maneja electrodos laterales y posicionamiento complejo con una intervención mínima del operador. Si sus piezas involucran orificios pequeños y profundos o canales de enfriamiento, una electroerosión de orificios pequeños es una máquina separada que realiza un trabajo diferente.
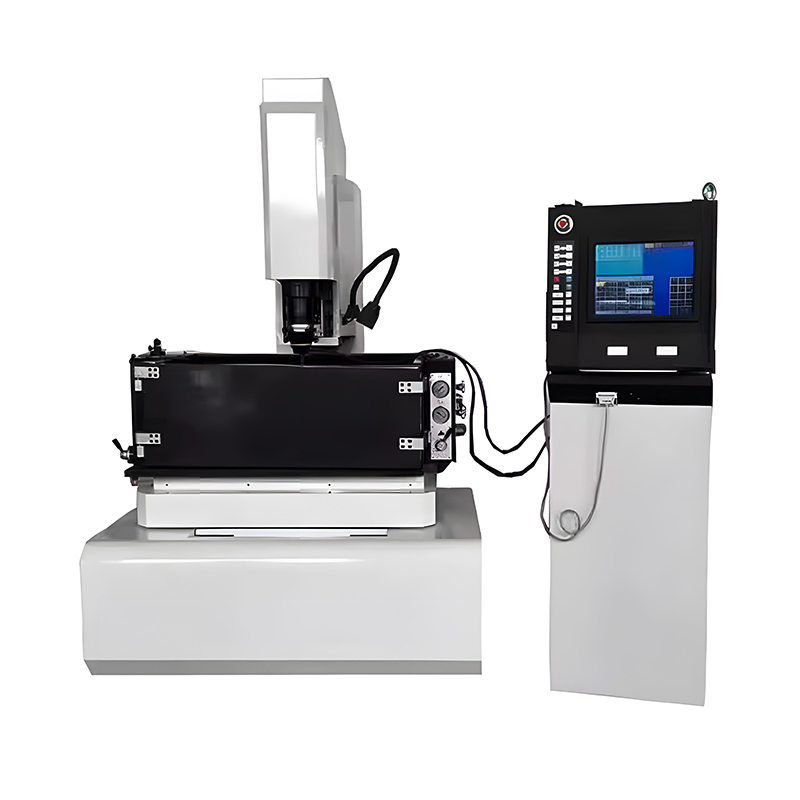 Máquina de electroerosión CNC compacta para producción de moldes y troqueles pequeños El CNC-430 es un sistema de electroerosión compacto controlado por computadora diseñado para trabajos de moldes y troqueles a pequeña escala. Su control adaptativo y su interfaz intuitiva simplifican la programación, mientras que el diseño modular y la filtración del refrigerante permiten dar forma al metal de forma eficiente y precisa en talleres reducidos. Ver producto →
¿Para qué se utiliza una máquina de electroerosión? Aplicaciones reales en toda la industria
Las máquinas de electroerosión no son equipos de uso general. Se utilizan donde las herramientas de corte tradicionales tienen dificultades o simplemente fallan. El valor real de la electroerosión radica en llevar productividad a materiales y formas difíciles.
La fabricación de matrices y moldes es el área de aplicación más importante. Las nervaduras profundas, las esquinas internas afiladas y las cavidades profundas son difíciles de fresar porque las fresas de mango estándar están limitadas por el diámetro de la herramienta y la deflexión del cortador. El mecanizado por descarga eléctrica crea estas formas con un electrodo que se puede formar para que coincida con la geometría del molde. Una máquina de electroerosión de 3 ejes puede producir una cavidad de molde completa en una sola configuración, sin marcas festoneadas ni fuerzas de corte que varíen la trayectoria de la herramienta. El grafito es un material de electrodo común debido a su baja tasa de desgaste y buenas propiedades conductoras.
La industria aeroespacial y la industria pesada también son usuarios importantes. En el sector aeroespacial, la necesidad de enfriar los orificios en las palas de las turbinas y otros componentes de superaleaciones crea la necesidad de electroerosión de orificios pequeños. Estos agujeros a menudo se perforan en ángulo a través de materiales que son más duros de lo que pueden manejar la mayoría de los taladros convencionales. La máquina perforadora por electroerosión de 5 ejes CNC de alta velocidad xk430 es un buen ejemplo de equipo diseñado para este tipo de trabajo, ya que ofrece posicionamiento multieje y la capacidad de procesar aleaciones superduras que otros métodos no pueden alcanzar.
 Taladro electroerosionador CNC de 5 ejes de alta velocidad para mecanizado de agujeros de precisión El XK-430 cuenta con control CNC de cinco ejes para perforar agujeros complejos en múltiples ángulos sin reposicionamiento. Su tecnología de electroerosión de alta velocidad logra orificios limpios y sin rebabas de tan solo 0,1 mm en aceros endurecidos y superaleaciones, con zonas mínimas afectadas por el calor y cambios de electrodos automatizados. Ver producto →
La electroerosión por hilo se utiliza ampliamente para cortar punzones, matrices y componentes de placas de precisión. Si necesita cortar un contorno interno con un radio de esquina pequeño, una máquina de electroerosión por hilo puede lograrlo con alta repetibilidad y excelente calidad de superficie. La pieza de trabajo permanece estacionaria mientras el alambre se mueve a lo largo de una trayectoria programada, lo que la hace ideal para piezas que se deformarían bajo una fuerza de corte física. También encontrará electroerosión en la producción de herramientas para electrónica, componentes de baterías, piezas de automóviles e incluso equipos médicos y dentales. En todos los casos, el hilo común es el mismo: material duro o conductor, forma precisa y características relativamente pequeñas.
EDM vs mecanizado CNC convencional: ¿cuál debería utilizar su taller?
La electroerosión y el mecanizado CNC convencional a menudo se presentan como procesos competitivos, pero en un taller bien equipado son complementarios. La elección correcta depende de la dureza de la pieza de trabajo, la complejidad de la geometría y los requisitos de acabado de la superficie. Utilice la siguiente comparación para comprender los límites.
| factores | EDM | CNC convencional |
|---|---|---|
| Materiales endurecidos | Excelente , puede mecanizar cualquier acero endurecido conductor | Limitado por la vida útil de la herramienta; Mecanizar acero endurecido es lento y costoso. |
| Nitidez de las esquinas | Se pueden lograr esquinas internas muy afiladas | Esquinas redondeadas determinadas por el radio de corte |
| Relación profundidad-ancho | Puede llegar a cavidades profundas y ranuras estrechas. | Limitado por la rigidez y la vibración de la herramienta. |
| Cortar fuerzas | Casi cero, sin distorsión de la fuerza de la herramienta | Fuerzas de corte significativas que pueden desviar la pieza. |
| Acabado superficial | Ra 0,1–0,4 µm posible | Ra 0,4–1,6 µm común |
| Velocidad de eliminación de material | Más lento para grandes volúmenes | Mucho más rápido para la eliminación de material a granel |
Una estrategia de producción común es realizar un desbaste con una máquina CNC donde el material no sea demasiado duro, luego tratar térmicamente la pieza y terminar el área endurecida con electroerosión. Este enfoque híbrido minimiza el costo al tiempo que garantiza que la cavidad final cumpla con la dureza requerida. Los centros de mecanizado vertical CNC y las fresadoras de pórtico CNC cubren la mayor parte de la eliminación de material estándar, mientras que una máquina de electroerosión se encarga de las áreas especializadas. Si está comprando equipos nuevos, vale la pena considerar ambos lados del proceso juntos.
Qué comprobar antes de comprar una máquina de electroerosión
Elegir una máquina de electroerosión es una decisión capital, y una máquina mal configurada puede permanecer en su taller durante años sin amortizarse. Los compradores suelen centrarse en las dimensiones del recorrido, pero hay varias especificaciones que son más importantes para el éxito real de la producción. Verifíquelos antes de comparar cotizaciones.
- Controlar el recuento de ejes. Una máquina de electroerosión CNC de 3 ejes le brinda movimientos X, Y y Z programables, que es una base para el trabajo en cavidades. Una máquina de 5 ejes, o una máquina con cabezal giratorio, agrega más flexibilidad para trabajos angulares y perforación de orificios. Compruebe si realmente necesita ejes adicionales, ya que aumentan el coste de la máquina y la complejidad de la programación.
- Portaelectrodos y sistema de herramientas. Los cambiadores automáticos de herramientas y los portaelectrodos calibrados reducen el tiempo de configuración y mejoran la repetibilidad. Para electrodos de grafito, considere un sistema de extracción de polvo o lavado en la propia máquina.
- Calidad del generador de impulsos. El generador de impulsos controla la energía de cada descarga. Los generadores de alta calidad ofrecen mejores acabados superficiales y menor desgaste de los electrodos, especialmente en acero difícil de mecanizar. Pregunte por el rango de configuración actual y el ancho de pulso más pequeño posible.
- Sistema de fluido dieléctrico. Para la electroerosión por hilo, el fluido es agua desionizada, mientras que la inmersión utiliza aceite de hidrocarburo. En ambos casos, el fluido necesita filtración, control de temperatura y flujo constantes. La mala gestión de fluidos es la causa más común de acabado superficial inconsistente.
- Capacidad de mesa y pieza de trabajo. Considere tanto el peso máximo de la pieza de trabajo como la distancia entre el cabezal de la herramienta y la mesa. Un recorrido más profundo del eje Z le permite mecanizar cavidades más profundas sin elevar demasiado la mesa, pero el peso también puede afectar la respuesta del servo.
- Rigidez de la máquina. Aunque la electroerosión no aplica ninguna fuerza de corte real, un marco rígido es importante para mantener la distancia entre chispas. La deformación térmica es el principal desafío en la electroerosión, y las máquinas con una estrategia de compensación térmica o de enfriamiento mantienen mejores tolerancias en un turno de ocho horas.
Si su trabajo incluye el corte con alambre de componentes de alta precisión, una electroerosión por hilo de columna móvil o tipo pórtico le brinda una mejor estabilidad térmica para piezas de trabajo largas. Puedes comparar las opciones por revisando la gama de máquinas de electroerosión en nuestro sitio . La máquina cortadora de alambre de columna móvil d z653, por ejemplo, está diseñada para aplicaciones que exigen rigidez y precisión en piezas de trabajo de tamaño mediano.
Electroerosión por hilo de columna móvil para corte estable de alta precisión El diseño de columna móvil del DZ-653 garantiza estabilidad térmica y baja vibración, lo que permite una precisión submicrónica. Su eficiente suministro de energía por impulsos y su enhebrado automatizado de cables reducen el tiempo de inactividad, lo que lo hace adecuado para aplicaciones exigentes en los sectores de electrónica, herramientas y energía. Ver producto → Expectativas de costos y presupuesto operativo
No existe un precio universal para una máquina de electroerosión. La inversión real depende del tamaño de la mesa, la configuración de los ejes, la precisión del sistema de control y la capacidad de la fuente de alimentación. Las máquinas de inmersión manuales de nivel básico cuestan significativamente menos que las unidades CNC completamente cargadas, pero también producen una menor productividad por hora de operador.
A la hora de planificar un presupuesto, no te fijes sólo en la máquina en sí. El costo operativo completo incluye fluido dieléctrico, filtros, materiales de electrodos, costos de cables y consumo eléctrico. Los electrodos de grafito se desgastan continuamente y el hilo para electroerosión por hilo se consume en cada corte. Algunos procesos tienen un coste por pieza menor sólo cuando la máquina está funcionando continuamente; Para volúmenes de producción muy bajos, la electroerosión puede resultar más cara que un molino convencional.
Sin embargo, el verdadero beneficio financiero de la electroerosión aparece cuando las piezas son imposibles de cortar por otros medios. Un único troquel tratado térmicamente que normalmente sería rechazado o requeriría un posprocesamiento extenso se puede completar con precisión en una máquina de electroerosión con una sola configuración. En muchos casos, la capacidad de terminar un componente reforzado internamente elimina los costos de subcontratación y acorta sustancialmente los plazos de entrega. Otra consideración importante es la necesidad de un operador capacitado. Las máquinas de electroerosión CNC modernas son más fáciles de programar que las versiones anteriores, pero sigue siendo esencial comprender el diseño de los electrodos, los parámetros de pulso y el lavado. El mantenimiento planificado, incluidos los sellos de la bomba, los filtros y el reemplazo del fluido dieléctrico, debe programarse y tenerse en cuenta en sus tasas de funcionamiento.
Preguntas frecuentes sobre las máquinas de electroerosión
¿Qué materiales puede procesar una máquina de electroerosión?
Una máquina de electroerosión puede procesar cualquier material eléctricamente conductor. Las piezas de trabajo comunes son acero para herramientas, acero endurecido, acero inoxidable, carburo de tungsteno, aleaciones de titanio y otras superaleaciones. No puede procesar materiales no conductores, como cerámica, plástico o vidrio.
¿Qué precisión tiene una máquina de electroerosión?
Las máquinas de electroerosión CNC modernas son capaces de posicionar una precisión en el rango de ±0,005 mm. La precisión final también depende de la calidad del electrodo y la estabilidad térmica. En entornos de producción, se logra regularmente una repetibilidad dimensional de 0,01 mm en máquinas con un buen control de temperatura.
¿Cuál es la diferencia entre electroerosión por hilo y electroerosión por inmersión?
La electroerosión por hilo utiliza un alambre delgado que se mueve continuamente como electrodo para cortar una placa o bloque. La electroerosión por inmersión utiliza un electrodo moldeado que se introduce en la pieza de trabajo para crear una cavidad con imagen especular. La electroerosión por hilo es buena para cortar contornos, mientras que la electroerosión por inmersión es mejor para formas internas complejas.
¿Cómo se selecciona el material de electrodo adecuado?
Se prefiere el grafito para el desbaste debido a su alta resistencia al desgaste y maquinabilidad. A menudo se selecciona el cobre para el acabado porque proporciona un acabado superficial más fino y es más consistente. El alambre de latón es el estándar para la electroerosión por hilo, mientras que el alambre compuesto o el alambre recubierto pueden aumentar la velocidad de corte.
¿La electroerosión es más rápida o más lenta que el fresado CNC?
Para la eliminación de material a granel, el fresado CNC es mucho más rápido. La electroerosión se vuelve más rápida y rentable cuando necesita mecanizar esquinas internas, materiales duros o paredes que se deformarían en una operación de fresado. El mejor enfoque es desbastar mediante fresado siempre que sea posible y utilizar electroerosión para las funciones que lo requieran.
¿Pueden las máquinas de electroerosión funcionar sin un sistema CNC?
Las máquinas de electroerosión manuales todavía existen y se utilizan en algunos talleres. Sin embargo, un sistema CNC proporciona una consistencia de superficie significativamente mejor, trayectorias de electrodos automatizadas y la capacidad de manejar trabajos de múltiples cavidades o múltiples electrodos con una mínima intervención del operador. Para una producción de volumen medio, el CNC casi siempre es la mejor opción.
¿Cuánto dura un electrodo de electroerosión?
La vida útil del electrodo depende del material del electrodo, la intensidad de la corriente y el material de la pieza de trabajo. Los electrodos de grafito generalmente tienen una tasa de desgaste menor que los electrodos de cobre. Un electrodo de desbaste bien diseñado puede completar muchas cavidades antes de que sea necesario revestirlo. En condiciones extremas, el desgaste puede ser severo, así que verifique siempre la relación de desgaste con el proveedor de su máquina.
Una máquina de electroerosión es una inversión en capacidad, no solo una pieza de equipo. Le permite realizar trabajos que otros procesos no pueden realizar y completa una planta de producción que ya incluye fresadoras CNC, máquinas de pórtico y centros de mecanizado. La clave es hacer coincidir el tipo de máquina con su gama de piezas de trabajo real. Comience con un análisis cuidadoso de su combinación de pedidos actual y luego elija una máquina con el número de ejes, la fuente de alimentación y el sistema de manejo de fluidos correctos.
Si su trabajo implica troqueles endurecidos, orificios de enfriamiento profundos o componentes cortados con alambre de precisión, una máquina de electroerosión merece un lugar en su plan de equipos. Tómese el tiempo para revisar las especificaciones, visitar una fábrica y comparar máquinas con muestras de piezas de trabajo reales en lugar de con las afirmaciones del catálogo. Ese enfoque produce constantemente el mejor resultado a largo plazo para su tienda.
PREV:¿Qué es el tratamiento térmico? Una guía práctica para mecanizado CNC y fabricantes de moldes
SIGUIENTE:¿Para qué se utilizan las herramientas de corte? Aplicaciones, materiales y conocimientos sobre mecanizado CNC
SIGUIENTE:¿Para qué se utilizan las herramientas de corte? Aplicaciones, materiales y conocimientos sobre mecanizado CNC
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS -
Una máquina CNC puede cortar, taladrar, fresar, tornear, quemar y dar forma a casi cualqui...
LEER MÁS -
¿Qué es una máquina CNC de 5 ejes? Una respuesta directa para los propietarios de tiendas ...
LEER MÁS -
La respuesta directa: cuál es más fuerte El titanio es más fuerte que el aluminio. Esto ...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
