


 English
 русский

Qué es realmente un taladro de roscado Un taladro de roscar es la broca que abre el orif...
LEER MÁS
¿Qué es un taladro de rosca? Tamaños, fórmulas y guía práctica en el taller
Contenido
- 1 Qué es realmente un taladro de roscado
- 2 Por qué el porcentaje de participación del hilo lo decide todo
- 3 Cómo calcular el tamaño de una broca de roscado en diez segundos
- 4 Tamaños comunes de brocas de roscado de un vistazo
- 5 Los machos de roscar y los machos de formar utilizan diferentes taladros
- 6 Comportamiento del material: Aluminio, Inoxidable, Hierro fundido, Titanio
- 7 Roscando una máquina CNC: los números que deben coincidir
- 8 Cuando se rompe un grifo: sacarlo sin desguazar la pieza
- 9 Aleaciones duras y bordes de orificios sin rebabas
- 10 Errores de perforación al tocar que aparecen en el informe de desecho
- 11 Qué comprobar antes de comprar herramientas o una máquina nueva
- 12 Preguntas frecuentes sobre taladros de roscado
- 12.1 ¿Es lo mismo un taladro de roscar que un taladro de rosca?
- 12.2 ¿Qué tamaño de broca de roscar necesito para M8?
- 12.3 ¿Puedo utilizar cualquier taladro jobber como taladro roscador?
- 12.4 ¿Cómo puedo comprobar si el agujero tiene el tamaño correcto?
- 12.5 ¿Qué pasa si el orificio para roscar es demasiado grande?
- 12.6 ¿Puedo roscar acero endurecido?
- 12.7 ¿Por qué el grifo chirría antes de romperse?
Qué es realmente un taladro de roscado
Un taladro de roscar es la broca que abre el orificio que luego cortará un grifo en una rosca. Su diámetro es deliberadamente menor que el diámetro exterior de la rosca terminada, porque el grifo necesita material de pared para morder. En una rosca M10 x 1,5 la broca roscadora se 8,5 mm, no 10 mm . Taladre 10 mm y el grifo no tendrá nada que quitar; Si va muy por debajo de 8,5 mm, el grifo debe apartar demasiado metal, el par aumenta y la herramienta se rompe.
El término tiene dos significados en el taller, y mezclarlos provoca un verdadero desorden. El primer significado, y el que se utiliza en las tablas de taladros de roscado, es taladro piloto que prepara el agujero para un macho de roscar. El segundo significado aparece en los catálogos de herramientas y las especificaciones de las máquinas, donde un "taladro de roscado" puede describir la sección de taladro de una herramienta combinada de taladro y macho de roscar o el taladro utilizado dentro de un accesorio de roscado. Cuando alguien pregunta qué es un taladro roscador, la respuesta casi siempre es la primera: el tamaño de broca que coincide con el macho.
Una imagen mental útil: el hilo es un triángulo enrollado alrededor de la pared del agujero. Las ranuras del grifo eliminan aproximadamente una cuarta parte de la altura del triángulo en una rosca estándar del 75 por ciento, y la forma restante del orificio es lo que deja el taladro de roscado. Cambie el diámetro de la broca y cambiará la forma de cada cresta de rosca en la pieza.
Por qué el porcentaje de participación del hilo lo decide todo
El enganche de la rosca es el porcentaje de la altura total de la rosca que realmente se forma entre la pared del orificio y el diámetro mayor. Las mesas de perforación de roscado estándar apuntan a aproximadamente 75 por ciento de compromiso . Ese número no es sagrado, y comprender el equilibrio es donde la experiencia vale la pena.
- 75 por ciento de compromiso gives strong threads with a comfortable margin on torque.
- Bajar al 50 por ciento reduce notablemente el par de roscado, y las guías técnicas de los fabricantes de machos de roscar comúnmente informan que pasar del 75 al 50 por ciento de compromiso puede multiplicar la vida útil del macho varias veces.
- Por encima del 85 por ciento es donde viven los grifos rotos y las roscas irritadas, particularmente en acero inoxidable y titanio.
La duración de la participación es tan importante como el porcentaje de participación. Una regla general ampliamente utilizada, repetida en las referencias generales de talleres mecánicos, es que una longitud de rosca de aproximadamente 1,5 veces el diámetro nominal en acero se acerca a la resistencia total del perno, mientras que el aluminio y las aleaciones más blandas quieren acercarse a 2 a 2,5 veces el diámetro. En otras palabras, un hilo superficial pero correcto gana a un hilo profundo cortado con la broca incorrecta.
Cómo calcular el tamaño de una broca de roscado en diez segundos
Las fórmulas clásicas aparecen en el Manual de Maquinaria y en casi todos los catálogos de fabricantes de grifos, y son lo suficientemente rápidas para usar en la máquina sin necesidad de abrir un gráfico.
roscas métricas
El diámetro de la broca para roscar en milímetros es igual al diámetro nominal menos el paso. M12 x 1,75 da 12 menos 1,75, o 10,25 milímetros , que los gráficos redondean a 10,2 mm. M6 x 1,0 da 5,0 mm. M16 x 2,0 da 14,0 mm. La fórmula también expone un error común: las roscas de paso fino necesitan una broca más grande que las roscas de paso grueso del mismo tamaño nominal. M12 x 1,25 requiere 10,75 mm, no 10,2 mm.
Hilos unificados y en pulgadas.
El diámetro de la broca para roscar en pulgadas es igual al diámetro mayor menos uno dividido por las roscas por pulgada. Una rosca de 3/8-16 da 0,375 menos 0,0625, o 0,3125 pulgadas, que es exactamente 5/16 de pulgada . Una rosca de 1/4-20 da 0,200 pulgadas y el taladro estándar más cercano es el número 7 a 0,201 pulgadas. Una rosca de 1/2-13 da 0,423 pulgadas, combinada con un taladro de 27/64 pulgadas a 0,4219 pulgadas.
Una regla práctica cuando el valor teórico no coincide con ninguna broca del gabinete: redondear hacia arriba al siguiente tamaño disponible en lugar de hacia abajo. Un agujero de unas pocas centésimas de milímetro cuesta un poco de compromiso. Un agujero que es pequeño cuesta grifos, tiempo y, a veces, la pieza entera.
Tamaños comunes de brocas de roscado de un vistazo
| Hilo | Taladro de roscado (macho de corte) | Taladro de roscado (macho de formación) |
|---|---|---|
| M3 x 0,5 | 2,5 milímetros | 2,8 milímetros |
| M4 x 0,7 | 3,3 milímetros | 3,65 milímetros |
| M5 x 0,8 | 4,2 milímetros | 4,6 milímetros |
| M6 x 1,0 | 5,0 milímetros | 5,5 milímetros |
| M8x1,25 | 6,8 milímetros | 7,4 milímetros |
| M10 x 1,5 | 8,5 milímetros | 9,25 milímetros |
| M12 x 1,75 | 10,2 milímetros | 11,1 milímetros |
| 1/4-20 UNC | No. 7 (0,201 pulgadas) | N° 1 (0,228 pulgadas) |
| 3/8-16 UNC | 5/16 pulg. (0,3125 pulg.) | Q (0,332 pulgadas) |
Los machos de roscar y los machos de formar utilizan diferentes taladros
Un macho de corte elimina el material. Un macho de formar, también llamado macho de rodillo, empuja el material hacia el interior del perfil de la rosca sin producir virutas. Esa única diferencia cambia la broca de roscar aproximadamente a la mitad del paso de la rosca, razón por la cual el mismo orificio M8 mide 6,8 mm para un macho de corte y aproximadamente 7,4 mm para un macho de formar.
Los machos de roscar aportan ventajas reales: no hay problemas de evacuación de virutas en agujeros ciegos, un flujo de grano más intenso en la rosca y excelentes resultados en piezas de aluminio y de paredes delgadas. También traen consigo un requisito más estricto. El agujero debe mantenerse dentro de aproximadamente más o menos 0,05 mm , porque un orificio de gran tamaño deja la cresta de la rosca incompleta y un orificio de tamaño insuficiente aumenta drásticamente el torque. Si su proceso de perforación va más allá de eso, un macho de roscar es la opción más segura.
La dirección de la viruta también impulsa la selección de herramientas. Los machos de punta en espiral empujan las virutas hacia adelante y se adaptan a los agujeros. Los machos de flauta en espiral tiran las virutas hacia atrás y se adaptan a los agujeros ciegos. Los machos de flauta recta funcionan en materiales frágiles como hierro fundido o bronce, donde las virutas se rompen pequeñas, y también son la opción habitual para roscar manualmente.
Comportamiento del material: Aluminio, Inoxidable, Hierro fundido, Titanio
El mismo diagrama de perforación con rosca produce resultados muy diferentes entre materiales, porque los modos de falla son diferentes.
- Gallinas y soldaduras de aluminio al grifo. El aceite de alta lubricidad, una mayor velocidad superficial y un orificio un poco más grande ayudan. Muchos talleres utilizan grifos de aluminio con un compromiso del 50 al 60 por ciento sin pérdida de resistencia de la unión.
- El acero inoxidable se endurece en el momento en que el grifo roza en lugar de cortar. Mantenga la alimentación positiva, nunca permanezca en el fondo de un agujero ciego y utilice un fluido de extracción sulfurizado o muy fortificado. Reducir el compromiso suele ser la solución más barata para la ruptura crónica.
- El hierro fundido es abrasivo pero quebradizo, por lo que las virutas se rompen limpiamente y el golpeteo suele realizarse en seco o con un ligero chorro de aire.
- Las aleaciones de titanio y níquel combinan un alto par con una mala conducción del calor. Las velocidades de corte generalmente caen a un solo dígito de metros por minuto, y el fresado de roscas o la erosión por chispa se convierten en una alternativa atractiva para agujeros por encima de aproximadamente M6.
Como punto de partida para los machos de roscar de acero de alta velocidad, las referencias generales de los talleres sitúan velocidades de corte cercanas a 15 a 20 metros por minuto en acero al carbono y aleado, de 8 a 12 en acero inoxidable y de 60 a 100 en aluminio. Estos son números iniciales, no reglas; el revestimiento del grifo, la profundidad del orificio y la rigidez de la configuración los mueven considerablemente.
Roscando una máquina CNC: los números que deben coincidir
En un centro de mecanizado, el taladro roscador es sólo la mitad del trabajo. El avance del husillo debe ser exactamente igual a la velocidad del husillo multiplicada por el paso del hilo, o el macho será arrastrado o empujado y el hilo se romperá. A 600 rpm en una rosca M8 x 1,25, el avance ordenado es 750 milímetros por minuto . Un husillo sincronizado con roscado rígido mantiene esa relación sin soporte flotante; un soporte de tensión-compresión tolera un pequeño desajuste pero añade un error de profundidad.
Tres detalles de la máquina importan más que el propio grifo. Primero, el torque del husillo a bajas rpm, porque el roscado ocurre lentamente y un husillo que se detiene a 300 rpm romperá las herramientas. En segundo lugar, la capacidad de paso de refrigerante para agujeros profundos, ya que el empaque de viruta es la principal causa de rotura en agujeros más profundos que una vez y media el diámetro. En tercer lugar, control de profundidad repetible para agujeros ciegos, donde se desperdician dos o tres pasos de rosca no utilizada en la parte inferior si el taladro es corto y el macho es largo, o el macho toca fondo si ocurre lo contrario.
Centros de mecanizado verticales construidos para trabajos mixtos de taladrado y roscado, como el 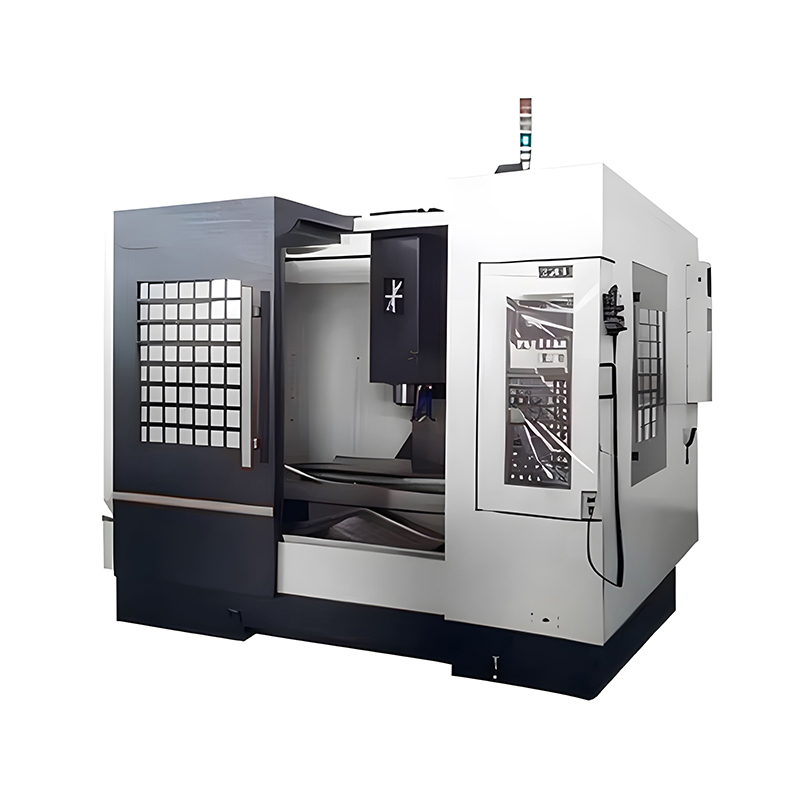 Centro de mecanizado vertical CNC de 3 ejes de alta velocidad VMC850L Escenarios de aplicación y ámbito de aplicación Este centro de mecanizado se utiliza ampliamente en la producción de componentes de precisión, incluidas piezas de motores, accesorios hidráulicos... Ver producto → , normalmente se especifican con codificadores de husillo y avance sincronizado exactamente por esta razón. Cuando un taller traslada el roscado de una taladradora manual a un CNC, el tamaño de la broca de roscado rara vez cambia, pero la tolerancia en el orificio perforado se vuelve mucho más importante, porque la máquina reproducirá fielmente cualquier orificio que haya producido la broca.
Cuando se rompe un grifo: sacarlo sin desguazar la pieza
Un grifo roto en un molde casi terminado o en una pieza soldada de gran tamaño es un momento costoso. La mayoría de los machos de roscar son de acero de alta velocidad o de acero pulvimetalúrgico endurecido a aproximadamente 60 HRC o más, por lo que perforarlos con una broca normal rara vez funciona y, a menudo, empeora el agujero al adentrarse en el material original.
La ruta confiable es la erosión por chispas. Una máquina perforadora de agujeros pequeños, o máquina perforadora de electroerosión, utiliza un electrodo de tubo hueco de latón o cobre de aproximadamente 0,5 mm a 3 mm de diámetro para quemar el núcleo del grifo. Una vez que el centro desaparece, las flautas restantes generalmente colapsan hacia adentro y se pueden distinguir. No hay fuerza de corte sobre la pieza de trabajo, la dureza es irrelevante y la rosca circundante normalmente no se toca si el electrodo está alineado con el centro del macho. Si desea conocer los antecedentes de por qué este proceso maneja tan bien el metal endurecido, nuestra descripción general de Cómo el mecanizado por descarga eléctrica elimina el metal endurecido Explica el mecanismo en términos sencillos.
El equipo para este trabajo es compacto y no necesita un tanque grande, razón por la cual los perforadores suelen ser el primer electroerosionador que compra un taller de moldes. Una máquina perforadora por electroerosión multieje como la  Taladro electroerosionador CNC de 5 ejes de alta velocidad XK-430 Escenarios de aplicación y ámbito de aplicación Componentes de turbinas aeroespaciales: perforación de orificios de refrigeración en álabes de turbinas y cámaras de combustión. Fabricación de matrices de moldes... Ver producto → cubre exactamente este trabajo: extracción de grifos rotos, orificios iniciales para electroerosión por hilo y pequeños orificios profundos en acero endurecido.
La prevención es mejor que la eliminación. En tres de cada cuatro casos, la causa es rastreable: una broca de roscar demasiado pequeña, un macho de roscar desgastado que ya ha realizado cientos de agujeros o virutas acumuladas en el fondo de un agujero ciego. Comprobar el diámetro de la broca con un calibre antes de realizar una ejecución cuesta unos segundos.
Aleaciones duras y bordes de orificios sin rebabas
Por encima de aproximadamente 45 HRC, el roscado resulta poco práctico con herramientas convencionales. Los talleres fabrican fresadoras de roscas, que permiten que una sola herramienta corte varios tamaños de roscas y produzca flancos limpios, o perforan y terminan el orificio mediante erosión por chispa. En el trabajo aeroespacial con superaleaciones a base de titanio y níquel, la misma lógica se aplica al orificio en sí: los orificios de diámetro pequeño con altas relaciones profundidad-diámetro se producen frecuentemente mediante electroerosión en lugar de perforación helicoidal.
Las rebabas son el otro costo oculto. Una rebaba que quede en el borde de un orificio roscado puede desprenderse más tarde y contaminar un circuito hidráulico o una caja de cambios. El mecanizado electroquímico elimina el material de forma atómica en el borde sin zonas afectadas por el calor, lo que lo hace efectivo para desbarbar intersecciones con perforaciones cruzadas y para terminar bordes en piezas que no pueden tolerar daños térmicos. Una máquina como la Máquina de grabado de metales electroquímico avanzado DJ-5000 Escenarios de aplicación y ámbito de aplicación Defensa aeroespacial: numeración de piezas, serialización y marcas antifalsificación. Instrumentos de implantes médicos: aplicación... Ver producto → normalmente se aplica a esa clase de trabajo en salas de herramientas que manejan aleaciones difíciles.
Errores de perforación al tocar que aparecen en el informe de desecho
- Usar el taladro más cercano en el gabinete en lugar del tamaño indicado en la tabla. Una diferencia de 0,3 mm en la dirección incorrecta puede duplicar el par de roscado.
- Olvidándonos de que las roscas de paso fino necesitan un agujero más grande. M10 x 1,25 requiere 8,75 mm, no los 8,5 mm utilizados para M10 x 1,5.
- Realice un orificio para grifo de formación con un taladro para grifo de corte. El orificio es demasiado pequeño, se produce un pico de torsión y el grifo se corta.
- Taladra agujeros profundos sin picotear, luego descubre que el agujero es cónico y que las primeras roscas del grifo cortan con un diámetro diferente al anterior.
- Saltarse la lubricación en inoxidable porque el trabajo anterior se quedó seco en hierro fundido.
- Suponiendo que un taladro produzca su tamaño nominal. Una broca desgastada de 8,5 mm puede cortar 8,62 mm, lo que reduce silenciosamente el compromiso a aproximadamente el 60 por ciento.
El último punto merece énfasis. La tolerancia del diámetro de la broca y la geometría de la punta afectan el orificio, y una broca con una punta descentrada cortará sobredimensionado. Medir un orificio de muestra con una clavija calibradora o un calibre al comienzo de un lote es mucho más barato que averiguarlo después de que se rompe el grifo en el orificio número cuarenta.
Qué comprobar antes de comprar herramientas o una máquina nueva
Las decisiones de compra en torno al roscado suelen reducirse a cinco preguntas prácticas, ya sea que se compre un juego de taladradora o un centro de mecanizado.
- ¿Qué tolerancia de agujeros puede mantener el proceso? Compare esto con los requisitos del tipo de macho elegido, especialmente con machos de formación.
- ¿La máquina admite el roscado sincronizado y cuál es el par del husillo a las rpm que realmente pretende ejecutar?
- ¿Pueden escapar las patatas fritas? El refrigerante que pasa por el husillo, los ciclos de picoteo y la geometría correcta del macho solucionan más roturas que cualquier otro cambio.
- ¿Cuál es el plan cuando se rompe un grifo? Un taller sin capacidad de electroerosión termina desechando piezas que una perforadora salvaría.
- ¿Qué tan rígida es la configuración? El roscado es una forma de corte de un solo punto con alta carga radial, y un accesorio que se flexiona producirá agujeros en forma de campana.
Cuando se trata de materiales endurecidos, agujeros pequeños y profundos o bordes muy acabados, la tecnología de la máquina herramienta importa tanto como el tamaño de la broca. Un proveedor con capacidad interna de fundición y mecanizado estructural generalmente puede analizar cómo se comportan el marco y el husillo de una máquina bajo carga de roscado, que es exactamente el tipo de pregunta que decide si una rosca se corta limpiamente a 500 rpm o se convierte en una llamada de servicio.
Preguntas frecuentes sobre taladros de roscado
¿Es lo mismo un taladro de roscar que un taladro de rosca?
Sí, en el uso cotidiano los dos términos significan lo mismo: el taladro que abre el orificio piloto para un grifo. Algunos catálogos utilizan "taladro de roscado" para describir un taladro integrado en un accesorio de roscado, así que consulte el contexto en la hoja de especificaciones antes de realizar el pedido.
¿Qué tamaño de broca de roscar necesito para M8?
Para un macho de corte estándar M8 x 1,25, utilice 6,8 mm. Para paso fino M8 x 1,0, utilice 7,0 mm. Para un macho de formar en M8 x 1,25, utilice aproximadamente 7,4 mm.
¿Puedo utilizar cualquier taladro jobber como taladro roscador?
Sólo si el diámetro coincide lo suficiente con el valor del gráfico. Los taladros Jobber están disponibles en tamaños fraccionarios, de letras, numéricos y métricos, razón por la cual existen tablas de taladros de roscado. Un taladro de 0,1 mm de tamaño puede aumentar el par de roscado lo suficiente como para romper un macho pequeño.
¿Cómo puedo comprobar si el agujero tiene el tamaño correcto?
Utilice un pasador calibrador o un calibrador de orificios en los primeros orificios de un lote. Para una broca de rosca de 6,8 mm, el orificio debe aceptar un pasador de 6,8 mm con un ligero arrastre y rechazar un pasador de 6,9 mm si la tolerancia es ajustada.
¿Qué pasa si el orificio para roscar es demasiado grande?
La participación del hilo cae. Alrededor del 50 por ciento, la mayoría de las uniones aún se mantienen firmes para la fijación general, pero la rosca se rompe antes bajo carga y las crestas parecen planas e incompletas. En uniones críticas para la seguridad, un orificio de gran tamaño significa rechazar la pieza.
¿Puedo roscar acero endurecido?
No con los machos de roscar de acero estándar de alta velocidad una vez que la dureza supera los cuarenta en la escala Rockwell C. Las alternativas habituales son el fresado de roscas con carburo o la realización del agujero mediante electroerosión y un acabado adecuado.
¿Por qué el grifo chirría antes de romperse?
Los chirridos generalmente indican que el grifo está rozando en lugar de cortar, a menudo porque el orificio es demasiado pequeño, el grifo está desafilado o la lubricación es inadecuada. Detenga el ciclo, inspeccione el diámetro del orificio y reemplace o reacondicione el grifo antes de continuar.
Un taladro de roscar es un artículo pequeño con una enorme influencia en el coste. Obtenga el diámetro correcto, haga coincidirlo con el tipo de macho, mantenga la tolerancia del orificio y controle las virutas, y el roscado dejará de ser la operación que arruina las piezas. Si lo hace mal, los ahorros derivados de saltarse un pasador de calibre desaparecerán en una herramienta rota y una pieza de trabajo desechada.
Si su trabajo implica matrices endurecidas, orificios pequeños y profundos o piezas de superaleación donde el roscado convencional llega a una pared, vale la pena discutir el proceso con las personas que construyen las máquinas. tu puedes Hable con nuestros ingenieros sobre sus requisitos de perforación, roscado y electroerosión. y obtenga una respuesta directa sobre qué ruta se adapta a sus piezas.
PREV:Sin artículo anterior
SIGUIENTE:¿Qué es una fresadora? Definición, Tipos, Recubrimientos y Conceptos Básicos del Fresado CNC
SIGUIENTE:¿Qué es una fresadora? Definición, Tipos, Recubrimientos y Conceptos Básicos del Fresado CNC
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Una fresa es una herramienta de corte giratoria que elimina material con bordes cortantes tant...
LEER MÁS -
Primero, la respuesta directa: desbarbar significa eliminar la rebaba, la delgada cresta de me...
LEER MÁS -
Un inserto de matriz llega al banco de inspección. El dibujo especifica la cara inferior como ...
LEER MÁS -
Un avellanado es un hueco cilíndrico de fondo plano mecanizado concéntricamente alrededor de u...
LEER MÁS -
Un ajuste con holgura es una condición de montaje en la que el diámetro mínimo del orifici...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
