


 English
 русский

El tratamiento térmico es un proceso térmico controlado que cambia las propiedades mecánicas d...
LEER MÁS
Explicación del endurecimiento de casos: qué es, cómo funciona y por qué es importante para la fabricación
Contenido
- 1 ¿Qué sucede exactamente durante el endurecimiento de casos?
- 2 ¿Por qué Case Harden en lugar de Through Harden?
- 3 Los seis procesos principales de endurecimiento de casos
- 4 ¿Qué metales se pueden cementar?
- 5 ¿Cómo se verifica la profundidad y la dureza de la carcasa?
- 6 Cómo el endurecimiento por cementación afecta el mecanizado y las herramientas CNC
- 7 Cómo elegir el proceso de endurecimiento correcto
- 8 Preguntas frecuentes sobre el endurecimiento de casos
- 8.1 ¿Cuál es la diferencia entre endurecimiento por cementación y endurecimiento total?
- 8.2 ¿Hasta qué profundidad llega el endurecimiento?
- 8.3 ¿Se puede endurecer el acero inoxidable?
- 8.4 ¿Cuál es la diferencia entre carburación y nitruración?
- 8.5 ¿Qué aceros son mejores para el cementado?
- 8.6 ¿El endurecimiento por cementación afecta la resistencia a la corrosión?
- 9 Conclusiones prácticas para ingenieros de fabricación
El endurecimiento por cementación es un tratamiento termoquímico de endurecimiento de superficies que difunde carbono, nitrógeno o ambos en la capa exterior de una pieza de trabajo de acero con bajo contenido de carbono. El resultado es una capa poco profunda, dura y resistente al desgaste que rodea un núcleo blando y resistente. Esta es la razón por la que los engranajes, pasadores, ejes, árboles de levas y componentes de cadenas se especifican en acero cementado en lugar de material completamente endurecido: la superficie resiste la abrasión y la fatiga por contacto, mientras que el interior mantiene la flexibilidad necesaria para absorber cargas de impacto.
Todo el proceso está controlado por difusión atómica. Los átomos de carbono o nitrógeno penetran la superficie del acero a temperatura elevada, formando una carcasa endurecida después del enfriamiento. A diferencia del endurecimiento directo, que transforma toda la sección transversal en martensita, el endurecimiento por cementación produce un gradiente de dureza. Dependiendo del método, la profundidad del caso puede variar desde abajo 0,05 milímetros a más de 1,5 milímetros , y la dureza de la superficie puede alcanzar 58–64 CDH para piezas carburizadas o 600–1100 voltios para piezas nitruradas (Fuente: Fractory; Aalberts ST).
¿Qué sucede exactamente durante el endurecimiento de casos?
La química del endurecimiento es relativamente simple. Aceros con bajo contenido de carbono que contienen menos de aproximadamente 0,25% carbono no responden bien al endurecimiento convencional porque simplemente no hay suficiente carbono para formar una estructura martensítica fuerte. El endurecimiento por cementación resuelve esto agregando carbono o nitrógeno a la superficie antes del enfriamiento.
- La pieza de acero se calienta hasta la fase de austenita, generalmente entre 850°C y 950°C para carburar.
- Los átomos de carbono de un medio gaseoso, sólido o líquido se difunden hacia la estructura del grano austenítico en la superficie.
- Después de un período de mantenimiento controlado, la pieza se enfría. La superficie enriquecida con carbono se transforma en martensita dura con alto contenido de carbono, mientras que el núcleo con bajo contenido de carbono se convierte en martensita o ferrita resistente con bajo contenido de carbono.
- Sigue un paso de templado para aliviar la tensión residual y ajustar la dureza final de la superficie.
La profundidad de la capa endurecida sigue una ley de difusión aproximadamente proporcional a la raíz cuadrada del tiempo. Duplicar el tiempo del proceso aumenta la profundidad de la caja en un factor de aproximadamente 1,4, no 2. En la práctica, la cementación con gas a 925 °C produce aproximadamente 0,1–0,2 mm de profundidad de caja por hora , por lo que una caja de 0,8 mm normalmente requiere de cuatro a ocho horas, dependiendo del grado del acero y la atmósfera del horno (Fuente: Wikipedia).
¿Por qué Case Harden en lugar de Through Harden?
La decisión entre endurecimiento superficial y endurecimiento total no es una cuestión de cuál es "mejor" en general; Depende de las condiciones de carga de la pieza. Se prefiere el endurecimiento por cementación cuando un componente experimenta un desgaste superficial intenso, contacto rodante o cargas de flexión cíclicas. Se prefiere el endurecimiento total para piezas que necesitan una dureza uniforme en toda la sección transversal, como herramientas de corte y resortes.
| Propiedad | Endurecimiento | Mediante endurecimiento |
|---|---|---|
| Distribución de dureza | Superficie alta, núcleo blando | Uniforme en toda la sección |
| Dureza superficial típica | 58–64 CDH (carburized) | 45-65 HRC |
| Dureza del núcleo | Generalmente entre 20 y 45 HRC | Igual que la superficie |
| Dureza al impacto | Alto, retenido por el núcleo | Riesgo más bajo y frágil |
| Grados de acero típicos | SAE 1018, 1020, 8620 | SAE 1045, 4140, 4340 |
| Componentes típicos | Engranajes, árboles de levas, pasadores. | Troqueles, resortes, herramientas de corte. |
En términos de producción, el cementado también es una estrategia de ahorro de costes. Un engranaje fabricado con acero de baja aleación 8620 cuesta menos mecanizar en su estado blando y luego gana dureza superficial al final de la secuencia del proceso. Endurecer todo el engranaje requeriría un acero aleado o con alto contenido de carbono, agregaría dificultad de mecanizado y aumentaría el riesgo de distorsión y agrietamiento.
Los seis procesos principales de endurecimiento de casos
Los ingenieros tienen seis rutas prácticas para endurecer el acero. Cada uno produce una profundidad de caja, un perfil de dureza y un nivel de distorsión diferentes, lo que hace que la elección dependa en gran medida de la geometría y función de la pieza.
| Proceso | Elemento difusor | Temperatura | Profundidad del caso | Dureza típica |
|---|---|---|---|---|
| Carburación de gas | Carbono | 850–950 °C | 0,1–1,5 mm | 58–64 CDH |
| nitruración | nitrógeno | 480–590°C | 0,1–0,6 mm | 600–1100 voltios |
| Carbonoitriding | Carbono nitrogen | 780–880°C | 0,05–0,75 mm | 55–62 CDH |
| cianuración | Carbono nitrogen | 800-950°C | 0,05–0,3 mm | 50-60 HRC |
| Nitrocarburación ferrítica | nitrógeno small carbon | 570–650°C | 0,01–0,05 mm | 500–800 voltios |
| Llama/inducción | Ninguno (calefacción superficial) | 850–950 °C | 1-6mm | 50-60 HRC |
Carburación: el método más utilizado
La carburación se realiza en gas, sal líquida o medio sólido. La carburación de gas domina la producción moderna porque el potencial de carbono se puede controlar dentro de ±0,05% C mediante sondas de oxígeno y analizadores de infrarrojos. El proceso comienza calentando el acero a una temperatura totalmente austenítica, exponiéndolo a un gas portador endotérmico enriquecido con propano o metano y luego enfriándolo directamente o después de una etapa de difusión.
Las cajas carburadas son ideales para componentes que experimentan alta presión de contacto y abrasión por deslizamiento. Un engranaje de transmisión, por ejemplo, puede recibir una profundidad de caja de 0,5–0,9 mm , mientras que un eje de camión pesado puede utilizar 1,2–1,5 mm . El núcleo de un engranaje carburado permanece aproximadamente entre 30 y 40 HRC, lo que le da al diente una columna vertebral resistente que evita la rotura bajo cargas de impacto (Fuente: Metal Supermarkets).
Nitruración: baja distorsión para piezas de precisión
La nitruración introduce nitrógeno en la superficie del acero a una temperatura relativamente baja de 480–590°C , sin austenizar ni templar. Debido a que no hay transformación de fase ni enfriamiento con agua, la distorsión es mínima. Las piezas se pueden endurecer en su estado final de rectificado prácticamente sin cambios dimensionales.
Los aceros de nitruración clásicos contienen cromo, molibdeno y aluminio, como 34CrAlNi7 o 42CrMo4, que forman precipitados de nitruro estables. Los valores de dureza pueden alcanzar 1100 voltios , significativamente mayor que los casos carburados. Los cigüeñales, los vástagos de las válvulas y los componentes de inyección de combustible se benefician de este método porque la capa delgada y dura resiste el desgaste sin afectar la geometría rectificada con precisión.
Carbonitruración: ciclo más rápido para piezas más pequeñas
La carbonitruración agrega amoníaco a la atmósfera de cementación, por lo que la superficie absorbe tanto carbono como nitrógeno. El nitrógeno reduce la velocidad de enfriamiento crítica, lo que permite el enfriamiento con aceite o incluso gas para piezas de sección pequeña. El proceso se ejecuta a una temperatura más baja que la cementación, lo que reduce la distorsión y permite tolerancias más estrictas.
Las aplicaciones típicas son pequeños componentes automotrices: tornillos autorroscantes, balancines, discos de embrague y casquillos de paredes delgadas. La profundidad del caso normalmente se limita a 0,05–0,75 mm .
Cianización y Nitrocarburación Ferrítica
La cianuración utiliza un baño de sal fundida de cianuro de sodio o potasio a 800–950 °C. El proceso agrega carbono y nitrógeno, lo que da como resultado una carcasa dura y poco profunda adecuada para piezas pequeñas como pernos y pasadores. Debido a la toxicidad de las sales de cianuro, su uso industrial ha disminuido en muchas regiones, pero sigue siendo eficaz para componentes pequeños de gran volumen.
La nitrocarburación ferrítica, que a menudo se vende con nombres comerciales como Tenifer o Tufftride, opera a 570-650 °C y produce una capa compuesta muy delgada de nitruro de hierro épsilon. Se utiliza para componentes hidráulicos, placas de levas y piezas de torno que necesitan una resistencia al desgaste suave y un rendimiento antidesgaste mejorado casi sin cambios de tamaño.
Endurecimiento por llama e inducción
Estrictamente hablando, el endurecimiento por llama y por inducción son métodos de endurecimiento superficial más que métodos de difusión. La superficie se calienta rápidamente hasta la temperatura de austenita y luego se enfría. Debido a que no se agrega carbono, el acero en sí debe contener al menos 0,30% carbono . Los aceros de medio carbono como SAE 1045, 4140 y 4340 son opciones comunes.
Estos métodos producen una zona endurecida más profunda, típicamente 1-6mm y se utilizan para piezas grandes donde un proceso de difusión sería demasiado lento o costoso: dientes de engranajes, lóbulos de levas, muñones de cojinetes y superficies de rieles.
¿Qué metales se pueden cementar?
No todos los aceros responden de la misma manera al cementado. La selección depende de la dureza deseada, la resistencia del núcleo, el costo y si la pieza se enfriará en petróleo, agua o gas.
- Aceros bajos en carbono (hasta 0,25% C): Ideal para carburar. SAE 1018, 1020 y 1026 se endurecen bien después del enriquecimiento con carbono y son económicos.
- Aceros de cementación de baja aleación: SAE 8620, 4320 y 4820 agregan cromo, níquel y molibdeno para mayor dureza del núcleo y resistencia a la fatiga.
- Aceros de medio carbono: SAE 1045, 4140 y 4340 se pueden nitrurar o endurecer por llama/inducción, pero no son ideales para carburar porque su núcleo ya contiene suficiente carbono.
- Hierro fundido: La nitruración y la nitrocarburación ferrítica se utilizan en hierro fundido para mejorar la resistencia al desgaste, especialmente en camisas de cilindros y componentes hidráulicos.
- Acero inoxidable: La cementación convencional reduce la resistencia a la corrosión. La carburación especializada a baja temperatura, a menudo llamada kolsterización, puede agregar una carcasa muy dura sin precipitar los carburos de cromo, pero el proceso es costoso y está limitado a proveedores especializados.
Un error común es creer que todos los aceros pueden endurecerse. Los aceros con alto contenido de carbono y la mayoría de los aceros para herramientas no se pueden cementar eficazmente porque ya contienen un exceso de carbono; intentar hacerlo produce una carcasa tosca y quebradiza. Para estos materiales, la nitruración es la ruta correcta de endurecimiento por difusión.
¿Cómo se verifica la profundidad y la dureza de la carcasa?
El control de calidad para el endurecimiento por cementación se basa en dos medidas: dureza de la superficie y profundidad efectiva de la cementación. La dureza de la superficie generalmente se verifica con un penetrador Rockwell o Vickers. Para piezas carburizadas, la especificación suele ser 58–64 CDH en la superficie terminada.
La profundidad efectiva del caso es la distancia desde la superficie hasta el punto donde la dureza cae hasta un umbral definido. La definición más común es 550 voltios , lo que corresponde aproximadamente a 50 HRC. ISO 2639 define el método estándar para medir la profundidad efectiva del caso; La profundidad total de la caja, por el contrario, incluye la zona de transición donde la dureza regresa gradualmente al nivel central.
La verificación de la producción normalmente se realiza en una pieza de sacrificio o en un cupón de prueba que se ejecuta con el lote. Se trazan recorridos de microdureza a través de una sección transversal pulida para determinar el perfil de dureza. En el procesamiento de grandes volúmenes, el muestreo por lotes y la inspección de la primera pieza dan un nivel de confianza estadística suficiente para la mayoría de los estándares de fabricación.
Cómo el endurecimiento por cementación afecta el mecanizado y las herramientas CNC
Para los talleres mecánicos y los fabricantes de moldes, el cementado cambia toda la secuencia de mecanizado. Un flujo de trabajo típico mecaniza la pieza en su estado blando, la endurece y luego realiza una operación final de rectificado o descarga eléctrica. Esto evita cortar una carcasa dura en la etapa de mecanizado primario y mantiene los costos de herramientas predecibles.
En la industria del molde, una cavidad endurecida con una superficie de 60 HRC no se puede terminar con fresas convencionales. Aquí es donde Mecanizado por descarga eléctrica (EDM) se vuelve esencial. Para cavidades de molde que requieren mecanizado por descarga eléctrica después del endurecimiento, una máquina de electroerosión CNC compacta como la CNC430 pequeña máquina de descarga eléctrica CNC para fabricación de moldes de metal Produce cavidades sin rebabas en acero para herramientas endurecido sin inducir tensión mecánica.
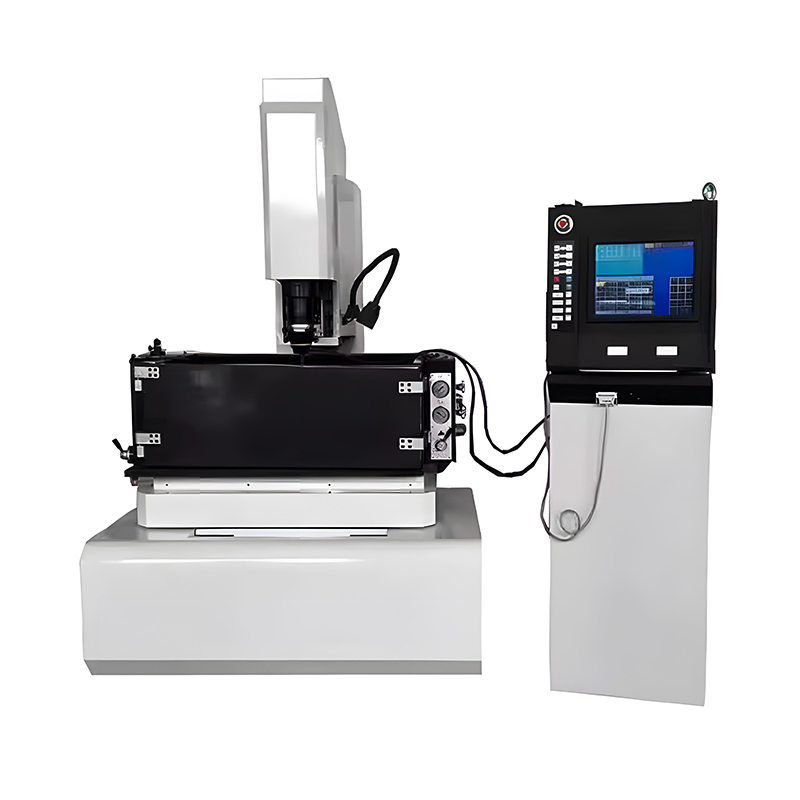 Máquina de electroerosión CNC de 3 ejes El CNC E de tres ejes... Ver producto →
Para componentes que se endurecen antes del mecanizado final, la máquina herramienta debe ser lo suficientemente rígida para manejar cortes interrumpidos y materiales duros. Al mecanizar piezas en bruto preendurecidas, un centro de mecanizado vertical de riel rígido como el Centro de mecanizado vertical de alta velocidad de carril rígido VMC855 Maneja las vibraciones y las fuerzas de corte mejor que una máquina de guía lineal del mismo tamaño.
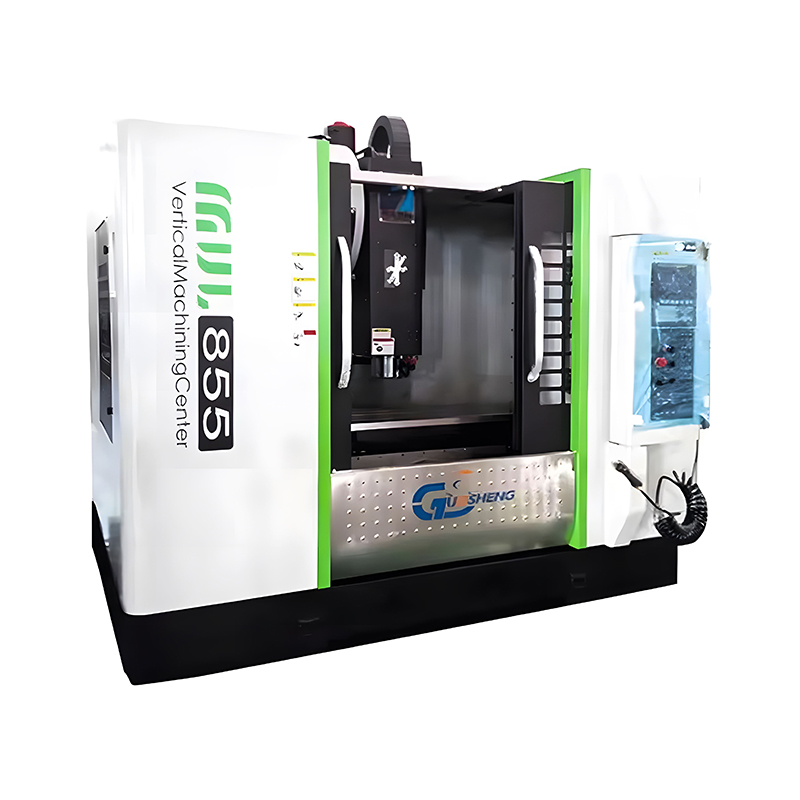 Serie de centros de mecanizado de riel duro (dos líneas y una dura) La máquina de carril duro... Ver producto →
Los contornos finos y los bordes de corte en matrices endurecidas a menudo se terminan con electroerosión por hilo. Para engranajes y matrices endurecidos que requieren contornos de precisión, una unidad de electroerosión por hilo como la Máquina de electroerosión por hilo transversal de alta velocidad SZ36 Ofrece precisión dimensional repetible sin distorsión térmica.
 Electroerosión por hilo lento tipo cruz El tipo cruzado lento... Ver producto →
Si está revisando la configuración actual de mecanizado de componentes endurecidos, vale la pena Consultando a nuestros ingenieros de mecanizado. sobre el equilibrio correcto entre fresado, endurecimiento y acabado en estado blando. Para obtener una descripción más amplia del equipo disponible, también puede evaluar una gama completa de máquinas de electroerosión Adecuado para diferentes tamaños de piezas cementadas. Y si desea comparar las capacidades del proceso de erosión por chispa versus fresado convencional antes de diseñar la ruta del proceso, un comparación detallada de tecnologías EDM es un punto de referencia práctico.
Cómo elegir el proceso de endurecimiento correcto
No existe un mejor proceso universal. La elección correcta es un compromiso entre la profundidad de la carcasa, la tolerancia a la deformación, el coste de producción y la calidad del material ya especificada en el plano.
- Definir el modo de falla gobernante. El desgaste abrasivo requiere cementación, mientras que el desgaste y la adhesión requieren nitruración o nitrocarburación ferrítica.
- Verifique el requisito de fuerza central. Si la pieza necesita un núcleo resistente pero resistente, una aleación de acero cementado como el 8620 es más segura que el 1018 simple.
- Evaluar el riesgo de distorsión. La nitruración se realiza a baja temperatura y produce un cambio de tamaño mínimo; La carburación requiere un enfriamiento y causará más distorsión.
- Revisar la tolerancia después del endurecimiento. Las superficies rectificadas son predecibles, pero es posible que se necesite electroerosión o corte con alambre para formas internas complejas.
- Calcule el costo del lote. La carburación con gas es económica para lotes grandes; la nitruración es más costosa pero elimina el acabado de muchas piezas de precisión.
Una regla práctica utilizada por muchos talleres de tratamiento térmico es la siguiente: si la pieza necesita una superficie dura por encima de 58 HRC y el núcleo debe permanecer por debajo de 40 HRC, utilice carburación. Si la pieza ya está rectificada hasta su tamaño final y no puede tolerar la distorsión, utilice nitruración. Si la pieza es pequeña y se produce en gran volumen, la carbonitruración ofrece el tiempo de ciclo más corto.
Preguntas frecuentes sobre el endurecimiento de casos
¿Cuál es la diferencia entre endurecimiento por cementación y endurecimiento total?
El endurecimiento crea una capa superficial dura y deja el núcleo suave y resistente. El endurecimiento transforma toda la sección transversal en martensita, lo que proporciona una dureza uniforme pero una menor tenacidad al impacto. El endurecimiento por cementación se elige para piezas que necesitan resistencia al desgaste superficial y flexibilidad del núcleo, como engranajes y ejes.
¿Hasta qué profundidad llega el endurecimiento?
Las cajas carburadas suelen variar desde 0,1 a 1,5 mm . Los casos nitrurados generalmente son 0,1 a 0,6 mm . Las zonas endurecidas por llama e inducción pueden alcanzar 1 a 6 milímetros . La profundidad requerida se especifica mediante planos de ingeniería basados en la presión de contacto y la vida útil esperada.
¿Se puede endurecer el acero inoxidable?
Sí, pero no con los mismos métodos que se utilizan para el acero al carbono. La cementación convencional del acero inoxidable reduce la resistencia a la corrosión. Los procesos de carburación a baja temperatura y nitruración especializada pueden producir una carcasa dura y al mismo tiempo preservar la capa de pasivación, a un mayor costo de procesamiento.
¿Cuál es la diferencia entre carburación y nitruración?
La carburación agrega carbono a 850–950 °C y requiere enfriamiento para formar martensita. La nitruración agrega nitrógeno a 480–590 °C sin enfriamiento, lo que genera una menor distorsión. La carburación produce casos más profundos; La nitruración produce superficies más duras y delgadas.
¿Qué aceros son mejores para el cementado?
SAE 1018 y 1020 son opciones económicas con bajas emisiones de carbono. SAE 8620 es el grado de cementación de baja aleación más común. Si la pieza va a ser nitrurada, se utilizan ampliamente aleaciones de cromo-molibdeno como 4140 o 4340, mientras que los aceros de nitruración con aleaciones de aluminio dan la mayor dureza.
¿El endurecimiento por cementación afecta la resistencia a la corrosión?
En el caso de aceros al carbono y de baja aleación, el comportamiento a la corrosión de la carcasa templada no es significativamente peor que el del material base. En el caso del acero inoxidable, la cementación estándar es perjudicial para la resistencia a la corrosión. Se requiere ingeniería de superficies a baja temperatura para mantener tanto la dureza como la pasividad.
Conclusiones prácticas para ingenieros de fabricación
El endurecimiento por cementación sigue siendo una de las formas más eficientes de mejorar la vida útil de una pieza de acero sin aumentar drásticamente su costo. El proceso se comprende bien, los estándares son maduros y la influencia en el mecanizado posterior es predecible.
Cuando planifique una ruta de fabricación para un componente cementado, recuerde tres cosas:
- Primero mecanice, luego endurezca y termine tercero. Esta es la secuencia de menor costo para la mayoría de las piezas.
- Especifique la profundidad de la caja en el dibujo en milímetros o décimas de milímetro, no con una palabra vaga como "endurecido".
- Confirme que el tratador térmico utilice un sistema de control de atmósfera verificado y pueda proporcionar un informe transversal de dureza para el primer artículo.
Con el grado de material correcto, el proceso de endurecimiento correcto y una estrategia de acabado realista, el endurecimiento por cementación extiende de manera confiable la vida útil de los componentes en todo, desde pequeños pasadores automotrices hasta engranajes industriales pesados.
PREV:Titanio versus aluminio: ¿cuál es más resistente y cuándo debería elegir cada uno?
SIGUIENTE:¿Qué significa CNC en la fabricación? | Significado, máquinas y usos del CNC
SIGUIENTE:¿Qué significa CNC en la fabricación? | Significado, máquinas y usos del CNC
¿Está interesado en cooperar o tiene preguntas?
Noticias
-
-
Una máquina de electroerosión, también llamada máquina de mecanizado por descarga eléctrica, u...
LEER MÁS -
Las herramientas de corte se utilizan para convertir materia prima en piezas funcionales ...
LEER MÁS -
Una máquina CNC puede cortar, taladrar, fresar, tornear, quemar y dar forma a casi cualqui...
LEER MÁS -
¿Qué es una máquina CNC de 5 ejes? Una respuesta directa para los propietarios de tiendas ...
LEER MÁS -
La respuesta directa: cuál es más fuerte El titanio es más fuerte que el aluminio. Esto ...
LEER MÁS
-
Dirección de la fábrica
Parque Industrial de Zhaxi, ciudad de Nantong, provincia de Jiangsu, China (Al oeste de la Central Eléctrica de Huaneng)
-
Teléfono
+86-13615235768
+86-15950816906
-
Fax
+86-513-85632766
-
Correo electrónico
pan.director@sunwayer.com
¿Necesita ayuda?
Si no encuentra la información que busca, contacte a nuestro amable equipo de atención.
Síguenos
Derechos de autor © Nantong Sunway Science and Technology Development Co., Ltd. Todos los derechos reservados.
